-
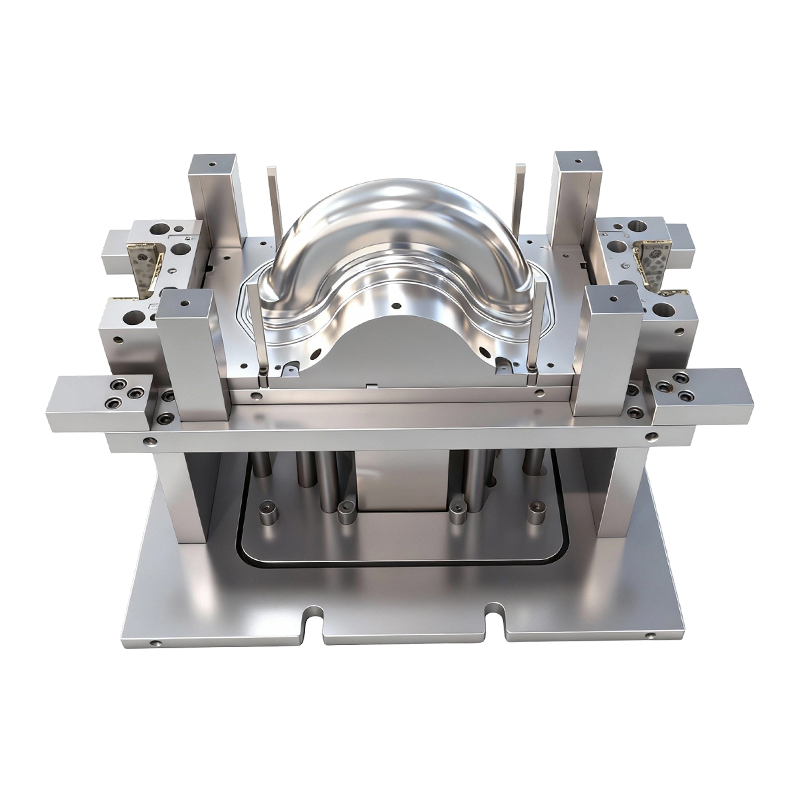
Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belak...
-
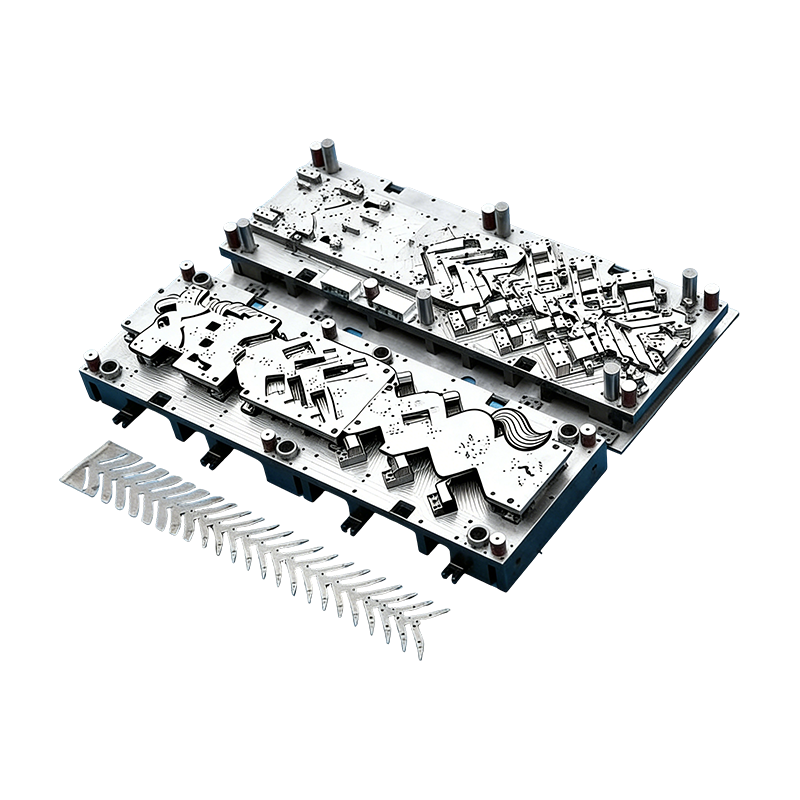
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
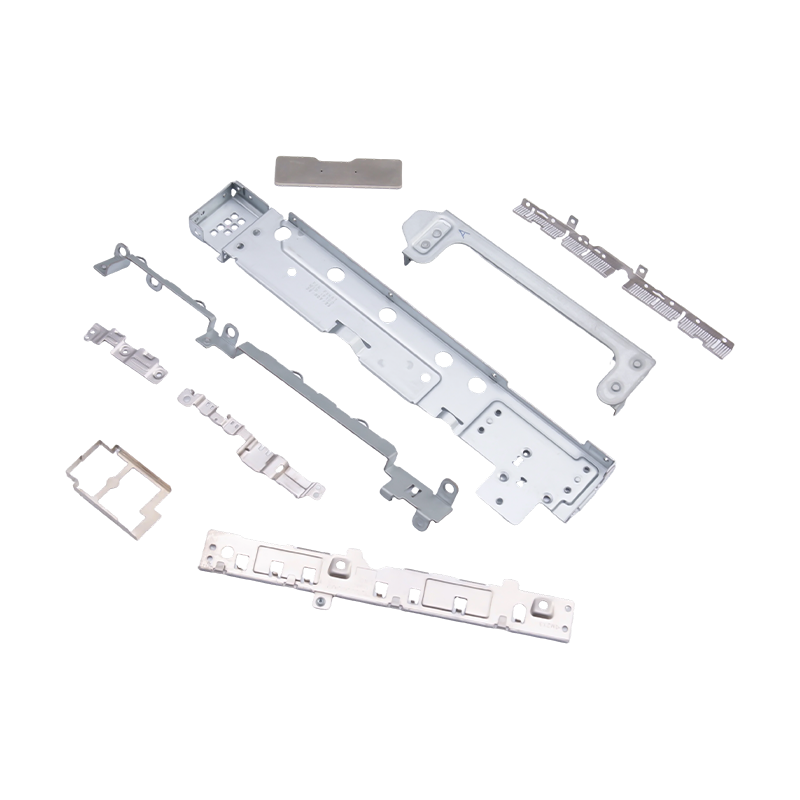
Bagian stempel kecil untuk laptop dan ponsel
Sebagai komponen internal penting untuk elektro...
-
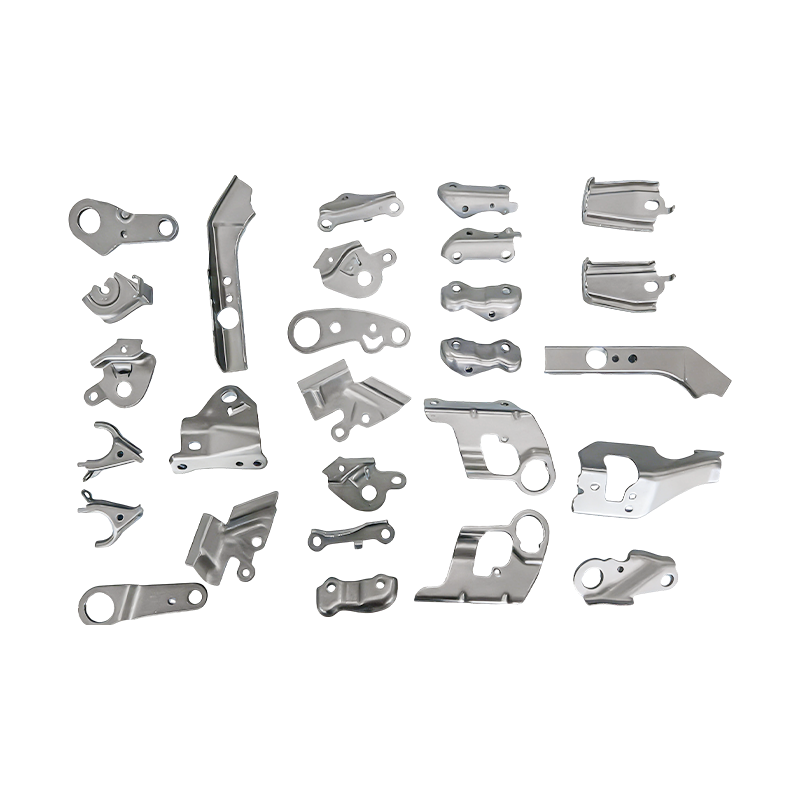
Suku cadang otomotif kecil suku cadang die stamping progresif
Suku cadang die stamping progresif suku cadang ...
-
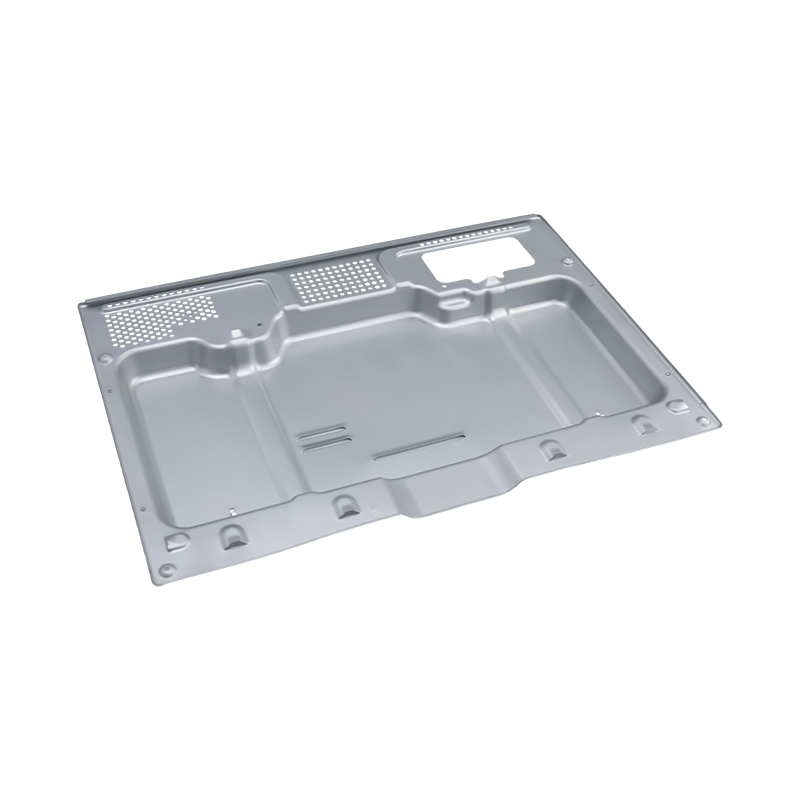
Bagian stamping oven kelas atas
Suku cadang stamping oven kelas atas kami adala...

Berita Industri
Rumah / Berita / Berita Industri / Penjelasan Metal Stamping: Panduan Lengkap Proses, Bahan, dan Biaya
Penjelasan Metal Stamping: Panduan Lengkap Proses, Bahan, dan Biaya
2026-09-07
Seorang teknisi pembelian baru saja diminta untuk mencari 60.000 braket baja tahan karat. Tiga penawaran tiba, dan harga per potong terendah hampir 40% di bawah harga lainnya — namun dikenakan biaya perkakas sebesar USD 15.000. Kesenjangan tersebut bukanlah sebuah kesalahan: harga rendah berasal dari stempel logam. Benar atau tidaknya harga tersebut tergantung pada cetakannya, kapasitas pengepresannya, bahannya, dan volume produksinya.
Stamping logam adalah cara paling hemat biaya untuk memproduksi komponen lembaran logam presisi secara massal. Pers memaksa lembaran logam di antara pukulan dan cetakan dan menghasilkan bagian jadi dalam sepersekian detik per pukulan. Stamping bukanlah operasi tunggal namun serangkaian proses — blanking, bending, deep drawing, dan banyak lagi — yang mencakup bagian-bagian mulai dari penutup baterai hingga rangka laptop.
Apa itu Stamping Logam?
Stamping logam adalah proses pembentukan dingin yang membentuk lembaran logam datar menjadi beberapa bagian menggunakan mesin press dan satu set cetakan. Lembaran tersebut, disediakan dalam bentuk gulungan atau strip, dimasukkan di antara pelubang dan cetakan. Pukulan bergerak ke bawah di bawah tekanan, dan logam dipotong, dibengkokkan, atau ditarik untuk mengisi rongga cetakan. Setiap gerakan tekan menghasilkan satu bagian; dalam dadu progresif, satu bagian yang selesai keluar dari setiap pukulan.
Kesimpulannya jelas: meraih kemenangan berdasarkan volume. Setelah cetakan dibuat, biaya per potong turun drastis karena proses berjalan pada kecepatan tinggi, tidak menghasilkan chip, dan hanya menggunakan lembaran mentah dan pelumas. Pada jumlah di atas beberapa puluh ribu, komponen yang diberi stempel biasanya harganya 50–80% lebih murah dibandingkan komponen yang sama yang dibuat dari billet.
Operasi stempel umum
- Blanking — memotong garis datar dari lembaran.
- Piercing — melubangi atau membuat celah pada bagian tersebut.
- Membengkokkan — melipat lembaran sepanjang sumbu lurus.
- Gambar dalam — menarik lembaran ke dalam bentuk cangkir atau penutup.
- Coining dan embossing — menekan detail permukaan halus dengan kekuatan lokal yang tinggi.
Kecepatan tinggi
Ratusan pukulan per menit.
Ratusan pukulan per menit.
Biaya yang didorong oleh perkakas
Tinggi di muka, rendah per potong.
Tinggi di muka, rendah per potong.
Kisaran materi
Baja, tahan karat, aluminium, tembaga.
Baja, tahan karat, aluminium, tembaga.
Toleransi yang berulang
Stabil dalam ±0,05 mm setelah pengaturan.
Stabil dalam ±0,05 mm setelah pengaturan.
Bagaimana Proses Stamping Bekerja
Lima langkah menentukan hasil proyek bagian yang dicap:
- Tinjauan desain komponen dan kemampuan manufaktur — toleransi, ketebalan material, ukuran lubang, jari-jari tekukan, dan persyaratan tepi diperiksa berdasarkan aturan pengecapan sebelum perkakas dimulai.
- Desain dan pembuatan cetakan — cetakan adalah item dengan biaya terbesar, dikerjakan dari baja perkakas yang diperkeras, dirakit dengan pemandu dan pegas, dan diuji hingga bagian tersebut memenuhi gambar.
- Pemilihan dan persiapan bahan — gulungan atau strip ditentukan berdasarkan tingkatan, ketebalan, lebar, dan permukaan akhir; sertifikat material mengkonfirmasi kimianya.
- Pengaturan pers — cetakan dipasang pada pers yang dipilih berdasarkan tonase, langkah, dan tinggi penutupan; Mesin press berbobot 80–400 ton mencakup sebagian besar komponen berukuran sedang.
- Operasi stamping dan sekunder — produksi berjalan dengan kecepatan tinggi, kemudian dilakukan deburring, penyadapan, pencucian, perawatan permukaan, atau perakitan.
Konsep cetakan sama pentingnya dengan pers. Cetakan progresif membawa strip melalui beberapa stasiun; transfer dies memindahkan blanko individual antar stasiun. Pilihan tersebut mengubah biaya perkakas dan waktu siklus; perbedaan praktis tercakup dalam perbandingan stamping logam progresif vs transfer ini.
Untuk komponen otomotif dengan jangka waktu yang lama, cetakan progresif adalah pilihan standar karena cetakan tersebut mengubah kumparan menjadi bagian jadi dalam satu kali lintasan, tanpa campur tangan operator antar stasiun.
 Cetakan Progresif Berkelanjutan untuk Rumah Motor Otomotif Cetakan ini dibuat untuk produksi volume tinggi dengan komponen baja paduan untuk ketahanan aus dan desain modular untuk kemudahan perawatan, menjadikannya kandidat kuat untuk pencetakan otomotif jangka panjang yang mengutamakan efisiensi satu kali jalan. Lihat Produk →
Stamping Logam vs. Proses Manufaktur Alternatif
Ketika tim desain memilih proses untuk bagian lembaran logam, daftar pilihannya biasanya berupa stamping, permesinan CNC, pemotongan laser, dan terkadang die casting. Kuantitas dan toleransi menentukan jawabannya.
Proses
Biaya perkakas
Biaya satuan
Toleransi yang khas
Waktu tunggu perkakas
Volume terbaik
Stempel logam
Tinggi
Volume rendah
±0,05 hingga ±0,10 mm
4–8 minggu
10.000
pemesinan CNC
Tidak ada atau rendah
Tinggi
±0,02 hingga ±0,05 mm
hari
1–1.000
Pemotongan laser
Tidak ada
Sedang
±0,10 hingga ±0,20 mm
hari
1–5.000
Pengecoran mati
Sangat tinggi
Rendah
±0,05 hingga ±0,10 mm
6–12 minggu
10.000
Kisaran indikatif untuk bagian lembaran logam sederhana; nilai sebenarnya bergantung pada geometri, material, dan peralatan pemasok.
Pertukarannya jelas. Pemesinan CNC menawarkan toleransi yang ketat tanpa investasi perkakas, namun biaya unitnya tetap tinggi. Pemotongan laser fleksibel untuk profil 2D kompleks dengan volume rendah, namun tidak menghasilkan lengkungan atau bentuk yang dalam dengan sendirinya. Stamping memerlukan investasi awal yang paling besar, namun setelah cetakannya terbukti, biaya per unitnya akan menjadi yang paling rendah. Di bawah beberapa ribu bagian, amortisasinya sangat buruk; dari sepuluh ribu bagian ke atas, injakan sulit dikalahkan.
Perilaku Biaya pada Volume Produksi Berbeda
Biaya tersembunyi yang terdalam dalam pencetakan bukanlah waktu pengepresan, melainkan amortisasi cetakan ditambah potongan. Kurva biaya per potong turun dengan cepat setelah perkakas dibayar.
100 1.000 buah
32 10.000 buah
18 50.000 buah
12 100.000 buah
Pada 10.000 bagian, biaya per bagian turun menjadi sekitar sepertiga dari tingkat 1.000 bagian; pada 100.000 bagian, jumlahnya mencapai sekitar 12. Penurunan ini disebabkan oleh penyebaran perkakas dan penyetelan ke lebih banyak unit; lantainya adalah bahan mentah ditambah waktu pengepresan.
Saat membandingkan kuotasi, hitung total biaya kepemilikan: perkakas ditambah harga satuan dikalikan volume, ditambah risiko kualitas. Penawaran harga yang menghindari biaya perkakas namun memiliki harga satuan yang tinggi adalah jalur yang lebih mahal dalam skala besar. Harga perkakas yang terlihat mahal namun sudah termasuk baja cetakan yang diperkeras dan paket suku cadang sering kali mengalahkan cetakan murah yang cepat rusak.
Pertimbangan Bahan dan Desain Die
Bahan stempel yang khas
- Baja karbon rendah (DC01 atau SPCC) — dapat dibentuk dan berbiaya rendah, digunakan untuk braket, sasis, dan bagian penguat.
- Baja tahan karat (SUS301 atau SUS304) — tahan korosi, springback lebih tinggi, lebih menuntut cetakan.
- Paduan aluminium (5052 atau 6061) — ringan, umum pada wadah baterai EV dan unit pendingin; radius tikungan yang lebih besar diperlukan untuk menghindari retak.
- Paduan tembaga — konduktivitas yang sangat baik, digunakan pada busbar, konektor, dan terminal.
Desain die mengontrol bagaimana material berperilaku. Jarak bebas punch-to-die menentukan kualitas mutakhir: terlalu sedikit menghasilkan geseran dan duri sekunder; terlalu banyak akan meningkatkan duri dan mengurangi kelurusan tepi. Untuk lembaran baja 1,5 mm, jarak bebas 5–8% dari ketebalan merupakan titik awal yang umum.
Kekerasan itu penting. Baja berkekuatan tinggi yang canggih mengurangi bobot kendaraan tetapi mempercepat keausan cetakan, sehingga diperlukan baja perkakas yang lebih keras dan penajaman yang lebih sering. Jika gambar memerlukan toleransi di bawah ±0,05 mm, cetakan memerlukan pemandu yang rapat dan mesin press harus dapat diulang. Cetakan stempel elektronik, misalnya, memiliki toleransi yang lebih ketat daripada cetakan peralatan rumah tangga karena bagian konektor dan pelindung harus sesuai dengan papan rakitan tanpa pengerjaan ulang.
Aplikasi Industri dan Distribusi Pasar
Suku cadang yang diberi stempel muncul di hampir setiap sektor manufaktur, namun keseimbangannya tidak merata. Perkiraan pembagian permintaan adalah sebagai berikut.
Otomotif & EV — 45%
Elektronik — 25%
Peralatan rumah tangga — 15%
Peralatan industri — 15%
Otomotif, termasuk kendaraan listrik, merupakan pasar terbesar. Panel bodi, braket sasis, rangka jok, rumah motor, dan penutup baterai diberi stempel. Kendaraan listrik khususnya mendorong permintaan akan stempel terkait baterai yang presisi seperti busbar tembaga.
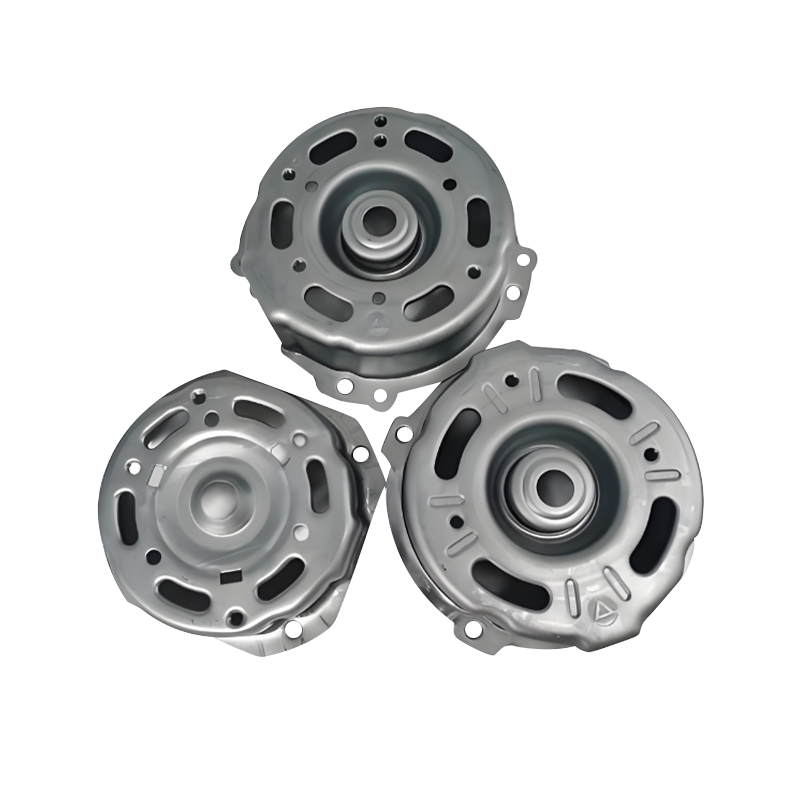 Rumah Motor Bercap Presisi untuk Aplikasi Otomotif Stempel ini menggunakan baja atau aluminium berkekuatan tinggi dengan toleransi ketat dan fitur pembuangan panas, yang secara langsung mendukung meningkatnya permintaan akan rumah motor yang tahan lama pada kendaraan listrik dan konvensional. Lihat Produk →
Elektronika adalah bidang terbesar kedua. Rangka laptop, alas komputer besar, dan banyak komponen ponsel kecil dicap karena menggabungkan bahan tipis, lubang halus, dan biaya rendah dengan volume tinggi. Peralatan rumah tangga diikuti dengan cangkang oven dan panel besar yang dicat; peralatan industri menambahkan rumah penggerak servo dan komponen kompresor.
 Sasis Laptop dan Bagian Stamping Internal Terbuat dari baja canai dingin, aluminium, atau paduan magnesium, komponen ini menawarkan tepian yang halus, lubang yang presisi, dan ketahanan terhadap korosi, sehingga cocok untuk rangka laptop dan rakitan struktural kelas kosmetik. Lihat Produk →
Bagian peta keluarga untuk setiap sektor. Untuk powertrain berlistrik, stempel rumah motor menggabungkan gambar dalam dengan konsentrisitas yang ketat. Stempel penutup baterai menuntut kerataan dan pola lubang yang presisi. Stempel laptop memerlukan permukaan kelas kosmetik tanpa goresan atau kulit jeruk.
Pemilihan Pemasok dan Pengendalian Biaya Total
Memilih mitra stempel lebih penting daripada dimensi gambar apa pun. Gunakan rangkaian evaluasi singkat daripada membandingkan harga saja.
1. Tentukan bagiannya amplop
Tingkat bahan, ketebalan, toleransi, permukaan akhir, dan volume tahunan.
Tingkat bahan, ketebalan, toleransi, permukaan akhir, dan volume tahunan.
2. Jalankan tinjauan DFM
Periksa jari-jari tikungan, jarak lubang ke tepi, dan kedalaman gambar.
Periksa jari-jari tikungan, jarak lubang ke tepi, dan kedalaman gambar.
3. Bandingkan total biaya
Perkakas ditambah harga satuan dikalikan volume, ditambah risiko pengiriman dan kualitas.
Perkakas ditambah harga satuan dikalikan volume, ditambah risiko pengiriman dan kualitas.
4. Verifikasi kapasitas
Kisaran tonase tekan, peralatan inspeksi, dan pengalaman suku cadang serupa.
Kisaran tonase tekan, peralatan inspeksi, dan pengalaman suku cadang serupa.
5. Menyepakati kepemilikan perkakas
Siapa yang menyimpan dadu, bagaimana harga uji coba ulang, dan kebijakan suku cadang.
Siapa yang menyimpan dadu, bagaimana harga uji coba ulang, dan kebijakan suku cadang.
Ada dua pertanyaan yang sering diabaikan. Pertama, tanyakan tentang kualitas baja cetakan dan perlakuan panasnya: cetakan yang terbuat dari baja perkakas berkualitas, dikeraskan dan dilapisi, menghasilkan bagian yang konsisten untuk pukulan yang lebih banyak. Kedua, tanyakan bagaimana uji coba ditangani. Suatu bagian dapat terlihat bagus dalam peninjauan alat lunak dan masih mengubah dimensi dalam cetakan produksi. Prosedur uji coba menentukan apakah gelombang pertama tiba tepat waktu. Sebuah perusahaan yang membuat cetakan, menjalankan proses stamping, dan mengintegrasikan otomatisasi internal — seperti yang dilakukan oleh Suzhou Shuangqisi Mould Equipment dengan lini cetakan, komponen stamping, dan otomatisasinya — memindahkan komponen dari desain ke produksi dengan serah terima yang lebih sedikit.
Saran Pemeliharaan dan Kepatuhan
Kualitas stamping tetap terjaga, tidak tercapai satu kali pun. Keausan cetakan, penyimpangan pelurusan, dan penyelesaian permukaan menurun seiring dengan akumulasi goresan. Jadwal praktis mencakup pembersihan dan pelumasan pemandu cetakan, pemeriksaan jarak bebas pukulan dan cetakan, pemantauan ketinggian duri pada interval yang ditentukan, dan penajaman ulang tepi tajam sebelum kualitas menyimpang di luar toleransi. Untuk suku cadang dengan performa tinggi, sisipan cadangan atau cetakan duplikat menghindari waktu henti saat keausan muncul.
Pelanggan yang teregulasi juga mengharapkan bukti terdokumentasi:
- Manajemen mutu ISO 9001 sebagai dasar.
- IATF 16949 untuk komponen otomotif, termasuk pengajuan PPAP dan rencana pengendaliannya.
- Sertifikat material menelusuri setiap kumparan hingga ke pabriknya.
- Deklarasi RoHS dan REACH untuk barang elektronik yang dikirim ke Eropa.
Ini bukan dokumen untuk kepentingannya sendiri. Bagian yang dicap mungkin terlihat benar sementara bahan kimia pelapis atau bahan dasar tidak memenuhi spesifikasi. Pemasok dengan catatan yang dapat ditelusuri membuat analisis akar permasalahan lebih cepat ketika muncul penyimpangan, sehingga melindungi kualitas dan pengiriman.
Stamping logam memberi penghargaan kepada tim yang membuat rencana ke depan. Tentukan batas toleransi secara realistis, pilih konsep cetakan yang sesuai dengan volume dan bahan, dan evaluasi pemasok berdasarkan total biaya dan bukti kualitas, bukan harga per potong saja. Jika cetakannya tepat, mesin cetaknya mumpuni, dan bahannya dapat dilacak, maka proses stamping menghasilkan biaya per komponen yang paling rendah dalam produksi massal — mulai dari hub roda dua dan rumah motor hingga rangka laptop.
Posting Sebelumnya
Stamping Progresif Aluminium: Proses, Paduan, Tip Desain & Panduan Biaya
Posting Berikutnya
Proses Stamping Logam: Bagaimana Perkakas, Desain Die, dan Otomatisasi Mempengaruhi Biaya Suku Cadang
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
