-
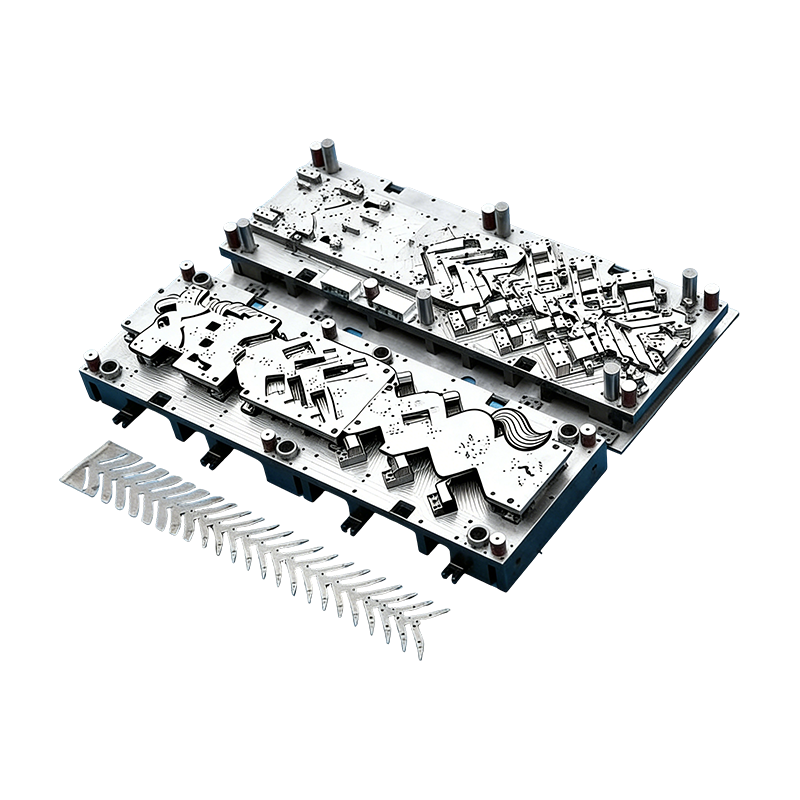
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
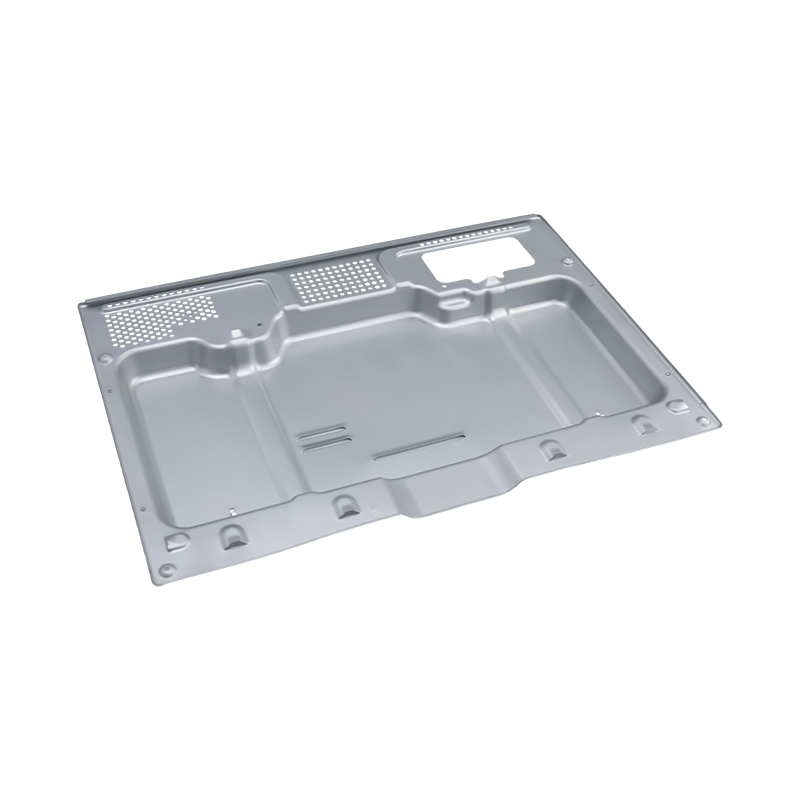
Bagian stamping oven kelas atas
Suku cadang stamping oven kelas atas kami adala...
-
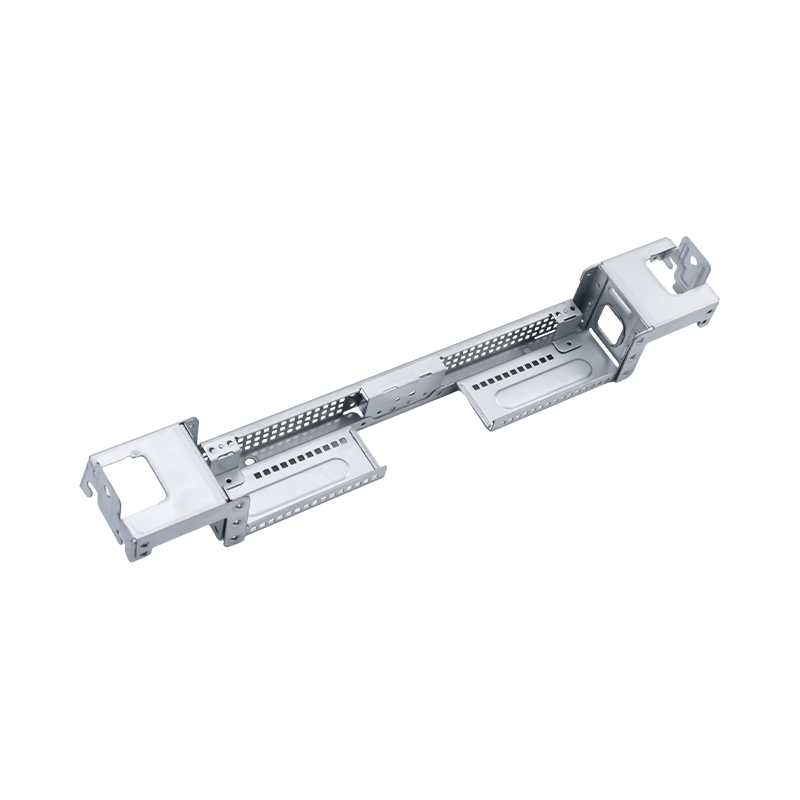
Bagian stamping komputer besar kelas atas
Suku cadang stamping komputer besar kelas atas ...
-
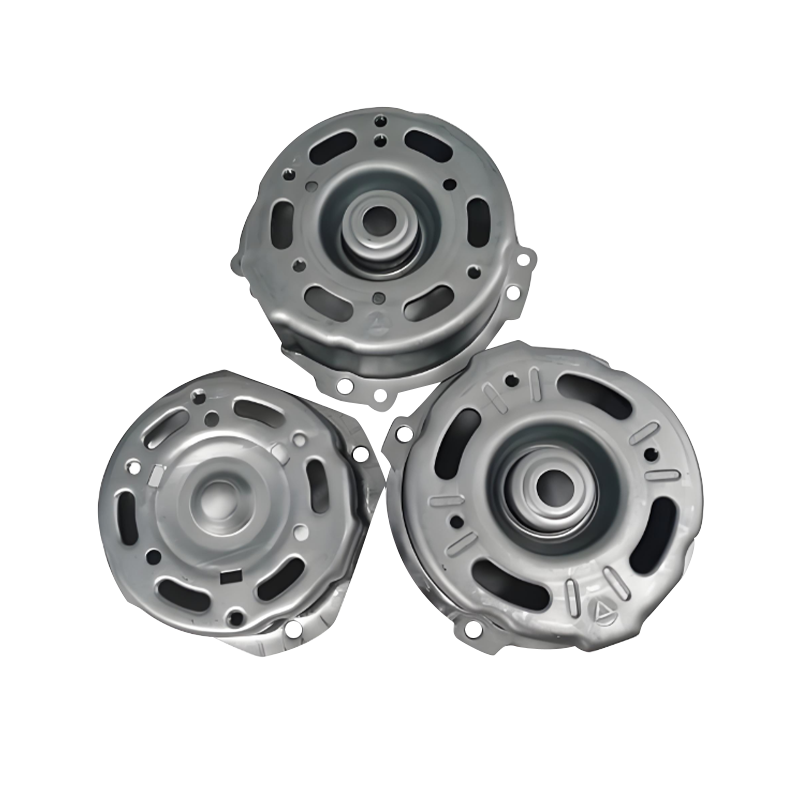
Bagian stamping rumah motor otomotif
Suku cadang stamping rumah motor otomotif adala...
-
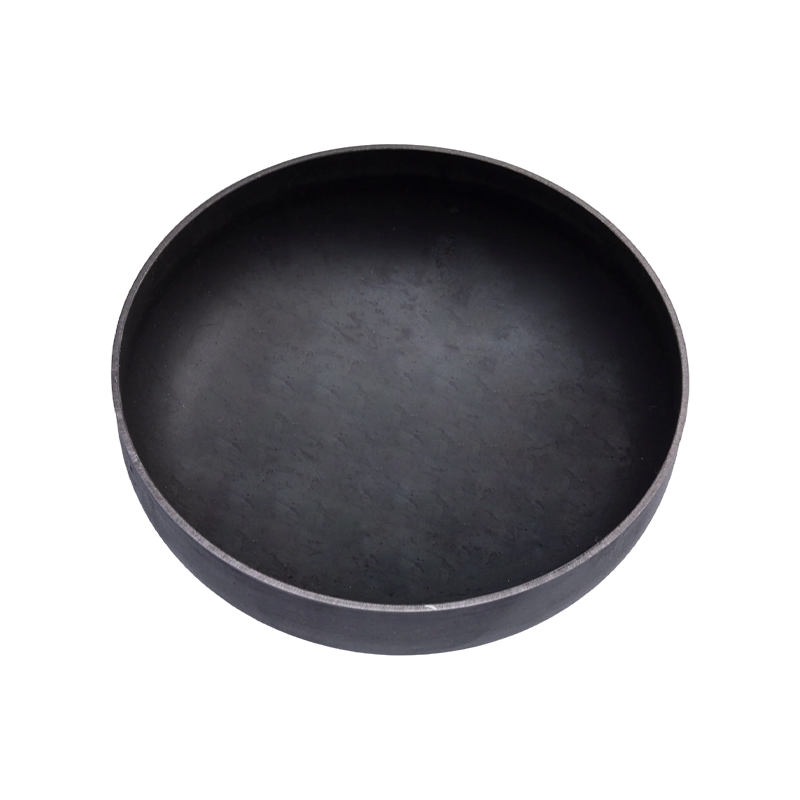
Bagian stamping ujung tangki bensin
Bagian stamping ujung tangki bensin adalah komp...

Berita Industri
Rumah / Berita / Berita Industri / Stamping Progresif Aluminium: Proses, Paduan, Tip Desain & Panduan Biaya
Stamping Progresif Aluminium: Proses, Paduan, Tip Desain & Panduan Biaya
2026-09-14
Stamping progresif aluminium adalah cara paling konsisten dan hemat biaya untuk menghasilkan suku cadang presisi ringan dalam jumlah besar — asalkan geometri, paduan, dan kuantitas tahunan sesuai dengan prosesnya. Sebuah cetakan progresif tunggal yang diumpankan dari kumparan dapat mengosongkan, menembus, membentuk, dan memotong komponen aluminium pada setiap langkah pengepresan sambil mempertahankan toleransi lubang-ke-lubang mendekati ±0,05 mm tanpa pemesinan sekunder. Kombinasi itulah yang menyebabkan penutup baterai, rumah motor, bagian sasis elektronik, dan konektor listrik secara rutin dibuat dengan cara ini.
Poin utama: pilih stempel progresif aluminium ketika permintaan tahunan tinggi, suku cadang dapat disarangkan dalam strip kontinu, dan toleransi yang konsisten lebih penting daripada fleksibilitas desain. Di bawah kondisi tersebut, perkakas manual atau transfer yang lebih sederhana seringkali lebih ekonomis.
Apa itu Stamping Progresif Aluminium?
Stamping progresif mengumpankan strip logam kontinu melalui satu set cetakan dengan beberapa stasiun. Setiap stasiun melakukan satu atau lebih operasi — piloting, blanking, coining, bending, drawing, embossing, atau lancing — sehingga strip mentah secara bertahap berubah menjadi bagian jadi pada saat mencapai stasiun terakhir, di mana strip tersebut terputus dari strip pembawa.
Bagaimana proses berjalan dalam produksi
- Pengumpan koil meluruskan strip aluminium dan memasukkannya ke dalam cetakan dengan nada yang tepat per langkah tekan.
- Pilot menggunakan lubang yang telah dilubangi untuk mengunci posisi strip di setiap stasiun, yang menjamin keakuratan posisi dari satu fitur ke fitur lainnya.
- Stasiun bekerja secara progresif: yang pertama menembus lubang pilot, yang di tengah membentuk tikungan atau emboss, dan stasiun terakhir memisahkan bagian tersebut.
- Bagian yang sudah jadi dibuang melalui saluran sementara sisa kerangka digulung ulang atau diparut untuk didaur ulang.
Karena semua stasiun bekerja pada bagian berbeda dari strip yang sama secara bersamaan, satu pukulan tekan menghasilkan satu bagian aluminium lengkap. Pengoperasian berkelanjutan itulah yang membedakan stempel progresif dengan stempel progresif stempel transfer , di mana masing-masing blanko dipindahkan antar stasiun cetakan yang terpisah.
Paduan Aluminium Yang Bekerja Dengan Baik dalam Cetakan Progresif
Tidak semua kelas aluminium diumpankan dengan bersih melalui cetakan progresif. Kandidat yang berhasil menggabungkan sifat mampu bentuk, springback yang dapat diprediksi, dan perilaku permukaan yang dapat diterima dalam pukulan berkecepatan tinggi. Dalam praktiknya, paduan seri 3xxx, 5xxx, dan 6xxx mencakup sebagian besar proyek.
Paduan
Temperamen Umum
Mengapa Ini Dipilih
5052
H32
Kekuatan lelah yang tinggi dan ketahanan terhadap korosi; digunakan untuk penutup baterai, braket, dan ujung tangki bahan bakar.
3003
H14
Sifat mampu bentuk yang sangat baik dan biaya rendah; pekerja keras untuk selungkup, bagian penukar panas, dan stempel umum.
6061
T6
Lebih kuat dan lebih stabil dalam pelayanan, tetapi springback lebih tinggi; lebih disukai untuk braket dan dudukan struktural.
1100
H14
Sangat lembut dan mudah digambar; digunakan untuk papan nama, reflektor, dan bagian listrik dengan geometri sederhana.
Tabel 1 — Pemilihan paduan aluminium untuk cetakan progresif: kekuatan dan sifat mampu bentuk selalu bersaing dengan springback.
Mengapa Stamping Progresif Lebih Dipilih untuk Komponen Aluminium
Kasus bisnis ini menghasilkan empat keunggulan terukur dibandingkan cetakan manual, permesinan, atau perkakas yang hanya ditarik dalam.
Throughput tanpa gangguan
Cetakan progresif aluminium yang dibuat dengan baik bekerja dengan kecepatan ratusan pukulan per menit, dan setiap pukulan menghasilkan bagian yang lengkap. Biaya unit turun dengan cepat ketika volume melebihi titik amortisasi perkakas.
Presisi yang dapat diulang
Karena jalur tersebut diujicobakan di setiap stasiun, posisi fitur-ke-fitur tetap konsisten di jutaan siklus. Pola lubang kritis pada komponen baterai dan motor tahan ±0,05 mm tanpa pengerjaan ulang.
Pengurangan berat badan
Dengan berat 2,7 g/cm3, aluminium setara dengan sepertiga berat baja. Stamping progresif memungkinkan desainer menggunakan bagian yang tipis, kaku, dan berbentuk daripada coran yang berat.
Operasi sekunder terintegrasi
Penyadapan, paku keling, pembentukan bubungan, dan penandaan dapat ditambahkan sebagai stasiun dalam cetakan, sehingga suku cadang mendekati kondisi perakitan akhir dan mengurangi tahapan rantai pasokan.
Penutup baterai adalah contoh umum yang menambah keunggulan ini. Penutup harus memiliki dimensi yang stabil, tahan korosi, dan diproduksi dalam volume tinggi dengan biaya yang konsisten.
 Bagian Stamping Penutup Baterai Presisi untuk Penutup Penutup baterai berstempel ini cocok untuk penutup otomotif dan penyimpanan energi, menawarkan stabilitas dimensi dan ketahanan terhadap korosi dalam produksi volume tinggi, selaras dengan pembahasan artikel tentang bobot dan manfaat penyegelan. Lihat Produk →
Dalam praktiknya, pabrikan yang beralih dari rakitan baja yang dilas ke penutup aluminium yang dicap mampu mengurangi berat komponen lebih dari setengahnya sekaligus meningkatkan konsistensi penyegelan.
Batasan Desain: Apa yang Menentukan Kesuksesan Sebelum Anda Memotong Baja
Aluminium berperilaku berbeda dari baja dalam cetakan progresif. Rasio hasil terhadap modulusnya yang lebih tinggi menghasilkan lebih banyak pegas, dan kecenderungannya untuk melawan baja perkakas menjadikan pelumasan dan pelapisan cetakan menjadi suatu keharusan. Memahami batasan-batasan ini sejak awal adalah perbedaan antara peluncuran yang mulus dan desain ulang yang mahal.
Aturan desain praktis yang digunakan oleh insinyur perkakas
- Radius tekukan minimum 1,0 hingga 1,5 kali ketebalan material untuk paduan 3xxx dan 5xxx; meningkat menuju 2,0 kali untuk emosi 6xxx-T.
- Tentukan arah duri yang konsisten pada permukaan apa pun yang menjadi antarmuka penyegelan atau geser.
- Pertahankan kedalaman gambar yang moderat; aluminium robek pada jari-jari sudut yang tajam, jadi tambahkan radius sudut minimal 0,5 mm pada cetakan yang dalam.
- Izinkan kompensasi springback dalam desain cetakan; pemasok terpercaya menambahkan fitur koreksi selama uji coba daripada setelah suku cadang gagal.
Toleransi yang dapat dicapai dalam produksi
±0,05mm Menusuk
±0,08mm Profil yang dipangkas
±0,10mm Tikungan yang terbentuk
±0,15mm Tepi bergelang
Bagan 1 — Toleransi produksi umum diterapkan pada stempel progresif aluminium dengan perkakas yang dirawat dengan baik.
Dimana Stempel Progresif Aluminium Digunakan
Stempel progresif aluminium muncul di mana pun komponen logam ringan, konduktif listrik, atau tahan korosi diperlukan pada volume tinggi. Distribusi di bawah mencerminkan permintaan umum di seluruh industri yang kami pasok.
- Otomotif dan EV (42%) — penutup baterai, rumah motor, bagian jok, busbar tembaga, braket struktural.
- Elektronik (21%) — penutup laptop, bagian sasis server, konektor kecil, dan pelindung.
- Peralatan rumah tangga dan peralatan rumah tangga (19%) — panel oven, stempel kotak kontrol, sirip penukar panas.
- Peralatan industri (18%) — Rumah driver servo, komponen kompresor, pelat pemasangan.
Otomotif dan kendaraan energi baru
Peralihan ke drivetrain listrik telah menjadikan stempel progresif aluminium sebagai proses default untuk sistem baterai dan komponen motor. Busbar tembaga atau aluminium yang dicap, misalnya, menggantikan batang yang ditekuk dan dikerjakan dengan bagian yang mempertahankan kerataan dan posisi lubang dalam satu langkah.
 Suku Cadang Stamping Busbar Tembaga untuk Distribusi Tenaga EV Busbar tembaga dengan kemurnian tinggi ini mendukung aliran arus yang efisien antara baterai, motor, dan konverter, dengan permukaan berlapis dan toleransi ketat untuk aplikasi EV yang menuntut, sesuai dengan penekanan paragraf pada keunggulan stamping progresif. Lihat Produk →
Demikian pula, bagian stamping rumah motor memanfaatkan sifat termal aluminium dan bobotnya yang ringan, sementara cetakan progresif mempertahankan konsentrisitas ketat yang dibutuhkan oleh rakitan rotor dan stator.
Elektronik dan peralatan
Barang elektronik konsumen lebih menyukai aluminium karena permukaan akhir dan perilaku pelindung EMI. Stempel progresif menghasilkan komponen berdinding tipis dan berpresisi tinggi yang digunakan pada rakitan laptop dan telepon.
 Bagian Stamping Sasis Laptop Aluminium Komponen yang dicap untuk sasis dan braket laptop ini menggabungkan bobot yang ringan dengan kekakuan, menampilkan posisi lubang yang presisi dan struktur snap-fit yang mendukung perakitan yang efisien, relevan dengan poin artikel tentang komponen elektronik berdinding tipis. Lihat Produk →
Di sisi peralatan, cangkang oven besar dan stempel panel kontrol mendapat manfaat dari proses ekonomis yang sama ketika volume produksi memerlukan perkakas khusus.
Biaya Perkakas dan Pemilihan Pemasok: Empat Langkah yang Mencegah Penyesalan
Cetakan progresif adalah biaya awal yang terbesar dalam program stempel aluminium, sering kali melebihi biaya mesin press dan peralatan penanganan material. Tujuannya bukan untuk membayar alat yang paling sedikit, namun untuk membayar desain alat yang tepat, karena kualitas cetakan menentukan kualitas komponen selama masa pakai program.
Langkah 1 — Validasi kasus bisnis. Perkakas progresif mulai masuk akal pada sekitar 50.000 hingga 100.000 komponen per tahun. Di bawah ini, pertimbangkan opsi perkakas yang lebih ekonomis.
Langkah 2 — Kirim paket data yang dapat diproduksi. Menyediakan model 3D, tumpukan toleransi, persyaratan penyelesaian permukaan, dan permintaan tahunan. Tinjauan tata letak strip yang jelas pada tahap ini menghindari revisi cetakan yang mahal.
Langkah 3 — Audit kemampuan produksi nyata. Carilah desain cetakan internal, permesinan CNC, dan mesin uji coba dalam satu atap. Pemasok dengan kemampuan pembuatan die dan stamping memecahkan masalah toleransi sebelum mencapai produksi.
Langkah 4 — Minta laporan artikel pertama dengan data SPC. Konfirmasikan bahwa fitur penting tetap berada dalam target Cpk di beberapa kumparan dan uji coba, tidak hanya pada sampel pertama.
Pemasok yang menggabungkan cetakan progresif, mesin cetak stempel, dan otomatisasi — seperti tim kami di Shuangqisi, dengan mesin cetak berkapasitas 80 hingga 400 ton dan anak perusahaan otomatisasi stempel internal — dapat mempersingkat waktu kerja dan menjaga toleransi tetap stabil di seluruh shift.
Pertimbangan Pemeliharaan, Kualitas, dan Kepatuhan
Dies progresif aluminium terbaik masih kehilangan kinerja jika perawatan diabaikan. Kecenderungan aluminium terhadap empedu menjadikan manajemen pelumasan dan pelapisan permukaan sebagai dua kontrol yang memisahkan program yang andal dari waktu henti yang berulang.
- Perlindungan permukaan mati: Lapisan DLC atau TiCN pada pukulan pembentuk mengurangi pengambilan aluminium dan memperpanjang interval penggilingan ulang.
- Pemilihan pelumas: gunakan pelumas evaporatif atau pelumas dengan residu rendah yang kompatibel dengan pembersihan hilir, terutama untuk baterai dan komponen elektronik.
- Pemeliharaan preventif: memeriksa pilot, pegas, dan pelat aus pada interval langkah yang ditentukan; cetakan progresif gagal diprediksi ketika keausan mencapai ambang batas.
- Dokumentasi kepatuhan: untuk industri ekspor atau industri yang diatur, sediakan sertifikat material dan PPAP atau dokumentasi serupa untuk diaudit.
Pengendalian kualitas pada stempel aluminium harus mencakup verifikasi CMM terhadap posisi lubang kritis, pemeriksaan permukaan terhadap goresan yang menyakitkan, dan verifikasi kekerasan berkala terhadap kumparan yang masuk, karena variasi material yang masuk adalah penyebab tersembunyi paling umum dari retakan dan penyimpangan pegas.
Stamping progresif aluminium bukanlah proses termurah untuk prototipe atau batch kecil, dan tidak dapat mengalahkan cetakan transfer untuk panel yang sangat besar. Namun untuk suku cadang yang sesuai dengan strip pengumpanan kumparan dan jumlahnya ratusan ribu, suku cadang ini menghasilkan biaya unit terendah, konsistensi paling ketat, dan waktu siklus terpendek dibandingkan metode pembentukan apa pun. Keunggulan kompetitif sesungguhnya berasal dari pemilihan pemasok yang mendesain cetakan, menjalankan stamping, dan membangun otomatisasi sebagai satu proyek terintegrasi.
Sebelum Anda menyetujui penawaran harga, bandingkan rekam jejak pemasok dalam pembuatan cetakan, kapasitas mesin cetak, dan disiplin SPC — bukan hanya harga per suku cadang. Jelajahi Kemampuan cetakan dan stamping Shuangqisi ketika Anda siap mengevaluasi calon mitra untuk program stempel progresif aluminium Anda.
Posting Sebelumnya
Pemasok Stamping Aluminium: Cara Mengevaluasi Kemampuan, Risiko, dan Kesesuaian
Posting Berikutnya
Penjelasan Metal Stamping: Panduan Lengkap Proses, Bahan, dan Biaya
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
