

Braket kursi HC340LA 1,5 mm melewati setiap pemeriksaan dimensi pada CMM dan masih retak saat digunakan. Retakan dimulai pada radius tekukan bagian dalam sebesar 0,6 mm, hal ...
READ MORE
Deep Drawing Kendaraan Otomotif dan Listrik Meninggal
Kategori Produk
Deep Drawing Kendaraan Otomotif dan Listrik Meninggal Produsen
-
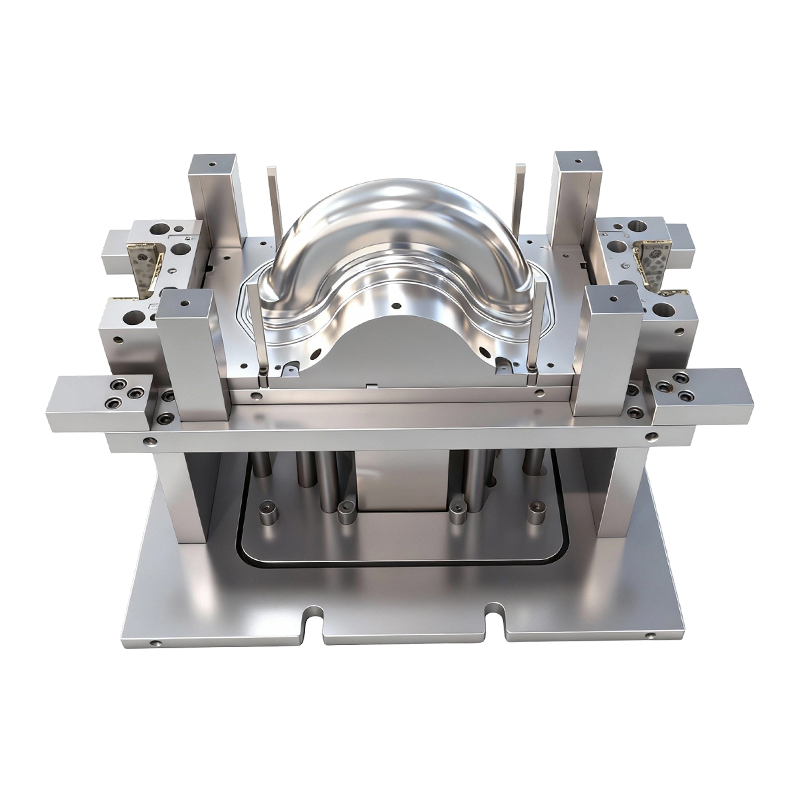 Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belakang kendaraan listrik roda dua ini merupakan alat
-
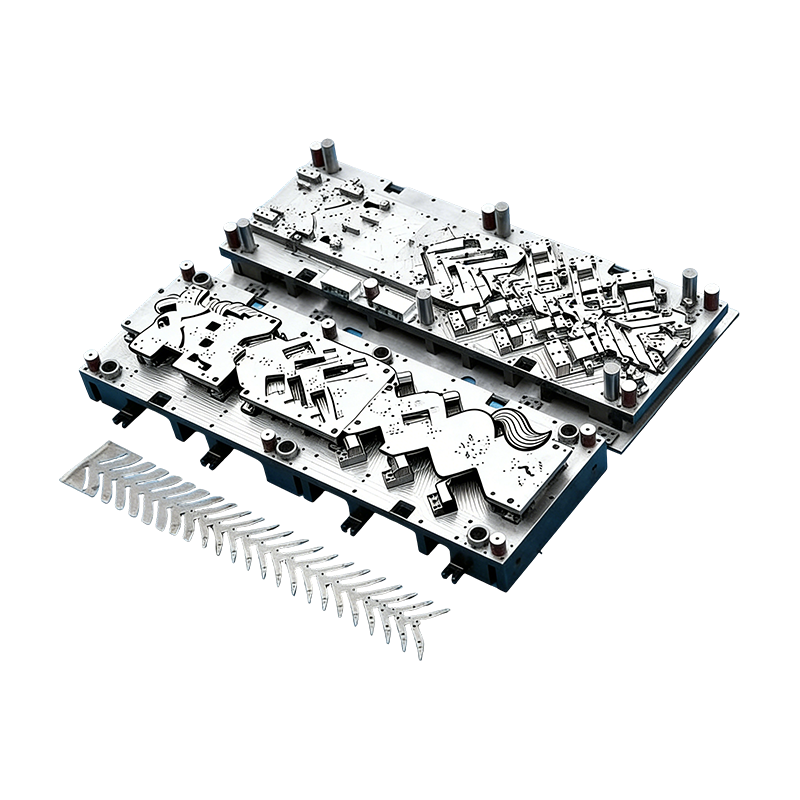 Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomotif ini dirancang khusus untuk produksi rumah motor
Deep Drawing Dies Otomotif dan Kendaraan Listrik adalah peralatan inti untuk membentuk komponen lembaran logam dalam manufaktur otomotif dan kendaraan listrik (EV), memungkinkan pembentukan bagian berongga dan berbentuk kompleks melalui deformasi plastik yang terkendali. Terdiri dari komponen-komponen utama seperti punch, die, blank holder, dan die set, semuanya dirancang agar sesuai dengan mesin produksi dan sifat material.
Pada mobil tradisional, cetakan ini banyak digunakan untuk panel bodi (misalnya panel luar pintu, kap mesin) dan bagian struktural, yang memerlukan kontrol toleransi presisi (biasanya ±0,02 mm) dan ketahanan terhadap keausan material. Untuk kendaraan listrik, produk ini dikhususkan untuk komponen ringan seperti casing baterai paduan magnesium-aluminium, dengan desain yang dioptimalkan untuk menangani rasio deep drawing yang melebihi 2,5:1 dan meminimalkan penipisan material.
Fokus desain utama mencakup gaya dudukan kosong yang dapat disesuaikan untuk mencegah kerutan atau retak, perawatan permukaan yang sangat halus (Ra ≤ 0,05μm) untuk mengurangi gesekan, dan struktur modular untuk efisiensi biaya. Terintegrasi dengan teknologi simulasi dan pemantauan cerdas, teknologi ini memastikan produksi massal yang stabil sekaligus beradaptasi dengan pergeseran industri menuju bobot yang lebih ringan dan kekuatan tinggi.
Tentang
Siapa kita
Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. , terletak di Jalan Yexin No. 118, Distrik Wujiang, Kota Suzhou, memiliki 60 staf teknis. Melalui upaya bersama dan pengembangan berkelanjutan dari seluruh karyawan, perusahaan telah menjadi produsen profesional cetakan stempel dan suku cadang perangkat keras, dan menawarkan produk berkualitas tinggi dengan harga bersaing, mengintegrasikan desain, manufaktur, dan layanan. Perusahaan ini memiliki mesin pemotong kawat impor, pusat permesinan CNC, lebih dari 10 mesin gerinda dengan berbagai ukuran, dan 25 mesin press punch (80T-400T), di antara peralatan mesin presisi canggih lainnya. Perusahaan ini juga telah melatih banyak operator senior dan personel debugging yang berpengalaman, sehingga memungkinkannya memenuhi kebutuhan pelanggan yang beragam. Saat ini, klien utama perusahaan ini meliputi Anter Group, Ousheng Electric, Dongbei Group, dan Huichuan Technology, yang terutama memasok cetakan dan produk untuk penggerak servo, kompresor, dan kendaraan energi baru. Tingkat teknis perusahaan termasuk yang terdepan di industri, dengan tim berpengalaman yang berdedikasi terhadap kemajuan teknologi. Perusahaan berfokus pada menciptakan nilai bagi pelanggannya dan menganut pengembangan berkualitas tinggi. Dengan pengalaman 15 tahun di industri cetakan, perusahaan telah mengumpulkan banyak talenta teknis. Pada awal tahun 2016, perusahaan ini berinvestasi dan mendirikan Suzhou Keshuang Intelligent Technology Co., Ltd., yang terutama memproduksi peralatan otomasi stamping. Dengan pengalaman bertahun-tahun, ia dapat menyediakan proyek turnkey kepada pelanggan untuk cetakan stempel dan otomatisasi stempel. Perusahaan juga dapat berinvestasi pada peralatan produksi terkait sesuai dengan kebutuhan pelanggan untuk menciptakan produk dan layanan yang hemat biaya bagi pelanggan.

Umpan Balik Pesan
Sertifikat Kehormatan
Berita
-
-
Jawaban terpendek: Contoh desain untuk kemampuan manufaktur hanya berharga jika mengubah penawaran, konsep cetakan, langkah inspeksi, atau risiko peluncuran. ...
READ MORE -
Tutup ujung tangki bahan bakar yang bocor pada manifold terminal jarang sekali rusak karena proses pengepresan berjalan terlalu lambat. Gagal karena gambar memungkinkan kerat...
READ MORE -
Stamping Berat: Saat 2 mm Sudah Terlalu Tipis Seorang teknisi pembelian pernah bertanya mengapa braket 6 mm ditawarkan dengan tiga harga berbeda dalam waktu 48 jam. Ala...
READ MORE
Pengetahuan Industri
Teknik Kompensasi Springback pada Stamping Dies Otomotif untuk Material Berkekuatan Tinggi
Pengendalian springback telah menjadi salah satu tantangan paling kritis di dunia Stamping Otomotif Meninggal , terutama dengan meningkatnya penggunaan baja berkekuatan tinggi dan paduan ringan pada kendaraan energi baru. Tidak seperti material konvensional, baja berkekuatan tinggi yang canggih menunjukkan kekuatan luluh dan pemulihan elastis yang lebih tinggi, sehingga akurasi dimensi sulit dipertahankan setelah dibentuk. Insinyur sering kali mengandalkan kompensasi berbasis simulasi, strategi pembengkokan berlebihan, dan operasi pemogokan ulang untuk mencapai persyaratan geometri akhir.
Dalam praktik perkakas kami, kami menggabungkan simulasi pembentukan dengan debugging pers nyata menggunakan peralatan punch 80T–400T untuk memvalidasi parameter kompensasi sebelum pengiriman. Dengan lebih dari 60 teknisi terampil dan personel penyesuaian berpengalaman, kami dapat mengurangi iterasi percobaan dan membantu pelanggan mencapai kondisi produksi massal lebih cepat.
- Gunakan optimasi permukaan tambahan untuk mengontrol aliran material
- Terapkan cetakan restrike untuk koreksi bentuk akhir
- Optimalkan distribusi kekuatan penahan kosong
- Terapkan umpan balik pengukuran waktu nyata selama uji coba
Strategi Pengendalian Aliran Material dalam Menggambar Dies untuk Komponen Kompleks
Menggambar Mati memerlukan kontrol aliran material yang tepat untuk mencegah kerutan, robekan, atau distribusi ketebalan yang tidak merata, terutama untuk geometri yang dalam atau asimetris. Penempatan dan geometri manik-manik gambar, jari-jari pukulan, dan permukaan pengikat secara signifikan mempengaruhi hasil pembentukan. Untuk komponen yang digunakan pada kompresor atau rumah peralatan industri, penyimpangan kecil sekalipun dapat mempengaruhi kinerja perakitan dan keandalan penyegelan.
Dengan 15 tahun pengalaman manufaktur cetakan, kami telah mengumpulkan pengetahuan praktis dalam menyesuaikan tinggi manik, kondisi pelumasan, dan urutan pembentukan sesuai dengan tingkatan material yang berbeda. Sumber daya permesinan kami yang canggih, termasuk peralatan pemotongan kawat impor dan mesin gerinda presisi, memungkinkan kami menghasilkan permukaan pembentuk yang sangat akurat sehingga meningkatkan konsistensi produksi bagi pelanggan.
| Faktor Kontrol | Dampak pada Pembentukan | Metode Optimasi |
| Menggambar Geometri Manik | Hambatan aliran material | Sesuaikan tinggi dan radius manik |
| Kekuatan Pengikat | Pencegahan kerutan | Sistem penyeimbang tekanan |
| Pelumasan | Kualitas permukaan dan gesekan | Pelumas berkinerja tinggi |
Pencegahan Kegagalan dan Peningkatan Umur Alat dalam Gambar Dalam Mati
Deep Drawing Dies terkena beban siklik yang tinggi dan kondisi gesekan yang parah, yang dapat menyebabkan retak, lecet, dan keausan yang dipercepat. Pemilihan material alat, kualitas perlakuan panas, dan proses penyelesaian permukaan merupakan faktor kunci dalam menentukan umur cetakan. Memoles radius pembentukan dan mengaplikasikan pelapis permukaan seperti perawatan nitridasi atau PVD dapat mengurangi gesekan secara signifikan dan memperpanjang umur operasional.
Perusahaan kami terus berinvestasi dalam permesinan canggih dan peralatan inspeksi untuk memastikan ketahanan dan presisi cetakan. Kami juga berkolaborasi dengan pelanggan untuk memilih bahan yang sesuai berdasarkan volume produksi dan kompleksitas suku cadang, sehingga membantu mengurangi biaya pemeliharaan jangka panjang. Pendekatan yang berfokus pada pelanggan ini memungkinkan kami membangun kemitraan yang stabil di seluruh industri termasuk peralatan otomasi dan teknologi energi baru.
- Pilih baja perkakas dengan ketangguhan tinggi untuk ketahanan terhadap benturan
- Meningkatkan kekasaran permukaan melalui penggilingan dan pemolesan yang presisi
- Oleskan pelapis tahan aus untuk zona gesekan tinggi
- Menerapkan jadwal pemeliharaan preventif
Integrasi Otomasi dan Peningkatan Efisiensi Produksi pada Stamping Dies Otomotif
Stamping Dies Otomotif Modern semakin banyak beroperasi dalam jalur produksi otomatis yang mencakup penanganan robot, sistem transfer, dan teknologi pemantauan waktu nyata. Otomatisasi tidak hanya meningkatkan kecepatan produksi tetapi juga meningkatkan konsistensi, mengurangi biaya tenaga kerja, dan memungkinkan penelusuran. Oleh karena itu, integrasi antara desain cetakan dan peralatan otomasi menjadi faktor kompetitif utama bagi produsen.
Sejak 2016, kami telah berinvestasi di perusahaan teknologi cerdas terafiliasi yang berspesialisasi dalam peralatan otomasi stamping, sehingga memungkinkan kami menyediakan solusi siap pakai yang menggabungkan cetakan, sistem otomasi, dan peralatan produksi. Kemampuan terintegrasi ini memungkinkan pelanggan mempersingkat siklus proyek dan mencapai laba atas investasi lebih cepat sambil mempertahankan standar produksi berkualitas tinggi.
Dengan tim teknis yang kuat, kapasitas permesinan yang luas, dan pengalaman proyek selama bertahun-tahun, kami fokus pada penciptaan solusi berbasis nilai yang disesuaikan dengan kebutuhan pelanggan. Dengan menyelaraskan desain perkakas dengan strategi otomasi, produsen dapat mencapai peningkatan efisiensi yang berkelanjutan dalam aplikasi Automotive Stamping Dies, Drawing Dies, dan Deep Drawing Dies.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang.
