-
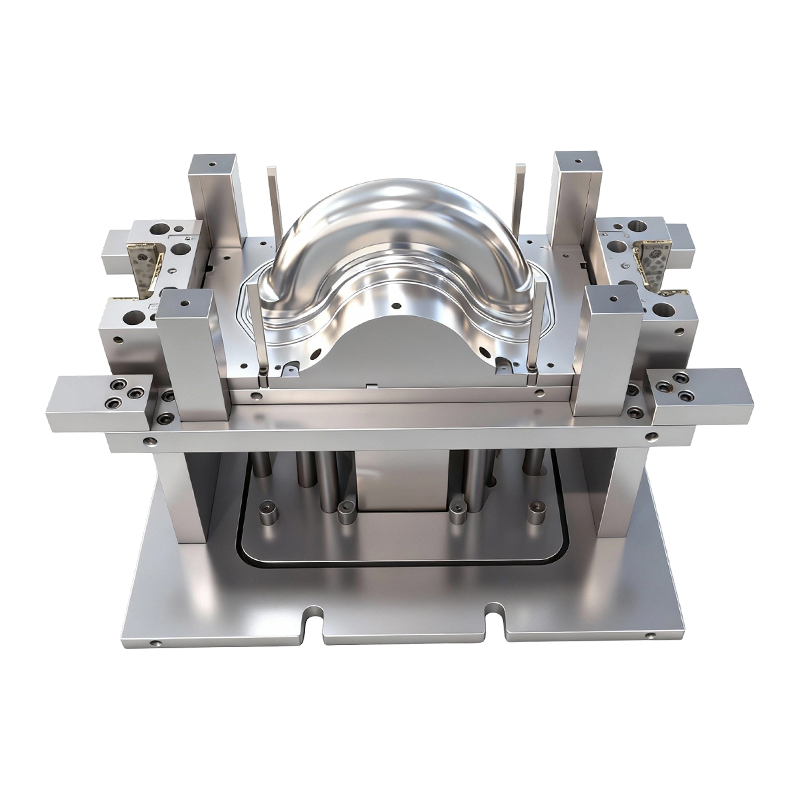
Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belak...
-
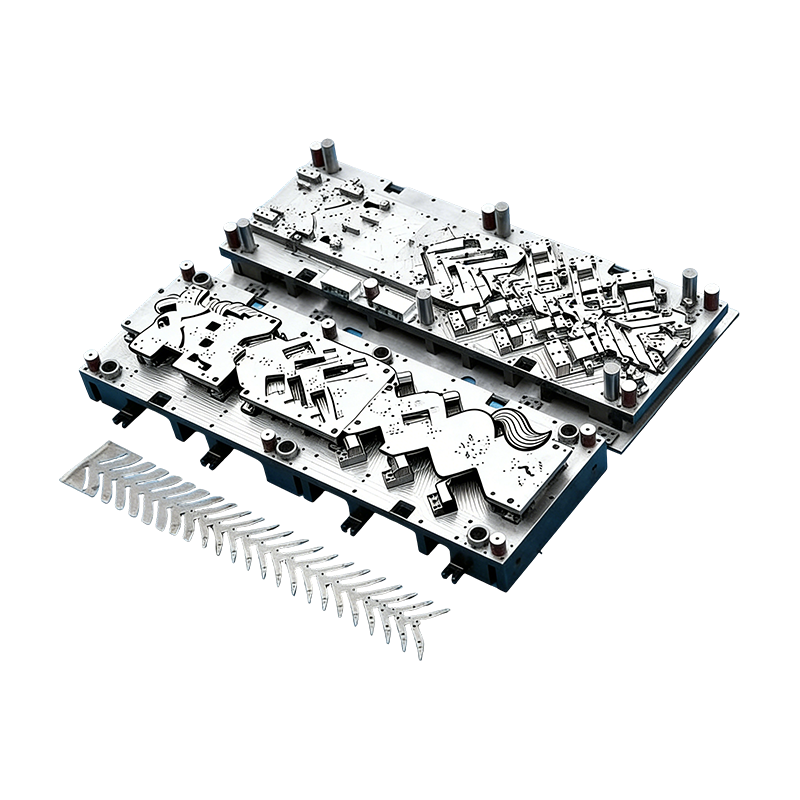
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
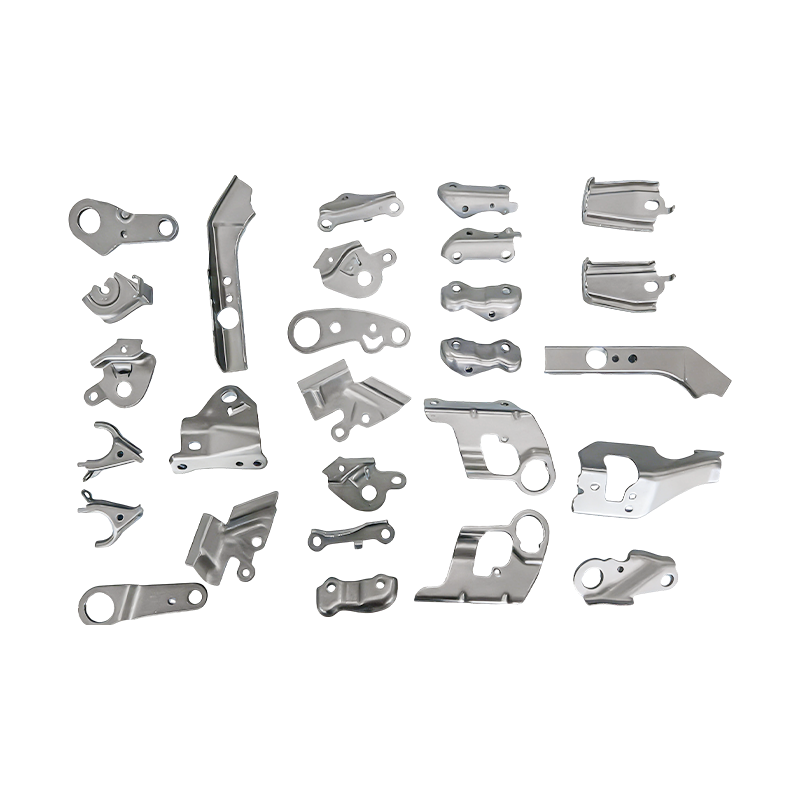
Suku cadang otomotif kecil suku cadang die stamping progresif
Suku cadang die stamping progresif suku cadang ...
-
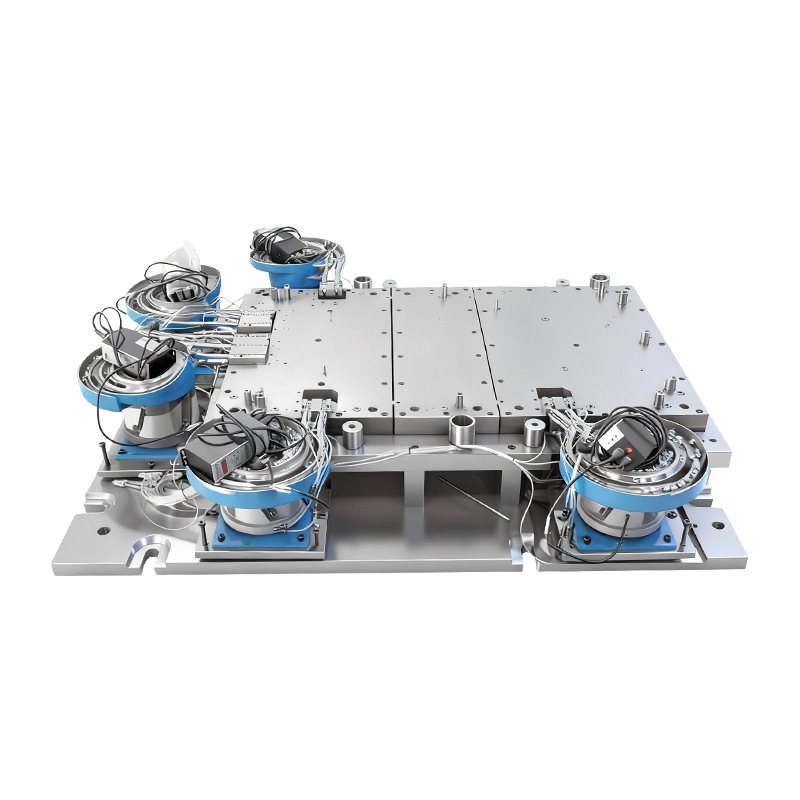
Cetakan memukau otomatis untuk basis mesin komputer besar
Cetakan Paku Keling Otomatis untuk Basis Mesin ...
-
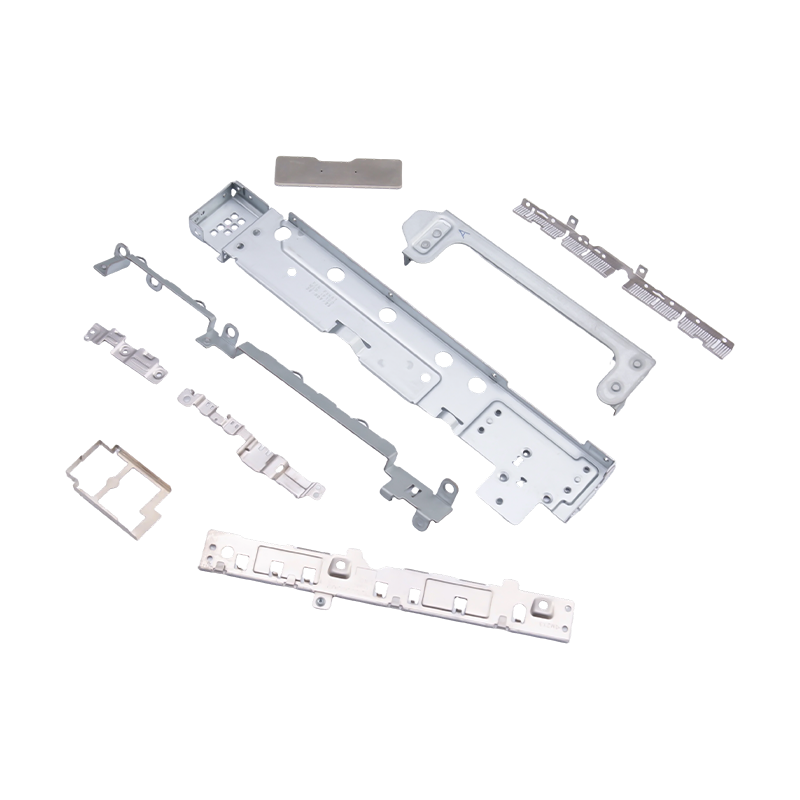
Bagian stempel kecil untuk laptop dan ponsel
Sebagai komponen internal penting untuk elektro...

Berita Industri
Rumah / Berita / Berita Industri / Stamping Progresif Suku Cadang Otomotif: Cetakan, Toleransi, Biaya, dan Panduan Volume
Stamping Progresif Suku Cadang Otomotif: Cetakan, Toleransi, Biaya, dan Panduan Volume
2026-10-08
Ambil braket kursi HSLA 340 1,8 mm. Jalankan pada mesin die progresif 14 stasiun yang diumpankan dari koil dan harga per satuannya biasanya mencapai sekitar 40 persen dari harga sel manual yang terdiri dari enam mesin press aksi tunggal. Garis progresif menahan posisi lubang di dalam ±0,08 mm dalam satu shift penuh dengan satu koil pemuatan operator. Sel manual membutuhkan empat orang untuk mengisi kekosongan dan masih berada di luar toleransi pada shift ketiga. Kesenjangan tersebut adalah keseluruhan argumen untuk stempel progresif pada suku cadang otomotif — dan hal ini hanya berlaku jika volume, tata letak strip, dan baja perkakas ditentukan dengan benar sejak awal.
Jawaban singkat untuk sebagian besar program otomotif:
- Stamping progresif menjadi rute termurah ketika volume tahunan mencapai sekitar 150.000 hingga 200.000 lembar untuk suku cadang kelas braket, dan jauh lebih rendah ketika beberapa nomor suku cadang berbagi satu strip.
- Pemanfaatan material — bukan kecepatan pengepresan — merupakan faktor terbesar dalam hal biaya. Pengurangan lebar jalur sebesar tiga persen biasanya mengungguli pengurangan waktu siklus sebesar sepuluh persen terhadap total biaya per komponen.
- Toleransi terakumulasi di seluruh stasiun, sehingga posisi lubang, sudut tikungan, dan kerataan harus ditentukan pada stasiun tertentu, bukan pada gambar akhir saja.
- Dies, bagian yang dicap, dan otomatisasi pengumpanan harus direkayasa sebagai satu sistem. Bagi mereka menjadi tiga pemasok dan tumpukan toleransi biasanya menjadi korban pertama.
Dimana Stamping Progresif Mengalahkan Alternatifnya
Sebuah cetakan progresif melakukan setiap operasi — penusukan, penarikan, pemangkasan, pembentukan, flanging, dan pemisahan — dalam satu langkah tekan, dengan strip memajukan satu nada per pukulan. Bagian tersebut tidak pernah ditangani oleh seseorang di antara operasi, yang merupakan asal mula presisi dan penghematan tenaga kerja. Perubahan ekonomi bergantung pada tiga variabel: volume, ketebalan material, dan berapa banyak stasiun yang benar-benar dibutuhkan geometri.
Suku cadang berukuran tipis di bawah 3 mm dengan volume tahunan tinggi adalah kandidat progresif klasik. Bagian yang lebih berat di atas 6 mm, atau bagian dengan penarikan dalam yang memerlukan beberapa stasiun penarikan ulang, sering kali lebih menyukai penarikan dalam atau cetakan transfer — tagihan perkakas untuk cetakan progresif 20 stasiun pada bagian lebar lantai 5 mm sulit untuk dibenarkan dibandingkan dengan garis transfer empat geser.
Tata letak strip
Pitch, lebar web, dan desain pembawa menentukan pemanfaatan material sebelum satu stasiun dipotong. Pengurangan jaring sebesar 2 mm pada kumparan 300 mm bernilai lebih dari kebanyakan peningkatan mesin cetak.
Jumlah stasiun
Setiap stasiun yang ditambahkan akan meningkatkan biaya cetakan, beban pemeliharaan, dan tonase pengepresan. Stasiun-stasiun yang menganggur kadang-kadang sengaja dicadangkan untuk revisi di masa mendatang — sebagai lindung nilai yang murah terhadap perubahan desain.
Jendela tonase
Gaya potong mencapai puncaknya pada saat geser. Sebuah dadu yang muat untuk mesin press 250 T di atas kertas dapat melonjak melewatinya pada strip yang keras, sehingga margin tonase sebesar 20 hingga 30 persen adalah hal yang normal.
Kelas baja perkakas
Baja karbida berlapis atau baja metalurgi serbuk di stasiun penusuk memperpanjang interval penggilingan pada strip berkekuatan tinggi, tetapi hanya jika sepatu cetakan dan pilar pemandu cukup kaku untuk menyesuaikannya.
Apa yang Sebenarnya Terjadi di Dalam Mata Dadu Progresif
Urutan stasiun membawa rekayasa. Perkakas progresif otomotif pada umumnya dibuka dengan lubang pilot dan stasiun takik, dipindahkan ke gambar atau bentuk pertama, menambahkan pemangkasan dan penindikan saat material mengeras, kemudian diakhiri dengan flanging, restriking, dan potongan perpisahan yang meninggalkan bagian tersebut pada pembawa hingga pukulan terakhir.
Tiga detail menentukan apakah alat tersebut memiliki toleransi setelah enam bulan produksi. Pin pilot harus terpasang sebelum stasiun pemotongan mana pun untuk mengunci posisi strip. Pelat pengupas harus menahan strip secara rata selama pengundian, jika tidak, panel akan muncul kembali secara tidak rata. Dan potongan tersebut harus keluar ke bawah melalui saluran tanpa pernah masuk kembali ke jalur strip — siput yang kembali adalah satu-satunya penyebab paling umum dari kerusakan cetakan yang sangat parah.
Pada baja berkekuatan tinggi yang canggih, kompensasi pegas dimasukkan ke dalam stasiun bentuk, bukan dikoreksi kemudian. Pembuat cetakan biasanya membengkokkan flensa dengan sudut yang dihitung dan kemudian memasangnya kembali, karena strip 590 MPa atau 780 MPa tidak akan menahan sudut nominal dengan sendirinya. Perbedaan antara stempel logam progresif dan stempel logam transfer terletak pada cara pengangkutan komponen di antara stasiun-stasiun ini — yang satu bergantung pada pembawa strip, yang lain pada mekanisme transfer — dan pilihan tersebut mengubah biaya perkakas, waktu siklus, dan toleransi yang dapat Anda janjikan secara realistis.
Progresif vs Pemindahan vs Manual: Perbandingan Berdampingan
Tabel di bawah ini membandingkan tiga rute untuk braket struktural otomotif ukuran menengah dengan jumlah sekitar 200.000 unit per tahun. Angka adalah nilai perencanaan umum yang digunakan untuk perbandingan pemasok, bukan kutipan.
Kriteria
Mati progresif
Pemindahan mati
Manual / tindakan tunggal
Investasi perkakas
Tinggi
Sedang
Rendah
Harga per potong 200rb/tahun
Rendahest
Pertengahan
Tinggiest
Posisi lubang yang dapat dicapai
±0,05 hingga ±0,10mm
±0,10 hingga ±0,20mm
±0,25 mm dan melayang
Waktu pergantian
2 hingga 6 jam
1 hingga 3 jam
20 hingga 45 menit
Operator per shift
1
2
4 sampai 6
Pita volume yang paling pas
150rb ke atas
50k hingga 150k
Di bawah 50k
 Cetakan Progresif untuk Rumah Motor Otomotif dan Suku Cadang Kecil Tinggi-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Lihat Produk →
Perhatikan di mana letak crossover. Di bawah sekitar 50.000 unit per tahun, amortisasi perkakas mendominasi dan rute manual masih unggul dalam hal total biaya. Antara 50.000 dan 150.000 jawabannya tergantung pada kompleksitas bagian dan apakah nomor bagian kedua dapat berbagi strip yang sama — opsi strip bersama sering kali membuat alat progresif membayar kembali dalam waktu delapan belas bulan.
Tiga Metrik Tersembunyi yang Menentukan Profitabilitas Lini
Kutipan biasanya menunjukkan harga per potong dan biaya perkakas. Mereka jarang menunjukkan pemanfaatan material, efektivitas peralatan secara keseluruhan, atau tingkat kerusakan setelah suatu alat digerinda ulang dua kali. Ketiga angka tersebut sering kali berbeda lebih jauh antara dua pemasok dibandingkan dengan harga yang ditawarkan.
Progresif
OEE 76%
Transfer
OEE 61%
Sel tangan
OEE 44%
OEE untuk lini progresif mencerminkan tiga hal yang bekerja sama: ketersediaan mesin cetak, disiplin umpan dan pergantian koil, dan hasil first-pass. Jalur yang berjalan dengan kecepatan 60 putaran per menit tetapi berhenti setiap empat puluh menit karena kemacetan biasanya kalah dengan jalur yang berjalan dengan kecepatan 45 putaran per menit dengan jalur sisa yang bersih. Saat membandingkan pemasok, tanyakan waktu penggantian kumparan yang sebenarnya, kecepatan pitch dan pukulan, serta jumlah komponen di antara penggilingan — bukan kecepatan pengepresan maksimum.
Dimana Suku Cadang Stamping Progresif Otomotif Digunakan
Pekerjaan progresif mendominasi bagian kendaraan yang bervolume tinggi dibandingkan keseluruhan struktur. Distribusi di bawah ini mencerminkan kelompok suku cadang tipikal yang diproduksi dengan perkakas progresif dan multi-stasiun.
- EV dan powertrain — 42%: rumah motor, pelat penutup baterai, busbar tembaga tegangan tinggi, dan braket unit penggerak.
- Bodi, tempat duduk, dan struktur — 24%: rangka tempat duduk, braket penguat, pelat kait dan anggota bodi kecil.
- Bahan bakar, knalpot dan kendaraan komersial — 18%: pelat ujung tangki, pelindung panas, dan braket truk berat.
- Peralatan elektronik dan industri — 16%: sasis server, cangkang oven, bagian struktural laptop dan telepon, rumah penggerak servo, dan komponen kompresor.
 Bagian Stamping Busbar Tembaga Kendaraan Energi Baru Busbar tembaga dengan kemurnian tinggi yang diberi stempel presisi untuk distribusi arus tegangan tinggi EV, relevan jika sambungan konduktif dengan resistansi rendah dan stempel otomotif yang berdekatan memerlukan integrasi pemasok yang erat. Lihat Produk →
Keluarga busbar tembaga layak untuk disebutkan. Bagian-bagian tersebut menggabungkan bahan yang lembut dan sangat konduktif dengan spesifikasi duri dan kerataan yang menuntut, dan sering kali diproduksi bersamaan dengan bagian baja di sekitarnya pada peralatan yang berdekatan. Pemasok yang sudah menjalankan keduanya suku cadang stempel otomotif dan pekerjaan stempel elektronik biasanya memiliki ruang perkakas dan kedalaman metrologi untuk menangani kedua sistem material tanpa kurva pembelajaran yang panjang pada percobaan pertama.
Menentukan Program Stamping Progresif: Tujuh Langkah
Sebagian besar pembengkakan biaya pada program progresif berasal dari pengurutan, bukan dari kematian itu sendiri. Urutan di bawah mencerminkan bagaimana keputusan desain, perkakas, dan otomatisasi sebenarnya saling membatasi satu sama lain.
- Perbaiki tata letak strip terlebih dahulu. Atur lebar pitch, web, dan kumparan terhadap geometri kosong sebelum memilih jumlah stasiun. Setiap keputusan selanjutnya mewarisi geometri ini.
- Tetapkan toleransi pada stasiun. Tentukan stasiun mana yang memiliki posisi lubang, stasiun mana yang memiliki sudut tikungan, dan stasiun mana yang memiliki kerataan. Toleransi gambar yang tidak jelas menjadi perselisihan selama PPAP.
- Ukur pers dengan margin. Hitung gaya geser puncak, bukan gaya rata-rata, dan pertahankan ruang kepala 20 hingga 30 persen untuk peningkatan material di masa mendatang.
- Tentukan cakupan otomatisasi sejak dini. Pemuatan koil, pelurus, pengumpan, konveyor skrap, dan penanganan keluar semuanya mengubah tinggi cetakan dan waktu siklus jika mereka datang terlambat dalam proyek.
- Jalankan simulasi dadu. Simulasi pembentukan menangkap springback dan penjarangan sebelum baja dipotong, yang jauh lebih murah dibandingkan memperbaiki stasiun bentuk yang sudah jadi.
- Rencanakan siklus penyesalan. Catat jumlah suku cadang di antara penajaman sejak hari produksi pertama sehingga umur perkakas menjadi garis biaya yang dapat diukur dan bukan hanya asumsi.
- Verifikasi pada peralatan produksi. Buat sampel off-tool dan PPAP penuh pada cetakan akhir, bukan pada alat prototipe, atau tumpukan toleransi akan berpindah setelah strip sebenarnya tiba.
 Peralatan Otomasi Stamping Kustom untuk Jalur Stamping Progresif Daftar produk untuk peralatan otomasi stempel khusus, relevan jika program progresif memerlukan desain cetakan yang terkoordinasi, produksi komponen stempel, dan pengiriman otomasi. Lihat Produk →
Langkah keempat adalah saat pengiriman turnkey mengubah perhitungannya. Ketika pembuat cetakan dan pembuat otomasi berada di bawah satu kontrak, tinggi cetakan, garis lintasan, langkah pengumpan, dan tonase tekan diselesaikan dalam satu gambar daripada dinegosiasikan antara dua vendor setelah alat tersebut dipotong. Mempertahankan desain cetakan, produksi komponen stempel, dan otomatisasi stempel dalam satu grup teknik menghilangkan antarmuka yang biasanya membuat program progresif memakan waktu berminggu-minggu.
Catatan Pemeliharaan, Retensi Toleransi, dan Kepatuhan
Sebuah dadu progresif yang menghasilkan bagian-bagian yang dapat diterima pada saat peluncuran tidak akan bertahan di sana tanpa ritme pemeliharaan. Praktik yang umum dilakukan adalah mengukur sampel pada setiap interval penggilingan, melacak tren, bukan pembacaan individual, dan mengganti pilar pemandu dan bushing pada hitungan tetap, bukan pada kegagalan. Biaya layanan cetakan delapan jam yang direncanakan adalah sebagian kecil dari biaya kumparan yang rusak dan pengiriman yang terlewat.
Dokumentasi kepatuhan untuk stempel otomotif biasanya harus disertakan bersama bagiannya: sertifikat material dengan nomor panas, laporan tata letak dimensi di PPAP, rencana pengendalian yang mengidentifikasi stasiun-stasiun kritis, dan catatan pemeliharaan cetakan serta riwayat penggilingan ulang. Nilai baja berkekuatan tinggi yang disuplai dengan spesifikasi 590 MPa atau 780 MPa harus memiliki data pemeriksaan masuk yang dicatat pada kumparan, karena jendela pembentukan untuk nilai tersebut sempit dan variasi pabrik-ke-pabrik akan terlihat sebagai pergeseran sudut tikungan jauh sebelum terlihat sebagai retakan yang terlihat.
Pelumasan dan pengelolaan sisa adalah dua hal yang paling memengaruhi retensi toleransi jangka panjang. Pemilihan pelumas yang benar untuk pelapisan pada strip yang masuk mengurangi kerusakan pada stasiun penarikan, dan saluran pembuangan yang diperiksa pada jadwal yang tetap mencegah kerusakan cetakan yang disebabkan oleh slug yang tidak dapat diserap oleh kapasitas pengepresan sebanyak apa pun. Diperlakukan sebagai perawatan rutin dan bukan hanya sekedar renungan, keduanya memperpanjang interval antara penggilingan dan mempertahankan batas toleransi yang menjadikan stempel progresif sebagai pilihan yang tepat.
Posting Sebelumnya
Panduan Stamping Berat: Toleransi, Tonase, Desain Die, dan Pemilihan Perkakas
Posting Berikutnya
In-Die Riveting untuk Stamping Dies Progresif: Prinsip dan Penerapan
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
