-
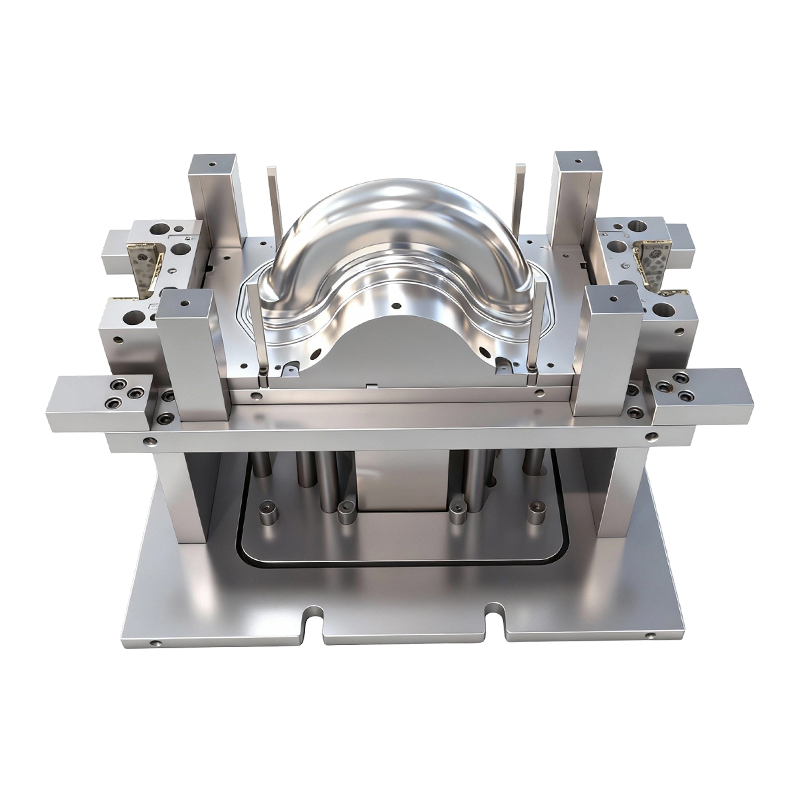
Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belak...
-
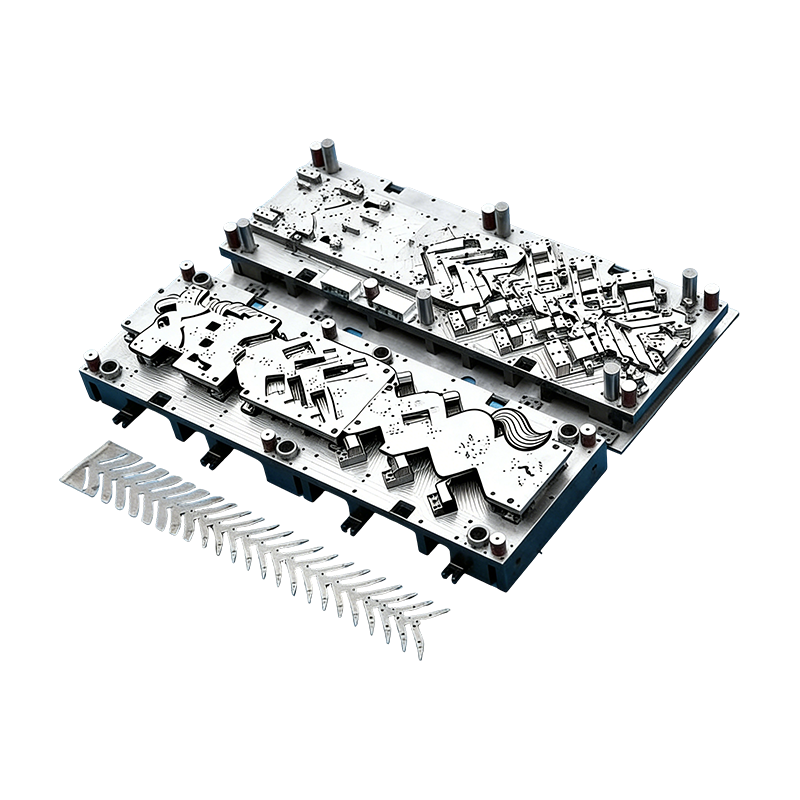
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
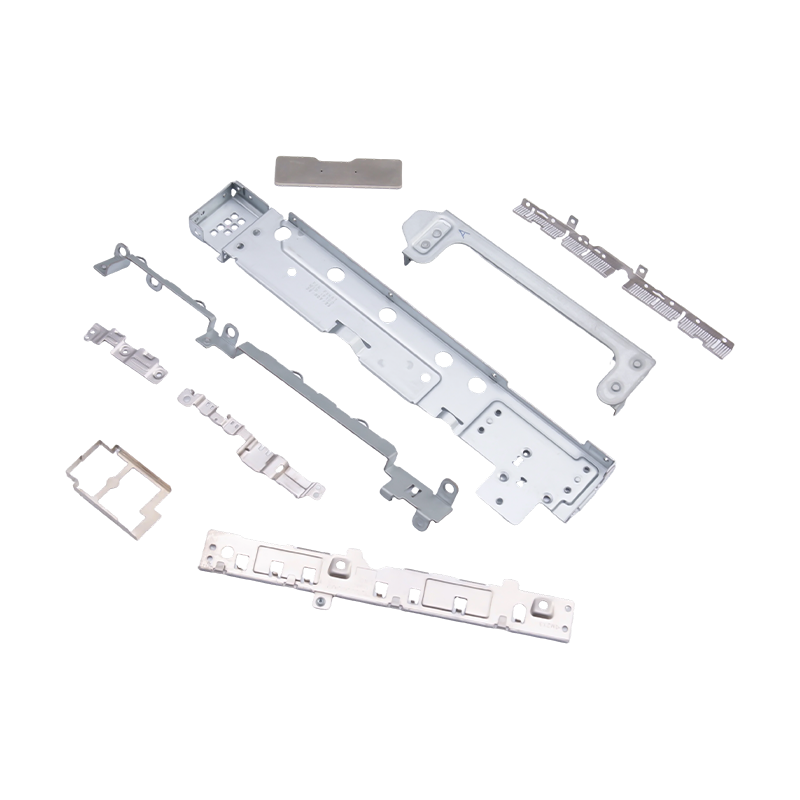
Bagian stempel kecil untuk laptop dan ponsel
Sebagai komponen internal penting untuk elektro...
-
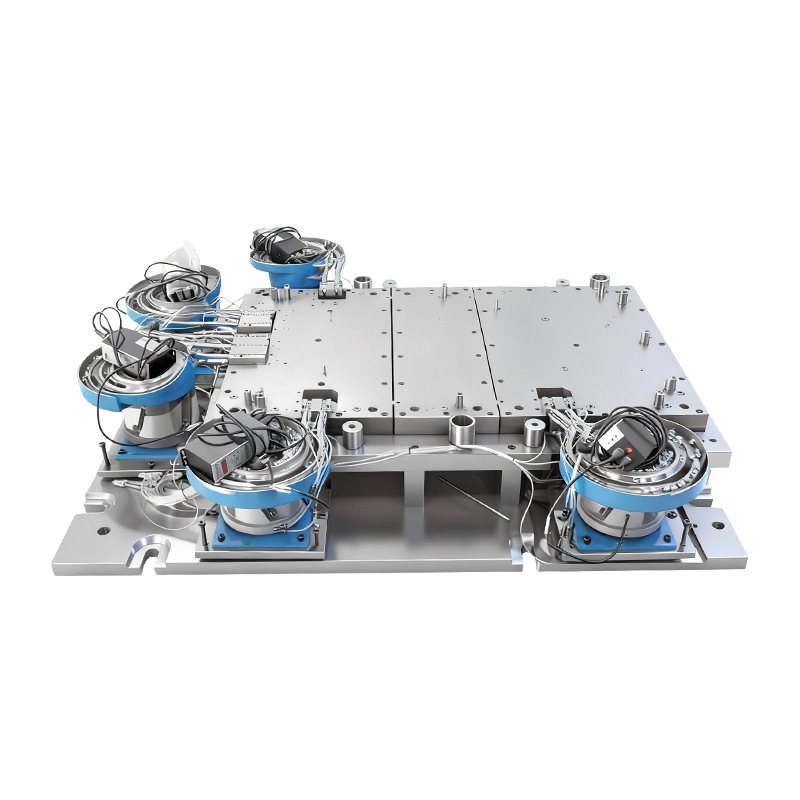
Cetakan memukau otomatis untuk basis mesin komputer besar
Cetakan Paku Keling Otomatis untuk Basis Mesin ...
-
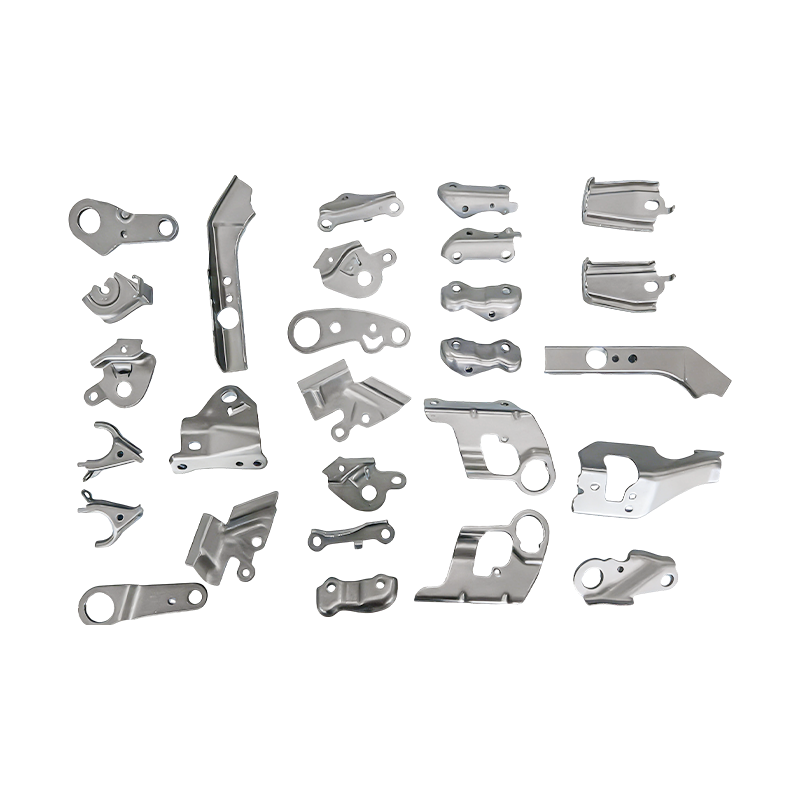
Suku cadang otomotif kecil suku cadang die stamping progresif
Suku cadang die stamping progresif suku cadang ...

Berita Industri
Rumah / Berita / Berita Industri / In-Die Riveting untuk Stamping Dies Progresif: Prinsip dan Penerapan
In-Die Riveting untuk Stamping Dies Progresif: Prinsip dan Penerapan
2026-09-24
Apa yang Dilakukan In-Die Riveting di Dalam Die Progresif
Sebagian besar rakitan yang dicap dilakukan melalui dua operasi terpisah: bagian-bagian tersebut dibentuk dalam satu cetakan, kemudian dibawa ke mesin press atau perlengkapan di mana bagian-bagian tersebut disambung. Paku keling in-die menghilangkan perjalanan kedua itu. Stasiun paku keling berada di dalam cetakan progresif multi-stasiun, sehingga penusukan, pembengkokan, penumpukan, pengumpanan paku keling, paku keling, pembentukan, dan pengosongan semuanya terjadi dalam satu alat yang berkesinambungan.
Hasilnya adalah komponen multi-lapisan yang telah selesai dan digabungkan secara permanen dalam satu kali tekan. Karena sambungan dibuat dengan paku keling independen prefabrikasi, prosesnya berbeda dengan pengelasan, penjepitan, dan paku keling tekan offline. Tidak ada input termal dan tidak ada sel perakitan terpisah, dan tidak ada operator yang harus memindahkan sebagian komponen jadi dari satu mesin ke mesin berikutnya.
Logikanya sama dengan logika lainnya proses stamping progresif dibandingkan dengan transfer stamping : jalur maju dengan nada tetap, dan setiap stasiun melakukan satu pekerjaan. Apa yang membuat in-die riveting berbeda adalah bahwa salah satu pekerjaan tersebut merupakan operasi penyambungan mekanis, yang diatur waktunya sesuai dengan tekanan tekan dan dikendalikan oleh kekakuan die itu sendiri.
Siklus Kerja Empat Tahap
Setiap stasiun memukau mengikuti urutan yang sama, apa pun bagiannya. Memahaminya memudahkan untuk melihat di mana akurasi menang atau kalah.
Pra-pembentukan dan pemosisian
Strip pembawa dipandu ke posisinya dengan pilot presisi. Stasiun penusuk dan pembengkokan kemudian bekerja secara berurutan, menumpuk lapisan lembaran dan menyelaraskan lubang paku keling sehingga koaksial sebelum paku keling dipasang. Jika lubang-lubangnya tidak sejajar pada saat ini, tidak ada pukulan paku keling yang dapat menyelamatkan sambungannya nanti.
Pengumpanan paku keling otomatis
Pengumpan mangkuk getar eksternal menyortir paku keling dan mengirimkannya satu per satu, melalui udara, ke stasiun penentuan posisi di cetakan bawah. Sensor mengawasi paku keling yang hilang atau macet. Ketika mereka mendeteksi suatu kesalahan, mereka segera memicu perlindungan mesin press, sehingga pengumpanan yang buruk akan menghentikan mesin press daripada merusak alat atau menghasilkan komponen yang rusak.
Memukau dan membentuk dingin
Saat alat press diturunkan, pukulan paku keling menerapkan gaya vertikal. Betis paku keling melewati lubang yang telah ditusuk sebelumnya, dan ekornya menyebar dan berlawanan dengan batasan cetakan untuk membentuk kepala paku keling yang kokoh. Lapisan-lapisan tersebut terkunci bersama tanpa ada celah di antara mereka, dan keseluruhan kejadiannya adalah deformasi plastis dingin.
Membentuk dan mengeluarkan
Setelah cetakan dibuka, perakitan dilanjutkan ke stasiun pembentukan, kalibrasi dimensi dan inspeksi, lalu ke pengosongan akhir. Komponen yang sudah jadi meninggalkan cetakan yang sudah terpaku dan sudah diperiksa.
Modul Inti dari Sistem Riveting In-Die
Cetakan paku keling yang andal sebenarnya terdiri dari empat sistem yang bekerja sebagai satu. Kelemahan pada salah satu dari mereka muncul dengan cepat di tempat sampah.
| Modul | Komponen utama | Apa yang dikontrolnya |
|---|---|---|
| Stamping utama mati | Stasiun penusuk, pembengkokan, pembentukan, dan pengosongan | Penempatan strip dan penyelarasan lapisan |
| Pengumpanan paku keling otomatis | Mangkuk getaran, pemisahan dan pengiriman pneumatik | Satu paku keling, di tempat yang tepat, setiap pukulan |
| Unit paku keling yang presisi | Pukulan memukau, sisipan pemosisian, dudukan kosong bertekanan tinggi, bagian pemandu | Bentuk kepala, kekencangan sendi dan konsistensi |
| Deteksi dan perlindungan | Sensor untuk paku keling yang hilang, kendor, atau macet | Mencegah cacat dan tabrakan mati |
Unit paku keling patut mendapat perhatian khusus. Pukulan, sisipan, dudukan kosong, dan pemandunya menentukan seberapa stabil sambungan dari pukulan pertama hingga pukulan kesejuta. Struktur cetakan yang kaku dan sistem pemandu presisi tinggi menjaga keakuratan dan kekuatan penguncian tetap dalam toleransi, karena tidak ada proses yang bergantung pada keterampilan operator.
Mengapa Satu Referensi Pemosisian Meningkatkan Akurasi
Dalam perakitan offline, setiap langkah penanganan menimbulkan kesalahan penjepitan baru. Bagian tersebut diambil, ditempatkan dalam perlengkapan, ditempatkan kembali, dan disambung. Penyeimbangan kecil terakumulasi pada setiap langkah tersebut.
Paku keling in-die menghindari hal ini karena strip pembawa bertindak sebagai referensi posisi tunggal dari stasiun pertama hingga stasiun terakhir. Paku keling selalu ditempatkan relatif terhadap fitur yang ditusuk pada cetakan yang sama, pada strip yang sama, beberapa saat sebelumnya. Itulah sebabnya proses ini menghasilkan posisi keling, tinggi kepala, dan kekuatan tarik yang konsisten dalam proses produksi yang sangat lama.
Integrasi yang sama mendukung output yang tinggi. Dengan otomatisasi pengumpanan, penyambungan, dan inspeksi di dalam cetakan, jumlah tenaga kerja menurun, perputaran komponen setengah jadi menghilang, dan produksi berkelanjutan dalam volume jutaan keping menjadi praktis.
Melindungi Lapisan Konduktif
Untuk komponen listrik, metode penyambungan sama pentingnya dengan sambungan. Panas pengelasan dapat membakar atau mengoksidasi permukaan berlapis, dan lapisan yang rusak berarti resistensi kontak yang lebih tinggi tepat di tempat bagian tersebut perlu berhantaran.
Paku keling dingin menghindari masalah itu. Prosesnya tidak menggunakan panas, jadi pelapisan nikel, perak dan emas tetap utuh tanpa oksidasi atau luka bakar, dan lembaran tidak terkelupas. Inilah salah satu alasan utama mengapa proses ini sesuai dengan komponen listrik presisi dan komponen konduktif energi baru, dimana konduktivitas yang stabil merupakan persyaratan desain dan bukan preferensi.
Memilih Antara Paku Keling Semi-Tubular dan Padat
Kedua jenis paku keling ini dapat dimasukkan secara otomatis ke dalam cetakan dan diubah melalui pembentukan dingin, sehingga pilihan tergantung pada beban yang harus ditanggung oleh sambungan tersebut.
- Paku keling semi-tubular adalah pilihan utama. Shank berongganya memerlukan lebih sedikit gaya pembentukan, sehingga cocok untuk sebagian besar sambungan perangkat keras presisi lembaran tipis.
- Paku keling padat digunakan ketika sambungan menghadapi beban berat atau beban tarik tinggi dan shank yang lebih penuh dan kuat sepadan dengan gaya pembentukan tambahan.
Kompatibilitas materialnya luas. Bahan stempel umum seperti baja canai dingin, baja tahan karat, tembaga, kuningan, dan paduan aluminium semuanya dapat disambung dengan cara ini. Karena logam-logam ini berbeda dalam springback dan kekerasannya, pukulan paku keling dan sisipan cetakan biasanya disesuaikan dengan tumpukan material tertentu.
Aplikasi Khas
Paku keling in-die paling umum dilakukan ketika akurasi dimensi, konduktivitas, dan kemampuan pengulangan semuanya penting pada saat yang bersamaan. Industri utamanya adalah elektronik otomotif, sistem kelistrikan energi baru, peralatan rumah tangga presisi, dan sakelar kendali industri.
Bagian-bagian yang umum meliputi:
- Relai rakitan kontak perak
- Pecahan sambungan baterai
- busbar
- Rakitan terminal konektor
- Ganti perangkat keras konduktif
- Komponen pelindung presisi
Bagian-bagian ini memiliki geometri kecil dan tipis yang diproduksi dalam volume sangat tinggi, dengan sambungan yang dapat diandalkan secara elektrik dan mekanis. Itu adalah profil di mana dadu memukau yang sepenuhnya otomatis dan satu langkah memberikan hasil paling cepat.
Poin Desain Yang Menentukan Kinerja Die
In-die riveting terlihat sederhana setelah dijalankan, namun detailnya sudah diatur jauh sebelum uji coba pertama. Beberapa keputusan mempunyai bobot yang paling besar.
- Tata letak strip. Stasiun paku keling memerlukan ruang yang cukup untuk jalur pelubang, sisipan, dan pengumpanan, dan strip harus tetap stabil melalui stasiun pembengkokan dan penumpukan yang ada sebelumnya.
- Penjajaran lubang. Lubang yang dilubangi di setiap lapisan harus sejajar dengan jarak bebas paku keling, sehingga desain pilot dan pemandu harus dipertimbangkan bersama dengan jarak strip.
- Keandalan pemberian makan. Orientasi paku keling, pemisahan dan penyampaian harus dapat diulang dengan kecepatan pengepresan penuh. Kesalahan pengumpanan adalah penyebab paling umum dari penghentian.
- Cakupan sensor. Deteksi harus mengkonfirmasi keberadaan paku keling sebelum pukulan dan menangkap paku keling yang longgar atau macet setelahnya, sehingga kesalahan tidak pernah berjalan ke arah hilir.
- Akses pemeliharaan. Pukulan memukau dan keausan sisipan. Cetakan yang dirancang untuk perubahan cepat menjaga waktu kerja tetap tinggi selama masa produksi yang panjang.
Tim yang menganggap stasiun memukau sebagai renungan cenderung menemukan batasan ini selama uji coba. Tim yang merencanakan keseluruhan perkembangan bersama-sama cenderung menghindarinya.
Dimana In-Die Riveting Cocok dalam Program Stamping
Paku keling in-die adalah salah satu anggota dari rangkaian operasi terintegrasi yang lebih luas. Ia berbagi filosofinya dengan penyadapan in-die dan langkah-langkah penggabungan lainnya yang memindahkan pekerjaan perakitan ke media cetak, topik yang dibahas secara lebih rinci dalam penjelasan ini tentang bagaimana stamping dan join menyatu dalam satu kali tekan .
Apakah ini pilihan yang tepat tergantung pada bagiannya. Ini memberi penghargaan pada volume tinggi dan desain yang stabil, karena investasi perkakas tersebar di banyak bagian. Ini kurang menarik untuk volume yang sangat rendah atau untuk rakitan yang geometrinya sering berubah. Namun, untuk program dalam rentang yang tepat, menghilangkan langkah perakitan sekunder dapat mempersingkat waktu tunggu dan mengurangi kerusakan penanganan pada saat yang bersamaan.
Membangun Dies dan Suku Cadang yang Memukau dengan Suzhou Shuangqisi
Mati yang memukau hanya berfungsi sebaik alat di belakangnya. Suzhou Shuangqisi merancang dan membuat perkakas progresif yang presisi, dan milik perusahaan cetakan stempel elektronik untuk komponen kecil dan presisi tinggi merupakan titik awal alami untuk program terminal, kontak, dan busbar yang memerlukan proses memukau yang terintegrasi.
Dimana bagian tersebut berupa konektor atau terminal, maka cetakan stempel progresif berkecepatan tinggi untuk konektor dan bagian terminal menunjukkan jenis perkakas multi-stasiun yang menjadi dasar pembuatan pekerjaan ini. Untuk tata letak yang lebih kompleks dengan banyak stasiun, cetakan stempel progresif multi-stasiun dengan sisipan karbida mengatasi umur alat yang panjang dalam produksi yang menuntut dan bervolume tinggi.
Pengumpanan paku keling, penginderaan, dan perlindungan tekan merupakan masalah otomasi seperti halnya masalah perkakas, dan hal tersebut dapat didukung oleh peralatan otomasi stamping untuk pemberian makan dan penanganan . Pembeli yang lebih memilih sumber komponen jadi daripada perkakas dapat menelusurinya bagian stamping elektronik dibuat sesuai gambar pelanggan , atau tinjau rangkaian lengkap bagian stamping .
Prinsip penggabungan yang sama juga diterapkan pada perangkat keras energi baru. Program yang memasangkan koneksi konduktif dengan rumahan yang dibentuk, misalnya, dapat melihat bagian stamping penutup baterai untuk kendaraan listrik sebagai referensi untuk kerataan format besar dan kontrol pembentukan.
Memulai Proyek yang Memukau
Cara tercepat untuk menilai kelayakan adalah dengan mengirimkan gambar, spesifikasi paku keling, bahan dan ketebalan lembaran, serta volume tahunan. Dari keempat masukan tersebut, tim teknik dapat memberikan saran mengenai tata letak strip, metode pengumpanan, dan apakah paku keling semi-tubular atau padat sesuai dengan beban.
Jika Anda memiliki rakitan terpaku yang saat ini digabungkan secara offline, atau komponen konduktif baru yang masih dalam tahap konsep, hubungi tim teknik Suzhou Shuangqisi untuk mendiskusikan persyaratan cetakan memukau Anda . Pembicaraan awal tentang gabungan biasanya menghemat lebih banyak waktu dibandingkan perubahan selanjutnya pada dadu.
Posting Sebelumnya
Stamping Progresif Suku Cadang Otomotif: Cetakan, Toleransi, Biaya, dan Panduan Volume
Posting Berikutnya
Compound Die vs Progressive Die: Perbedaan, Penerapan dan Cara Memilih
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
