-
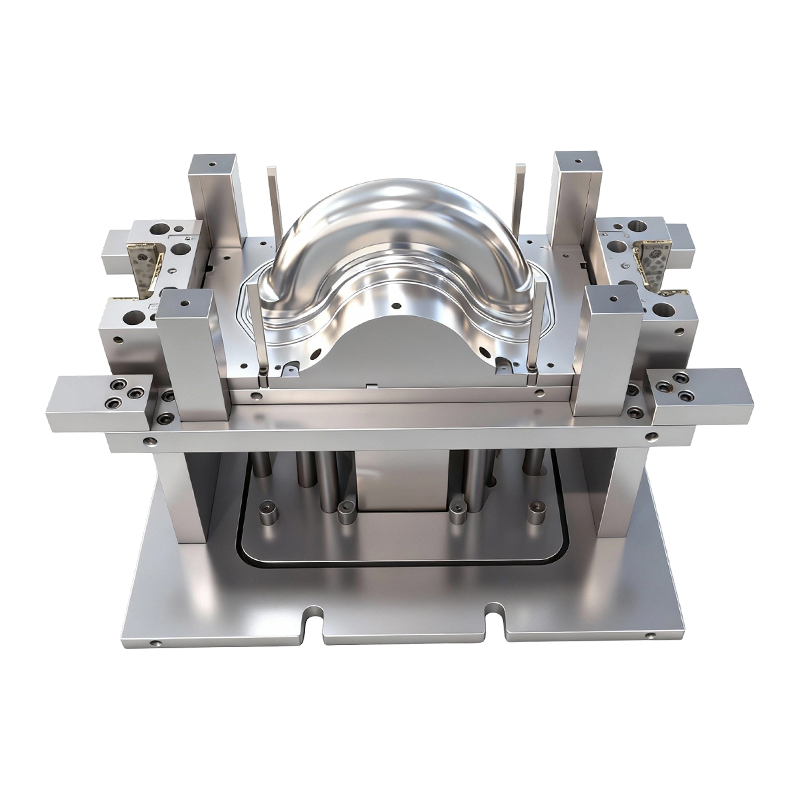
Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belak...
-
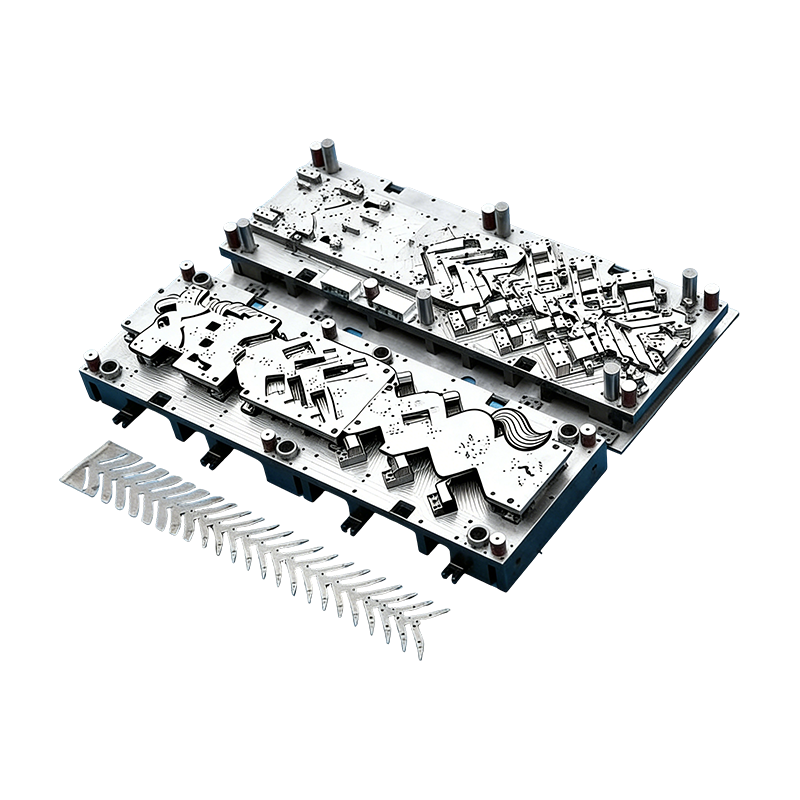
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
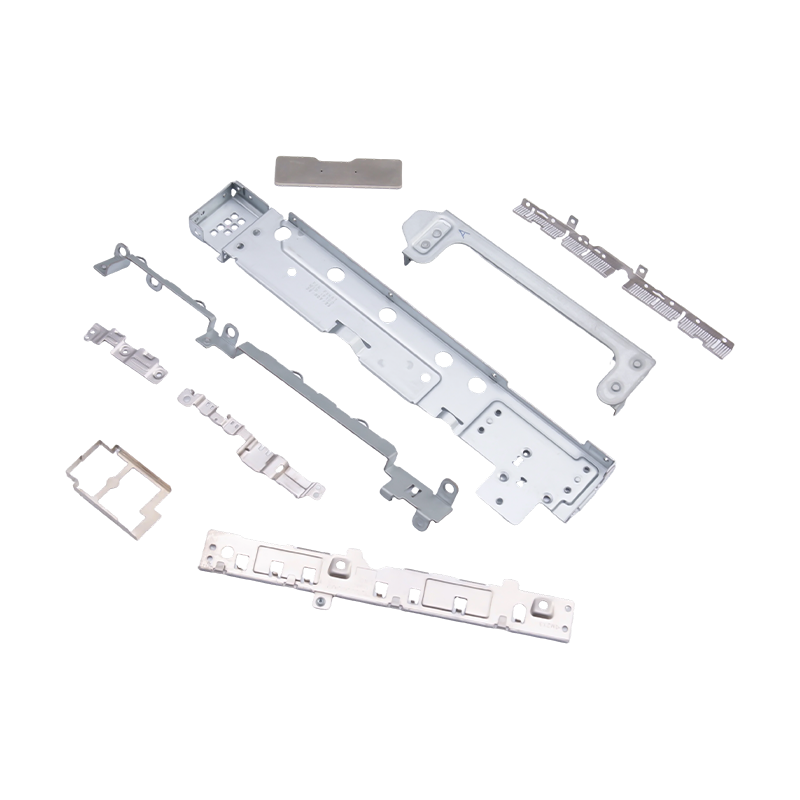
Bagian stempel kecil untuk laptop dan ponsel
Sebagai komponen internal penting untuk elektro...
-
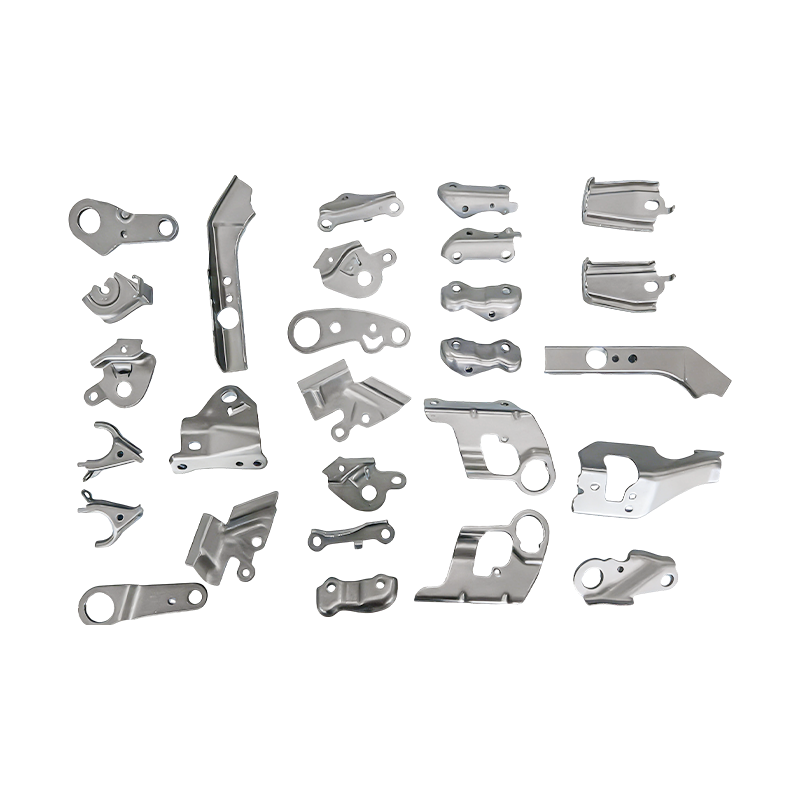
Suku cadang otomotif kecil suku cadang die stamping progresif
Suku cadang die stamping progresif suku cadang ...
-
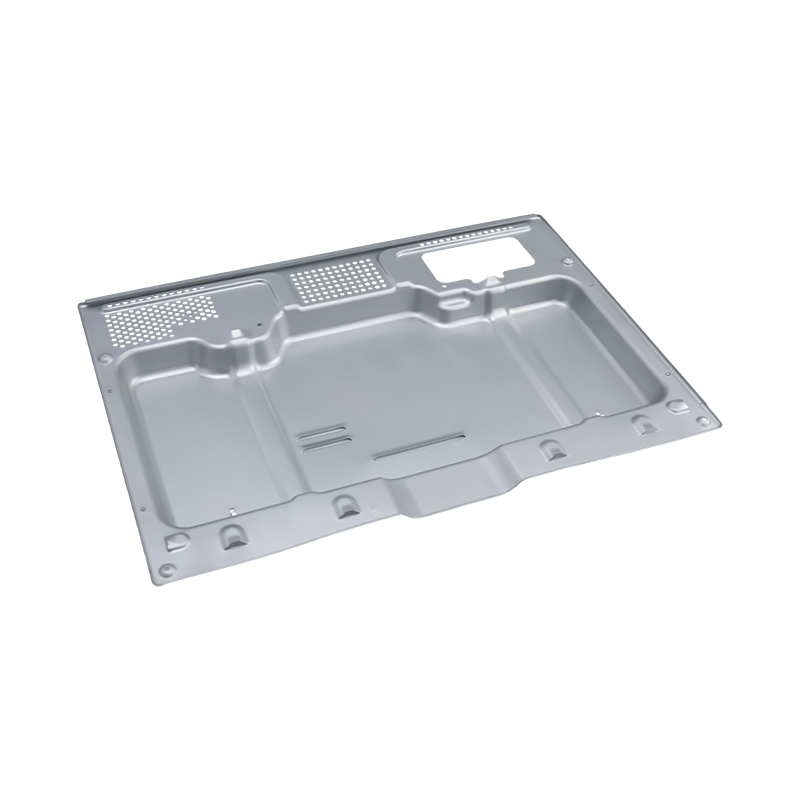
Bagian stamping oven kelas atas
Suku cadang stamping oven kelas atas kami adala...

Berita Industri
Rumah / Berita / Berita Industri / Panduan Stamping Berat: Toleransi, Tonase, Desain Die, dan Pemilihan Perkakas
Panduan Stamping Berat: Toleransi, Tonase, Desain Die, dan Pemilihan Perkakas
2026-10-13
Stamping Berat: Saat 2 mm Sudah Terlalu Tipis
Seorang teknisi pembelian pernah bertanya mengapa braket 6 mm ditawarkan dengan tiga harga berbeda dalam waktu 48 jam. Alasannya bukan karena tenaga kerja atau overhead. Itu adalah tonase. Pengepresan berat—membentuk lembaran logam yang biasanya lebih tebal dari 4 mm—mengubah setiap perhitungan: kapasitas pengepresan, material cetakan, pelumasan, dan bahkan cara Anda memeriksa bagian akhir. Jika Anda memperlakukan bagian 6 mm seperti selungkup elektronik 1,5 mm, Anda akan memecahkan cetakan atau membayar untuk mesin cetak yang tidak Anda perlukan.
Kesimpulan cepat: Untuk stamping berat, kebutuhan tonase berskala kasar dengan ketebalan kuadrat, bukan linier. Bagian baja karbon rendah 6 mm memerlukan gaya 2,5 hingga 3 kali lipat dari bagian 3mm dengan keliling yang sama. Selalu verifikasi gerakan tekan, ukuran tempat tidur, dan kapasitas bantalan sebelum mengutip.
Ambang batas praktisnya belum ditetapkan. Beberapa toko menyebut beratnya 3 mm; yang lain mulai dari 6 mm. Yang penting adalah apakah mesin press 80T hingga 400T yang ada dapat menahan gaya yang diperlukan pada seluruh langkah tanpa membelokkan rangka. Pada pengecoran berat, defleksi terlihat pada ketebalan yang tidak merata, jari-jari retak, dan umur cetakan yang pendek.
Prinsip Inti: Apa yang Berubah Saat Pengukur Naik
Injakan yang berat bukan sekadar “kekuatan yang lebih besar”. Ini adalah serangkaian batasan yang berbeda. Empat faktor berikut menentukan apakah suatu komponen dapat diproduksi, dapat diulang, dan menguntungkan.
Tonase dan Stroke
Mesin press 400T dengan stroke 24 inci tidak sama dengan mesin press 400T dengan stroke 10 inci. Bagian yang berat sering kali memerlukan penarikan yang lebih dalam daripada bagian yang tipis. Jika kayuhannya terlalu pendek, Anda tidak dapat membersihkan bagian tersebut atau mengatur bantalannya. Selalu sesuaikan dengan kurva pers, bukan hanya tonase puncak.
Bahan Mati dan Izin
Untuk baja ringan 6 mm, jarak bebas cetakan biasanya berkisar antara 8% hingga 12% dari ketebalan per sisi. Jarak bebas yang terlalu sedikit menyebabkan kerusakan akibat pukulan dan pukulan; terlalu banyak akan menimbulkan gerinda yang tebal dan kualitas tepi yang buruk. D2 dan SKD11 tetap umum, namun untuk baja berkekuatan tinggi di atas 780 MPa, baja metalurgi serbuk atau sisipan karbida menjadi hemat biaya.
Kompensasi Musim Semi
Logam tebal lebih muncul kembali secara absolut. Bagian 6 mm dengan tikungan 90 derajat dapat kembali 2 hingga 3 derajat setelah dilepaskan. Dadu harus dibengkokkan atau prosesnya harus menyertakan stasiun pembuatan koin. Inilah sebabnya mengapa cetakan stempel yang berat sering kali harganya 20% hingga 40% lebih mahal daripada cetakan ukuran tipis dengan ukuran yang sama.
Konsistensi Materi
Variasi ketebalan plus atau minus 0,2 mm dapat diabaikan pada ukuran 1 mm. Pada 8 mm, ini mengubah gaya yang dibutuhkan sebesar 5% atau lebih. Tanpa pemeriksaan masuk dan sumber koil yang konsisten, mesin press Anda akan kelebihan beban secara acak. Stamping yang berat memerlukan ketertelusuran material di tingkat lot.
Pilihan antara kematian progresif dan transfer juga berubah. Untuk komponen yang berat, cetakan transfer sering kali lebih unggul karena mereka memindahkan komponen antar stasiun tanpa menariknya melalui strip. Anda dapat membaca perbandingan detailnya di artikel ini stamping logam progresif versus transfer .
Perbandingan Tonase: Mencocokkan Tekan dengan Bagian
Tabel di bawah ini menggunakan rumus geser yang disederhanakan untuk baja karbon rendah (kekuatan geser 300 MPa). Tonase sebenarnya bergantung pada desain cetakan, kualitas material, dan pengaturan bantalan. Gunakan ini sebagai filter lolos pertama, bukan kutipan akhir.
Perhatikan lompatan dari 400T ke 600T. Banyak toko yang dapat menangani suku cadang berukuran 4 hingga 8 mm tetapi harus melakukan outsourcing di atas 8 mm. Kesenjangan itulah yang memunculkan risiko pengiriman dan penurunan biaya.
Metrik Tersembunyi: Permintaan Kekuatan berdasarkan Ketebalan
Pembeli sering membandingkan harga per kilogram. Metrik tersembunyi yang lebih baik adalah permintaan gaya per milimeter ketebalan. Bagan di bawah menunjukkan tonase relatif untuk geometri bagian yang sama seiring bertambahnya ketebalan dari 3 mm menjadi 12mm. Batangan dinormalisasi menjadi 3 mm = 100.
Pada 12 mm, indeks gaya melebihi 1400% dari garis dasar 3 mm karena luas geser bertambah secara linier sementara ketebalan juga meningkatkan tekanan yang diperlukan untuk geser bersih. Inilah sebabnya mengapa perubahan dimensi kecil dapat mendorong suatu komponen dari tekanan 200T menjadi tekanan 600T.
Perpecahan Aplikasi Industri untuk Stamping Berat
Permintaan stamping dalam jumlah besar tidak terdistribusi secara merata. Berdasarkan campuran proyek tipikal di toko-toko pembentuk logam yang melayani pelanggan mesin dan kendaraan, pasar terbagi secara kasar sebagai berikut.
Otomotif & kendaraan energi baru — 45%
Truk berat & peralatan konstruksi — 25%
Peralatan & elektronik — 20%
Peralatan industri — 10%
Suku cadang otomotif mendominasi karena penutup baterai, rumah motor, rangka jok, dan busbar tembaga semuanya menggunakan stok 4 hingga 10 mm. Stamping truk berat, seperti braket rangka dan dudukan suspensi, memerlukan tonase yang lebih tinggi dan seringkali material berukuran 12 mm atau lebih tebal.
 Suku Cadang Stamping Truk Berat untuk Aplikasi Kendaraan Komersial Komponen baja berkekuatan tinggi yang presisi termasuk braket rangka dan pelat suspensi, dirancang untuk menahan beban, tahan getaran, dan masa pakai yang lama. Lihat Produk →
 Suku Cadang Stamping Penutup Baterai untuk Sistem Otomotif dan Penyimpanan Penutup baja canai dingin, aluminium, atau baja tahan karat dengan toleransi ketat, membantu melindungi inti baterai dari debu, kelembapan, dan benturan. Lihat Produk →
Pada kendaraan energi baru, bagian stempel penutup baterai harus menyeimbangkan berat, penyegelan, dan keselamatan tabrakan. Itu biasanya berarti baja berkekuatan tinggi atau paduan aluminium dengan toleransi kerataan yang ketat. Untuk motor listrik, bagian stamping housing memiliki tuntutan yang sama tetapi menambahkan persyaratan pelindung magnetik dan konsentrisitas.
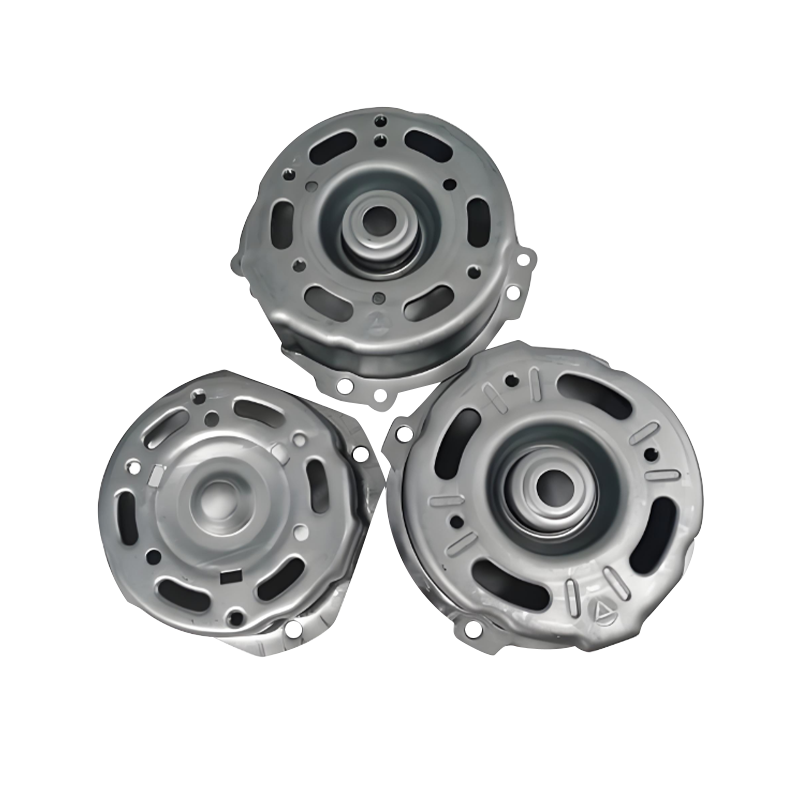 Suku Cadang Stamping Perumahan Motor Otomotif Rumah baja atau aluminium berkekuatan tinggi dengan struktur pembuangan panas dan antarmuka standar, mendukung perlindungan motor, efisiensi perakitan, dan daya tahan. Lihat Produk →
Panduan Seleksi: Lima Langkah Sebelum Anda Berkomitmen
Gunakan urutan ini untuk mengurangi risiko membeli mesin cetak, cetakan, atau pemasok yang salah.
Langkah 1: Hitung Tonase Sebenarnya
Gunakan rumus geser: keliling × ketebalan × kekuatan geser / 1000. Tambahkan 20% keamanan untuk beban kejut dan 10% untuk pengembalian bantalan. Jangan hanya mengandalkan rating nominal pers saja.
Langkah 2: Verifikasi Tempat Tidur dan Stroke
Periksa apakah cetakannya pas dengan alasnya dan apakah goresannya berhasil menghilangkan bagian tersebut. Tempat tidur berukuran 312 inci kali 84 inci biasa digunakan pada mesin cetak besar, tetapi cetakan Anda mungkin memerlukan slot T pada posisi tertentu.
Langkah 3: Konfirmasikan Kelas Material
Baja berkekuatan tinggi di atas 780 MPa memerlukan gaya 30% lebih besar dibandingkan baja ringan. Mintalah sertifikat pabrik dan verifikasi toleransi ketebalan sebelum produksi.
Langkah 4: Audit Pemeliharaan Die
Cetakan stempel yang berat lebih cepat aus. Tanyakan interval pemeliharaan preventif pemasok, inventaris pukulan cadangan, dan catatan masa pakai cetakan dalam satu pukulan.
Langkah 5: Rencanakan Otomatisasi
Bagian yang berat sulit untuk diberi makan dengan tangan. Sistem transfer, robot, atau pengumpan koil harus ditentukan bersama dengan cetakan untuk menghindari pengerjaan ulang di kemudian hari.
Pemeliharaan dan Kepatuhan untuk Stamping Berat
Stamping yang berat memperbesar risiko keausan, kebisingan, dan keselamatan. Rencana pemeliharaan yang berfungsi untuk saluran pengukur tipis akan gagal di sini.
- Periksa jarak bebas cetakan setiap 5.000 hingga 10.000 pukulan untuk 6 mm atau lebih. Keausan semakin cepat setelah 20% masa pakai cetakan pertama.
- Pantau defleksi rangka tekan setiap triwulan. Lendutan sebesar 0,2 mm pada alas dapat menggandakan tinggi duri tepi.
- Gunakan pelumasan dengan aditif bertekanan ekstrim. Pelumas film tipis standar terurai di bawah tekanan kontak tinggi.
- Mematuhi standar perlindungan setempat untuk mesin press bertonase tinggi. Tirai tipis saja mungkin tidak dapat menghentikan ram 400T dalam jarak aman.
- Simpan catatan ketertelusuran material setidaknya selama tiga tahun. Jika kumpulan baja tebal memiliki rendemen yang tidak konsisten, Anda perlu segera mengisolasi bagian yang terkena dampak.
Bagi pemasok, kemampuan untuk menawarkan cetakan, suku cadang, dan otomatisasi dari satu sumber mengurangi masalah serah terima pemeliharaan. Ketika pembuat cetakan dan pembuat stempel adalah tim yang sama, penyesuaian jarak bebas dan suku cadang tiba tanpa saling tuding.
Catatan ROI: Dimana Anggaran Stamping Besar Bocor
Biaya tersembunyi terbesar dalam pengepresan berat bukanlah tarif per jam pencetakan. Ini adalah potongan dari uji coba springback dan die. Bagian 6 mm yang gagal dalam pemeriksaan dimensi pada 5.000 pukulan dapat membuang 8 hingga 12 ton baja sebelum cetakan diperbaiki. Rencana uji coba yang disiplin dengan sampel ketebalan tambahan memerlukan biaya sisa produksi kurang dari satu minggu.
Saat Anda mengevaluasi penawaran, tanyakan asumsi kekuatan geser, jarak bebas cetakan, dan metode kompensasi pegas. Jika pemasok tidak dapat menjawab, kemungkinan besar harga didasarkan pada kebiasaan mengukur tipis. Itulah saatnya untuk berjalan dan memeriksa kurva pers.
Posting Sebelumnya
Suku Cadang Stempel Logam Khusus untuk Industri Minyak Bumi: Bahan & Sumber
Posting Berikutnya
Stamping Progresif Suku Cadang Otomotif: Cetakan, Toleransi, Biaya, dan Panduan Volume
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
