-
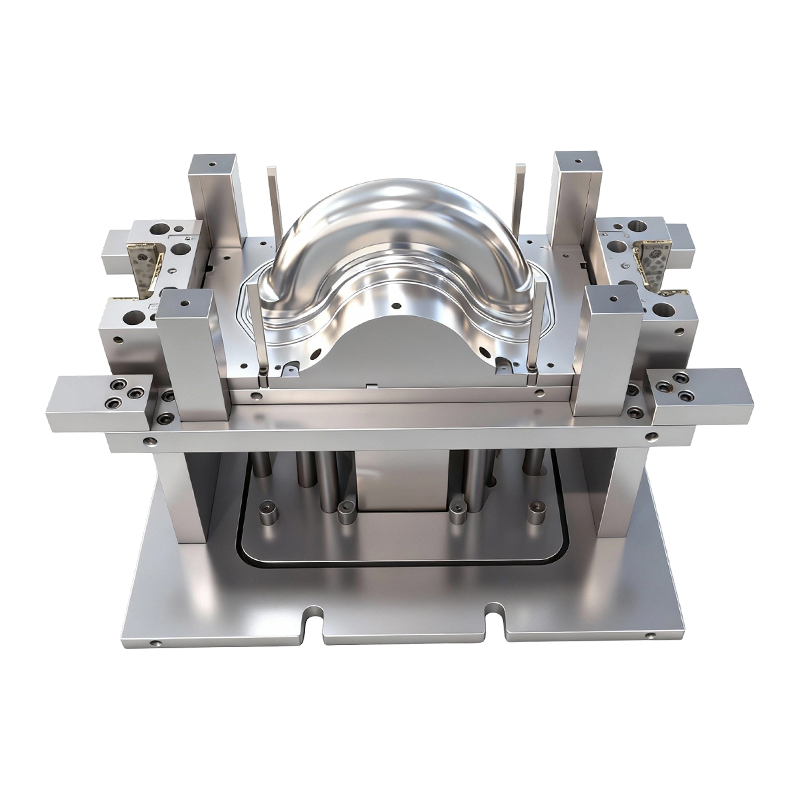
Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belak...
-
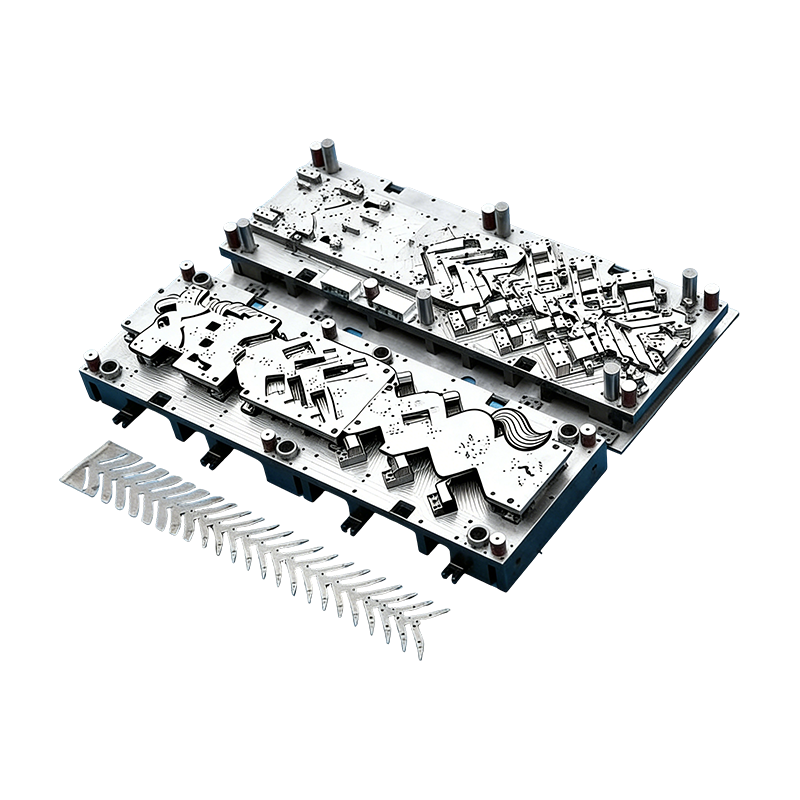
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
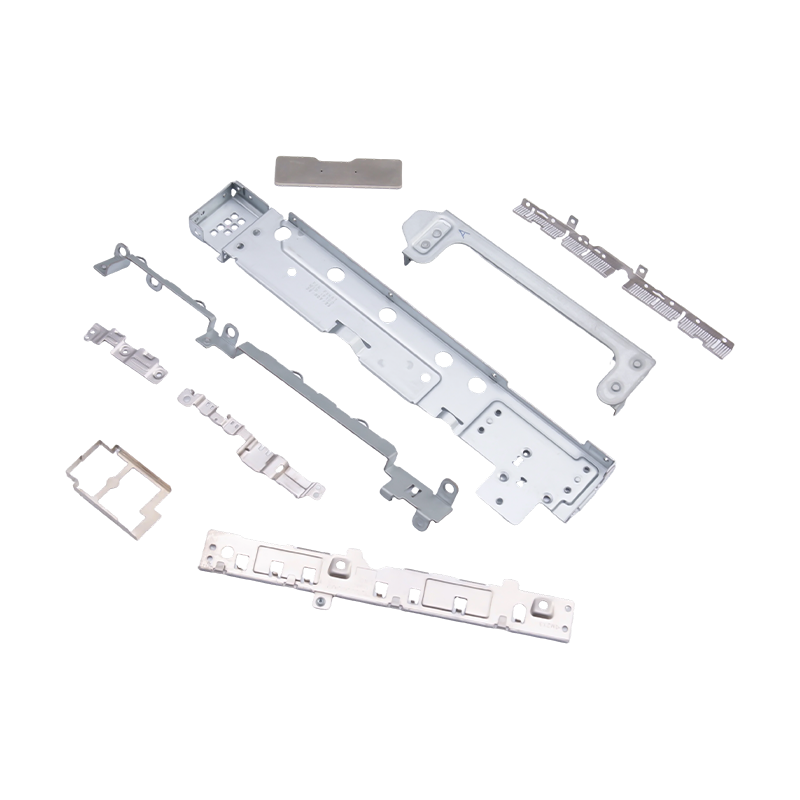
Bagian stempel kecil untuk laptop dan ponsel
Sebagai komponen internal penting untuk elektro...
-
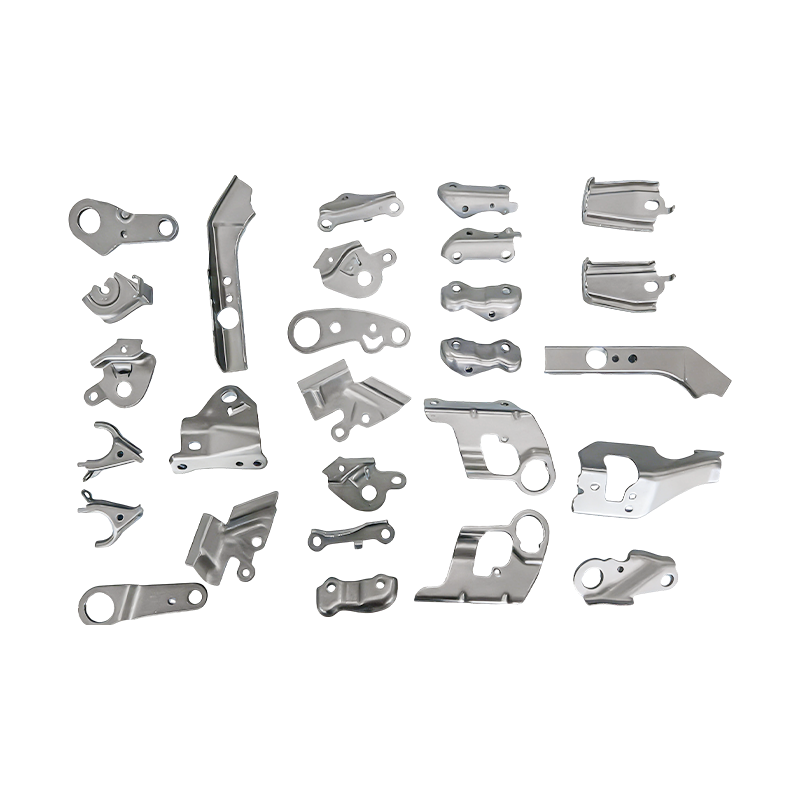
Suku cadang otomotif kecil suku cadang die stamping progresif
Suku cadang die stamping progresif suku cadang ...

Berita Industri
Rumah / Berita / Berita Industri / Compound Die vs Progressive Die: Perbedaan, Penerapan dan Cara Memilih
Compound Die vs Progressive Die: Perbedaan, Penerapan dan Cara Memilih
2026-09-24
Senyawa Mati vs Mati Progresif: Perbedaan Inti
Cetakan majemuk dapat mengubah strip menjadi mesin cuci jadi dalam satu kali tekan. Sebuah dadu progresif dapat membawa strip yang sama melalui selusin stasiun sebelum terminal konektor akhirnya terbebas. Keduanya merupakan alat stempel presisi yang dibuat untuk produksi massal, namun memecahkan masalah yang sangat berbeda.
Perbedaannya terletak pada logika proses. Sebuah dadu majemuk menyelesaikan beberapa operasi serentak di satu stasiun . Dadu progresif melengkapinya secara berurutan di beberapa stasiun independen . Perbedaan tersebut mendorong segalanya: presisi, kemampuan pembentukan, kecepatan keluaran, dan biaya. Pembeli sering kali memperlakukan keduanya sebagai hal yang dapat dipertukarkan, dan asumsi itulah yang menyebabkan banyak anggaran perkakas salah.
Bagaimana Setiap Die Bekerja
Sebuah dadu majemuk memiliki satu stasiun kerja. Dalam satu pukulan, operasi seperti penindikan dan pengosongan terjadi pada posisi yang sama. Benda kerja tetap pada satu datum dan tidak pernah bergeser, sehingga meninggalkan cetakan sebagai bagian yang sudah jadi setelah satu siklus pengepresan. Logikanya sederhana: satu stasiun, beberapa operasi sekaligus.
Sebuah dadu progresif mengatur lusinan stasiun, dalam kasus yang kompleks, di sepanjang arah pemberian makan. Strip maju satu langkah dengan setiap pukulan, dan setiap stasiun menangani tugasnya sendiri: menusuk, membengkokkan, membentuk, memukau atau memotong. Bagian tersebut tetap melekat pada strip pembawa sepanjang dan dipisahkan hanya pada stasiun akhir.
Dalam istilah praktisnya, cetakan majemuk berperilaku seperti potongan presisi tunggal, sedangkan cetakan progresif berperilaku seperti jalur produksi kompak yang dibangun di dalam satu alat. Setiap pendekatan memiliki rumah alami, dan bagian di bawah ini menunjukkan letak batasnya.
Kontrol Presisi dan Toleransi
Karena setiap ujung tombak dalam cetakan majemuk bekerja dari datum yang sama, posisi lubang-ke-lubang, konsentrisitas dan kerataan dapat dipertahankan dengan sangat erat. Tidak ada akumulasi nada, karena bagian tersebut tidak pernah berpindah antar operasi. Hal ini membuat cetakan kompon menjadi pilihan alami untuk bagian datar yang lokasi lubangnya sangat penting, seperti pelat penutup presisi atau terminal datar tipis.
Kerataan patut mendapat perhatian khusus. Dalam cetakan majemuk, benda kerja ditekan dan dikeluarkan secara keseluruhan, yang membantu menjaga bagian datar yang tipis bebas dari distorsi. Bagian-bagian yang harus menempel pada permukaan kawin sering kali mendapat manfaat dari hal ini.
Dies progresif menggerakkan strip ke depan selangkah demi selangkah, sehingga toleransi nada kecil dapat terbentuk antar stasiun. Oleh karena itu, akurasi lubang tunggal sedikit lebih rendah daripada yang dapat dihasilkan oleh cetakan majemuk. Untuk sebagian besar perangkat keras presisi, perbedaannya tetap dalam toleransi, dan ini adalah harga yang harus dibayar untuk fleksibilitas proses yang jauh lebih besar. Ketika lubang harus ditempatkan relatif satu sama lain dengan akurasi ekstrim, desain cetakan yang baik juga dapat menembusnya di stasiun yang sama agar tetap pada satu referensi.
Membentuk Kemampuan
Cetakan majemuk mengkonsentrasikan setiap struktur pemotongan ke dalam satu stasiun, dan hal ini membatasi apa yang dapat dilakukannya. Interferensi struktural mengesampingkan pembengkokan yang rumit, penarikan dalam, dan paku keling dalam cetakan, sehingga cakupannya pada dasarnya adalah blanking dan penindikan datar.
Dies progresif membagi pekerjaan menjadi stasiun-stasiun terpisah yang tidak saling mengganggu. Hal ini memungkinkan pembengkokan, menggambar, membentuk, memukau dalam cetakan, dan bahkan mendeteksi dalam garis. Untuk komponen tidak beraturan dengan banyak tikungan dan fitur, cetakan progresif adalah satu-satunya cara praktis untuk mencapai produksi volume otomatis.
Diuran praktis yang berguna: jika bagian yang sudah jadi rata, cetakan majemuk layak dipertimbangkan. Jika memiliki lengkungan, bentuk, atau fitur rakitan, percakapan hampir selalu beralih ke perkakas progresif.
Kecepatan dan Volume Produksi
Cetakan majemuk menghasilkan satu bagian akhir per pukulan, tetapi hal ini bergantung pada pengumpanan dan pengosongan satu bagian, sehingga ritmenya moderat. Ini cocok untuk komponen datar berpresisi tinggi dengan volume rendah hingga sedang. Ini juga mudah untuk di-debug, dan akurasinya tetap stabil dalam jangka panjang.
Cetakan progresif dijalankan dengan pengumpanan strip terus menerus pada frekuensi stamping yang tinggi. Setelah strip dimuat, mesin press dapat bekerja dalam waktu lama dengan sedikit pengawasan. Itulah sebabnya perkakas progresif mendominasi pekerjaan bervolume tinggi dan berkecepatan tinggi di bidang elektronik otomotif, energi baru, dan manufaktur terminal konektor.
Volume juga mempengaruhi penggunaan material. Cetakan progresif memerlukan pembawa untuk menahan bagian dalam strip, yang dapat mengkonsumsi lebih banyak material pada bentuk sederhana. Pada jangka waktu yang sangat besar, hal ini biasanya tidak sebanding dengan kecepatan dan penghematan tenaga kerja, namun pada jangka waktu yang kecil dengan komponen datar, hal ini dapat mengembalikan keseimbangan ke arah cetakan majemuk.
Biaya Perkakas dan Pemeliharaan
Dies majemuk memiliki struktur yang sederhana, murah untuk dibuat, cepat dikirim, dan mudah dirawat. Untuk pesanan dalam jumlah kecil, mereka menawarkan nilai yang sangat baik, meskipun rentang prosesnya sempit.
Dies progresif melibatkan desain multi-stasiun yang kompleks, tingkat kesulitan teknik yang lebih tinggi, biaya awal yang lebih besar, dan waktu pengerjaan yang lebih lama. Sebagai imbalannya, mereka menawarkan masa pakai yang lama dan pengoperasian yang stabil. Setelah investasi perkakas tersebar dalam skala besar, biaya unit turun sangat rendah , yang sesuai dengan proyek batch jangka panjang dan stabil.
Pemeliharaan mengikuti pola yang sama. Cetakan majemuk biasanya dapat diservis dengan penajaman dan pemeriksaan rutin. Cetakan progresif memerlukan perawatan profesional dan debugging yang cermat, karena pukulan yang aus di satu stasiun dapat memengaruhi setiap stasiun setelahnya.
Aplikasi Khas
Cetakan majemuk digunakan untuk gasket, ring, lembaran datar, pelat penutup presisi, terminal datar, dan bagian datar ultra-tipis lainnya dengan persyaratan konsentrisitas dan kerataan lubang yang ketat.
Dies progresif digunakan untuk terminal konektor, kontak relai, pecahan peluru energi baru, konektor baterai, klip bengkok, kaleng pelindung tidak beraturan, dan rakitan paku keling dalam cetakan. Jika proyek Anda melibatkan komponen-komponen yang terbentuk ini, rangkaian produk kami bagian stamping logam khusus adalah tempat yang baik untuk memulai.
| Perbandingan | Compound Die | Progressive Die |
|---|---|---|
| Logika proses | Operasi simultan di satu stasiun | Operasi berurutan di beberapa stasiun |
| Presisi | Sangat tinggi, tidak ada toleransi kumulatif | Tinggi, dengan sedikit kesalahan nada |
| Kapasitas pembentukan | Pengosongan dan penindikan datar saja | Membengkokkan, menggambar, memukau, dan banyak lagi |
| Modus produksi | Keluaran satu bagian, kecepatan sedang | Pengumpanan strip terus menerus, kecepatan tinggi |
| Volume | Kecil hingga sedang | Tinggi hingga sangat tinggi |
| Biaya perkakas | Biaya awal yang lebih rendah | Biaya awal lebih tinggi, biaya unit lebih rendah dalam produksi massal |
| Pemeliharaan | Mudah | Membutuhkan pemeliharaan dan debugging profesional |
Pertimbangan Desain Material dan Bagian
Ketebalan dan jenis bahan mempengaruhi keputusan seperti halnya bentuk bagian. Stok yang sangat tipis mudah terdistorsi ketika didorong melalui banyak stasiun, yang merupakan salah satu alasan komponen datar yang sangat tipis sering disimpan dalam cetakan majemuk. Sebaliknya, material yang lebih keras atau lebih kenyal mungkin memerlukan langkah-langkah pembentukan terkontrol yang hanya dapat disediakan oleh tata letak progresif.
Desain bagian juga penting. Menempatkan lubang terlalu dekat dengan tepi atau garis lengkung dapat menyebabkan deformasi pada jenis cetakan apa pun. Meninjau gambar untuk kemampuan manufaktur sebelum perkakas dimulai jauh lebih murah daripada mengoreksi cetakan setelahnya, dan penyesuaian desain yang kecil sering kali dapat mengubah suatu bagian dari jalur perkakas yang rumit ke yang lebih sederhana.
Terakhir, pertimbangkan apa yang terjadi setelah dicap. Langkah-langkah pelapisan, perlakuan panas, atau perakitan dapat menetapkan batasan tambahan pada tinggi duri, kerataan, dan stabilitas dimensi, dan batasan ini harus disepakati sebelum cetakan dirancang.
Kesalahan Umum Saat Memilih Die
Sebagian besar masalah perkakas disebabkan oleh ketidaksesuaian antara jenis cetakan dan kebutuhan proyek yang sebenarnya. Empat pola muncul berulang kali:
- Memilih cetakan progresif untuk jangka pendek, kemudian menemukan bahwa biaya perkakas mendominasi harga setiap komponen.
- Memilih cetakan majemuk untuk bagian yang kemudian memperoleh fitur lekukan kecil atau timbul, yang memaksa desain ulang yang mahal.
- Menetapkan toleransi yang lebih ketat daripada yang disyaratkan oleh fungsi, sehingga mendorong proyek ke arah perkakas yang lebih mahal tanpa manfaat nyata.
- Mengabaikan perkiraan tahunan. Bagian yang dimulai dari beberapa ribu keping dapat berkembang menjadi program jangka panjang, dan rencana peralatan harus memungkinkan hal tersebut.
Berbagi volume yang diharapkan dan serangkaian fitur lengkap dengan mitra perkakas Anda di awal akan menghindari sebagian besar masalah ini.
Ketika Kedua Tipe Die Bekerja Sama
Pilihannya tidak selalu salah satu atau dua hal. Beberapa proyek menggunakan cetakan majemuk untuk menghasilkan blanko datar dengan lubang-lubang yang letaknya rapat, dan cetakan pembentuk terpisah untuk menambahkan lengkungan sesudahnya. Yang lain menggunakan cetakan progresif untuk benda yang terbentuk dan operasi sekunder untuk fitur penting.
Rute hibrid ini masuk akal ketika satu fitur memerlukan akurasi posisi tingkat gabungan sementara bagian lainnya perlu dibentuk. Insinyur perkakas yang berpengalaman akan mempertimbangkan penanganan ekstra terhadap keakuratan yang diperoleh dan merekomendasikan rute paling sederhana yang sesuai dengan gambar.
Cara Memilih Die yang Tepat untuk Bagian Anda
Mulailah dengan tiga pertanyaan. Apakah bagiannya rata, atau perlu ditekuk dan dibentuk? Seberapa ketatkah toleransi posisi lubang dan kerataan? Dan berapa hasil tahunan yang diharapkan?
Pilih cetakan majemuk untuk komponen datar berpresisi tinggi dan batch kecil. Pilih cetakan progresif untuk komponen berbentuk kompleks dan produksi massal otomatis berkecepatan tinggi. Tidak ada yang lebih baik dalam setiap kasus; masing-masing sesuai dengan skenario yang berbeda, dan solusi terbaik adalah solusi yang disesuaikan dengan struktur komponen, persyaratan toleransi, dan volume tahunan.
Bekerja Dengan Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. pada Stamping Dies dan Bagiannya
At Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. , kami melakukan pendekatan pemilihan cetakan sebagai keputusan teknis dan bukan keputusan penjualan. Teknisi kami meninjau gambar Anda, persyaratan toleransi, dan volume tahunan, lalu merekomendasikan rute perkakas yang menyeimbangkan presisi, efisiensi, dan biaya produksi.
Anda dapat menjelajahi kami stamping logam presisi mati jika Anda memerlukan perkakas untuk lini produksi Anda sendiri, atau bekerja bersama kami pada komponen jadi melalui kami bagian stempel logam layanan. Kirimkan kepada kami gambar bagian Anda dan volume yang diharapkan, dan Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. akan kembali dengan proposal perkakas dan kutipan.
Posting Sebelumnya
In-Die Riveting untuk Stamping Dies Progresif: Prinsip dan Penerapan
Posting Berikutnya
Pemasok Stamping Aluminium: Cara Mengevaluasi Kemampuan, Risiko, dan Kesesuaian
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
