-
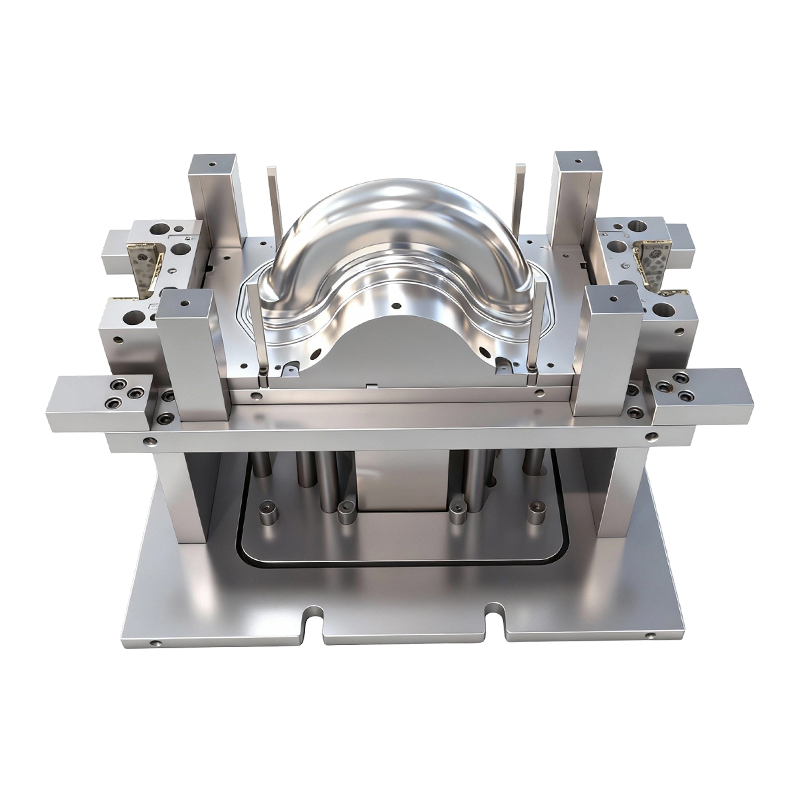
Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belak...
-
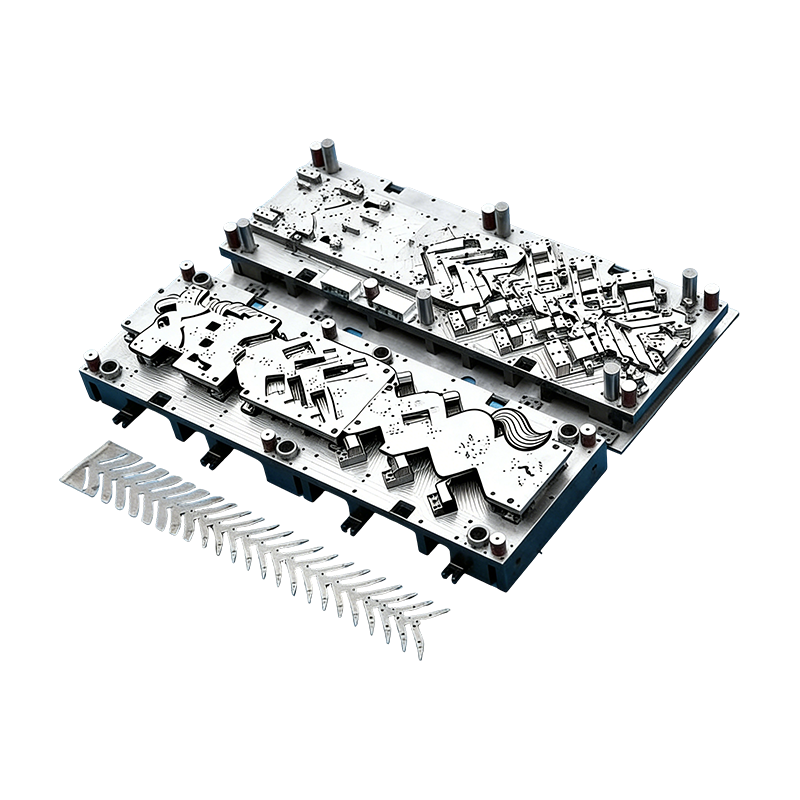
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
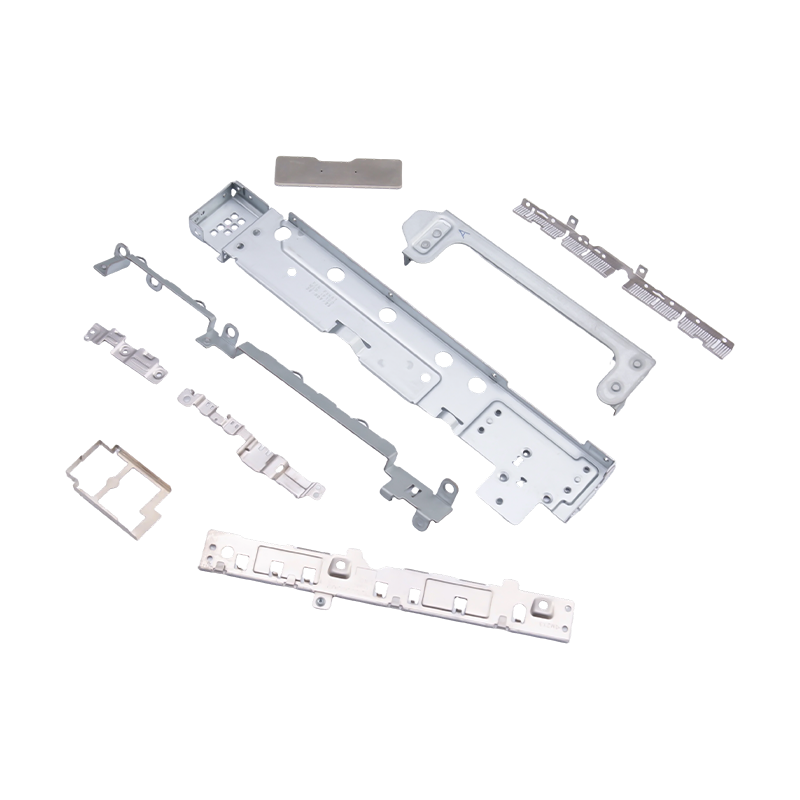
Bagian stempel kecil untuk laptop dan ponsel
Sebagai komponen internal penting untuk elektro...
-
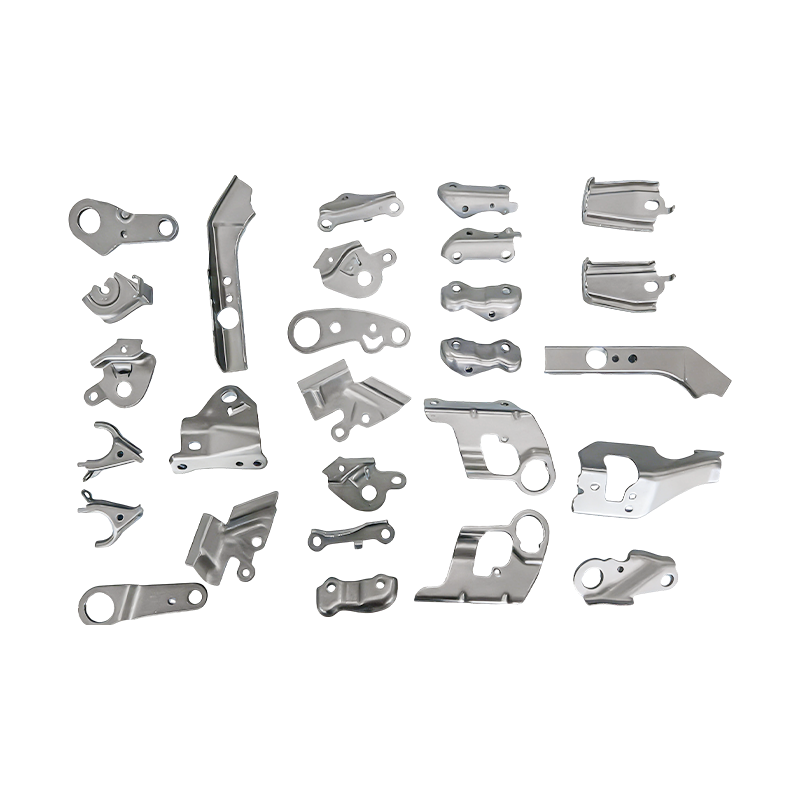
Suku cadang otomotif kecil suku cadang die stamping progresif
Suku cadang die stamping progresif suku cadang ...
-
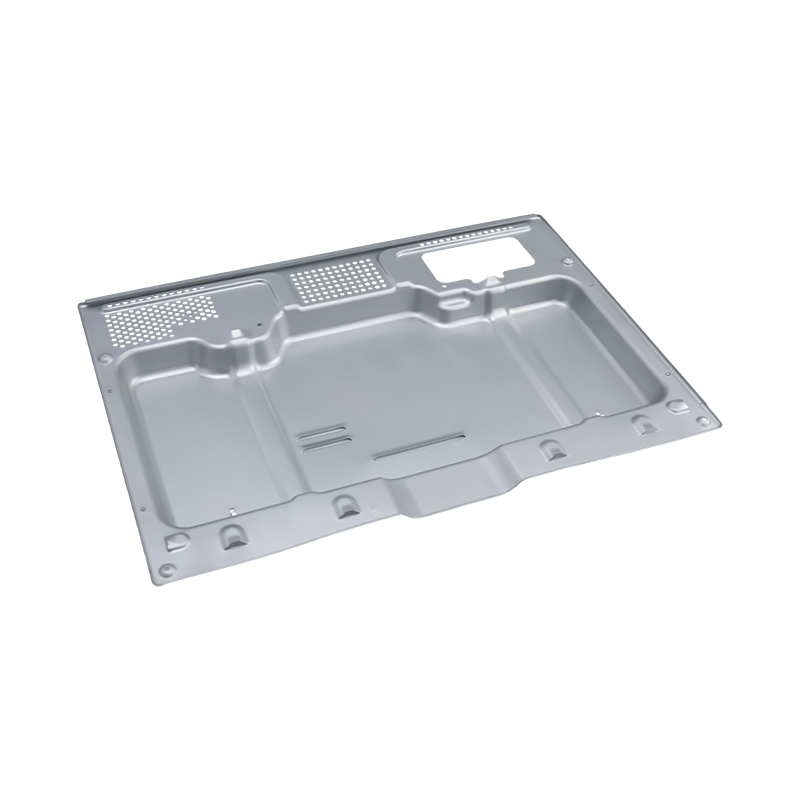
Bagian stamping oven kelas atas
Suku cadang stamping oven kelas atas kami adala...

Berita Industri
Rumah / Berita / Berita Industri / Pemasok Stamping Aluminium: Cara Mengevaluasi Kemampuan, Risiko, dan Kesesuaian
Pemasok Stamping Aluminium: Cara Mengevaluasi Kemampuan, Risiko, dan Kesesuaian
2026-09-20
Mengapa Pemasok Stamping Aluminium Gagal Setelah Pengiriman Pertama
Baki baterai aluminium yang diberi stempel yang lolos sampel prototipe masih bisa rusak pada 50.000 unit jika batas keausan cetakan pemasok tidak pernah dimodelkan. Hal yang sama berlaku untuk busbar tembaga yang memenuhi spesifikasi konduktivitas tetapi mengalami retakan tepi setelah tiga kali penggilingan. Aluminium berperilaku berbeda dari baja: ia robek, muncul kembali, dan berlari melewati celah cetakan. Pemasok stamping aluminium terbaik bukan hanya pemasok dengan harga per kilogram terendah. Mereka mengontrol temper paduan, pemeliharaan cetakan, dan penyerahan ke otomatisasi.
Kesimpulan inti
Pilih pemasok stamping aluminium berdasarkan empat kemampuan yang terverifikasi: (1) desain cetakan untuk paduan dan temper tertentu, (2) catatan pemeliharaan dan penggilingan ulang cetakan yang terdokumentasi, (3) otomatisasi internal atau yang dikontrol secara ketat untuk operasi progresif dan transfer, dan (4) sistem kualitas yang mengambil sampel suku cadang pertama dan terakhir. Harga mengikuti keempat hal ini; itu tidak seharusnya memimpin mereka.
Apa yang Berubah Saat Anda Mencap Aluminium, Bukan Baja
Stempel aluminium bukanlah pengganti stempel baja. Logam ini memiliki kira-kira sepertiga modulus elastisitas baja, sehingga pegas baliknya lebih besar dan kurang dapat diprediksi. Sifat mampu bentuk yang lebih rendah pada suhu tertentu berarti penarikan yang dalam memerlukan jari-jari cetakan yang lebih besar, pelumasan yang lebih baik, dan terkadang anil tingkat menengah. Tabel di bawah ini merangkum perbedaan praktis yang mempengaruhi pemilihan pemasok.
Paduan dan Temper
1100 dan 3003 lunak dan mudah dibentuk tetapi kurang kuat. 5052 menawarkan keseimbangan untuk braket dan penutup. 6061-T6 kuat tetapi retak pada tikungan tajam kecuali Anda mendesainnya. Pemasok yang cakap meminta kesabaran sebelum mengutip dadu.
Izin dan Keausan Mati
Gall aluminium dan menumpuk di tepi cetakan. Jarak bebas harus 8–12% dari ketebalan untuk banyak paduan, dan cetakan memerlukan seruling yang dipoles, penggilingan ulang yang sering, dan terkadang sisipan karbida. Pemasok yang menggunakan cetakan baja pada aluminium akan menghasilkan serpihan dan sobekan.
Penyerahan Otomatisasi
Cetakan progresif dan transfer untuk aluminium memerlukan sistem pengumpanan yang lebih lembut, pelumas anti-pedas, dan pembuangan sisa yang tidak menggores permukaan. Otomatisasi yang berfungsi untuk baja canai dingin sering kali memerlukan pengaturan waktu yang lebih lama dan gripper yang lebih lembut untuk aluminium.
Jika Anda membandingkan stamping logam progresif dan transfer , faktor aluminium mengubah waktu siklus dan asumsi biaya cetakan yang harus Anda gunakan.
Jenis Pemasok Dibandingkan Berdasarkan Metrik yang Penting
Pemasok stamping aluminium terbagi dalam tiga model operasi yang luas. Tabel di bawah membandingkannya dalam hal kepemilikan cetakan, keahlian paduan, otomatisasi, dan risiko. Angka-angka tersebut biasanya berkisar dari kutipan dan audit bagian yang dicap, bukan jaminan.
Biaya Tersembunyi Yang Muncul Setelah Tiga Bulan
Harga pembelian per bagian terlihat. Pemeliharaan cetakan, skrap, dan operasi sekunder tidak. Dalam tinjauan proyek stamping aluminium, pemicu biaya berikut biasanya muncul setelah 90 hari pertama. Batang menunjukkan perkiraan bagian dari pembengkakan biaya yang tidak terduga.
Pengerjaan ulang mati
35%
Tingkat memo
25%
Maafkan waktu henti
18%
Operasi sekunder
12%
Logistik
10%
Pengerjaan ulang dan skrap cetakan merupakan biaya tersembunyi terbesar karena perkakas aluminium lebih cepat aus dan jendela proses lebih sempit. Pemasok yang melacak pukulan mati dan interval penggilingan ulang dapat memberikan harga per satuan yang realistis. Perusahaan yang tidak melakukan hal ini akan memperoleh kembali biaya tersebut melalui perintah perubahan.
Dimana Bagian Stempel Aluminium Digunakan
Permintaan stamping aluminium tidak seragam. Diagram lingkaran di bawah menunjukkan distribusi aplikasi yang representatif untuk pemasok yang melayani pelanggan otomotif, elektronik, dan industri. Kendaraan listrik dan sistem baterai kini memberikan kontribusi terbesar.
- Otomotif dan EV (42%) — penutup baterai, rumah motor, busbar, rangka tempat duduk
- Elektronik (26%) — sasis laptop, rak server, panel oven
- Peralatan industri (16%) — rumah penggerak servo, bagian kompresor
- Peralatan (10%) — cangkang dan braket peralatan rumah tangga kecil
- Lainnya (6%) — penutup dan perangkat keras khusus
 Bagian stempel penutup baterai Suku cadang stempel penutup baterai kami adalah komponen yang diproduksi secara presisi yang dirancang untuk penutup baterai otomotif, industri, dan penyimpanan energi. Dibuat dari kualitas tinggi... Lihat Produk →
Stempel penutup baterai adalah contoh bagus dari bagian yang terlihat sederhana namun memerlukan kontrol ketat terhadap kerataan, kualitas tepi, dan stabilitas dimensi setelah pembentukan. Pemasok yang telah memproduksi suku cadang ini untuk program EV memahami persyaratan paduan dan cetakan.
Proses Seleksi Lima Langkah untuk Pemasok Stamping Aluminium
Gunakan urutan ini untuk membandingkan pemasok tanpa tersesat dalam spreadsheet. Setiap langkah menghasilkan dokumen yang dapat Anda pegang sebagai pemasoknya.
Langkah 1
Tentukan tumpukan paduan dan toleransi
Tuliskan temper, ketebalan, dan dimensi kritis. Radius tikungan 0,2 mm pada 6061-T6 merupakan proses yang berbeda dari radius yang sama pada 5052-H32. Kirim tumpukan dengan RFQ.
Langkah 2
Audit catatan pemeliharaan cetakan
Mintalah log penggilingan ulang, penghitung hit, dan tarif sisa untuk pekerjaan aluminium serupa. Pemasok yang tidak dapat menampilkan data umur pakai menebak-nebak harga per potong Anda.
Langkah 3
Jalankan uji coba dengan studi kemampuan
Memerlukan pengerjaan 300 buah dengan Cpk pada dimensi kritis. Springback aluminium dapat mengubah nilai rata-rata setelah beberapa ratus pukulan pertama. Pilot mengungkap perubahan itu.
Langkah 4
Verifikasi penyerahan otomatisasi
Jika bagian tersebut berjalan pada a cetakan progresif untuk suku cadang otomotif , perhatikan pengumpanan, pembuangan sisa, dan pengeluaran sebagian. Aluminium mudah tergores; otomatisasi harus menanganinya tanpa kerusakan kosmetik.
Langkah 5
Kunci perjanjian layanan
Tentukan interval penggilingan ulang, sisipan cetakan cadangan, dan waktu respons untuk perbaikan cetakan. Kutipan terendah sering kali tidak termasuk biaya ini, dan biaya tersebut menjadi biaya sebenarnya.
 Peralatan Otomasi Stamping Suzhou Shuangqisi Mould Equipment Co., Ltd., terletak di Jalan Yexin No. 118, Distrik Wujiang, Kota Suzhou, memiliki 60 staf teknis. Melalui upaya bersama dan terus menerus... Lihat Produk →
Otomasi bukanlah sebuah renungan untuk aluminium. Jalur otomatisasi stamping khusus dapat mengurangi kerusakan penanganan dan menstabilkan proses, namun harus ditentukan untuk paduan dan geometri bagian.
Daftar Periksa Pemeliharaan dan Kepatuhan Sebelum Anda Berkomitmen
Pemasok stamping aluminium yang melayani pelanggan otomotif dan elektronik harus memenuhi persyaratan ketertelusuran dan kepatuhan material. Gunakan daftar periksa ini selama audit.
- Ketertelusuran paduan: sertifikat pabrik untuk setiap kumparan atau blanko, dengan nomor panas dikaitkan dengan lot produksi.
- Jadwal pemeliharaan mati: interval penggilingan ulang yang didokumentasikan berdasarkan jumlah hit, bukan waktu kalender.
- RoHS dan JANGKAUAN: deklarasi untuk pelumas, pelapis, dan operasi sekunder lainnya.
- IATF 16949 atau ISO 9001: sertifikat terkini dengan ruang lingkup mencakup stempel aluminium.
- Pengemasan dan pengendalian korosi: aluminium dapat teroksidasi atau tergores saat transit; tentukan interleaving dan VCI jika diperlukan.
Bagian stamping busbar tembaga kendaraan energi baru Bagian stamping busbar tembaga kendaraan energi baru are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Lihat Produk → Busbar tembaga dan bagian penting konduktivitas lainnya menambahkan lapisan lain: mereka harus memenuhi persyaratan listrik dan termal sambil bertahan dalam proses pengecapan. Pemasok terintegrasi yang memahami cetakan dan penggunaan akhir dapat menutup kesenjangan tersebut. Pemasok terintegrasi yang membuat cetakan dan otomatisasinya sendiri memiliki risiko penyerahan yang lebih sedikit, namun juga memiliki lebih banyak program di bawah satu atap. Kunjungi lantai, tinjau log regrind, dan saksikan perubahan dadu. Buktinya ada jika Anda memintanya.
Posting Sebelumnya
Compound Die vs Progressive Die: Perbedaan, Penerapan dan Cara Memilih
Posting Berikutnya
Stamping Progresif Aluminium: Proses, Paduan, Tip Desain & Panduan Biaya
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
