-
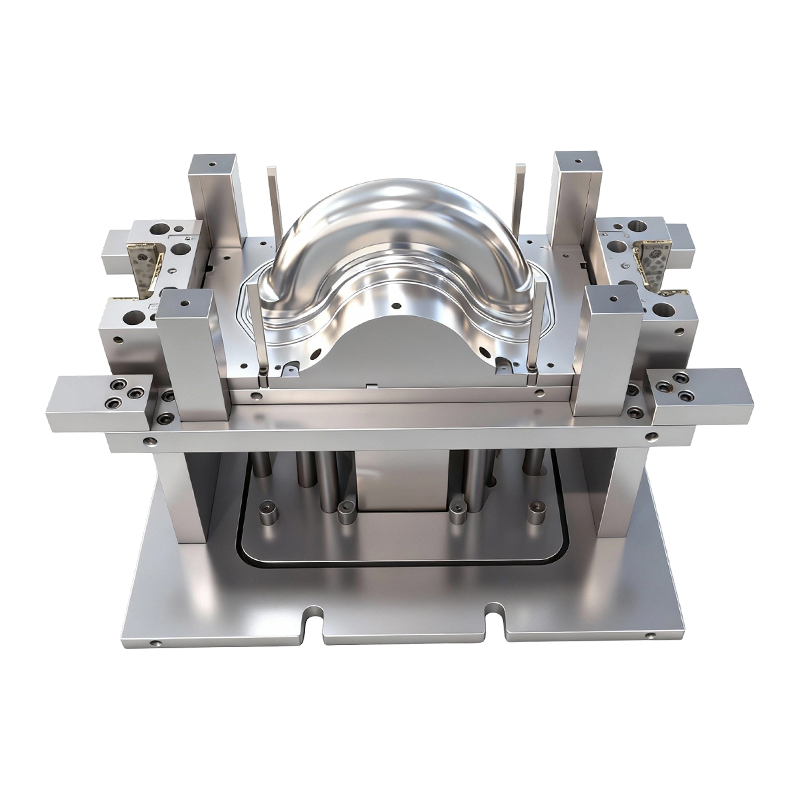
Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belak...
-
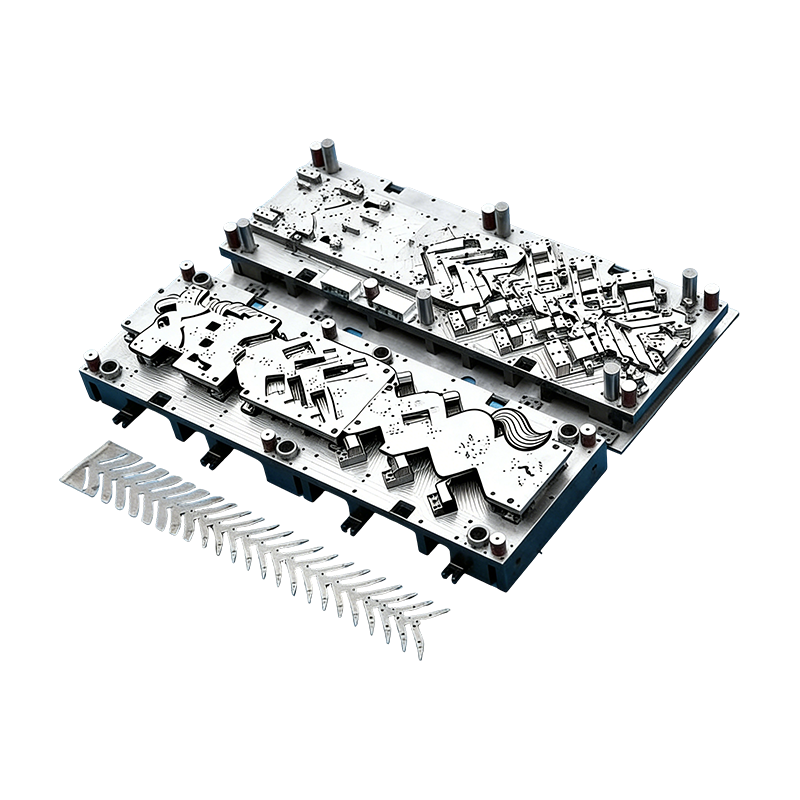
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
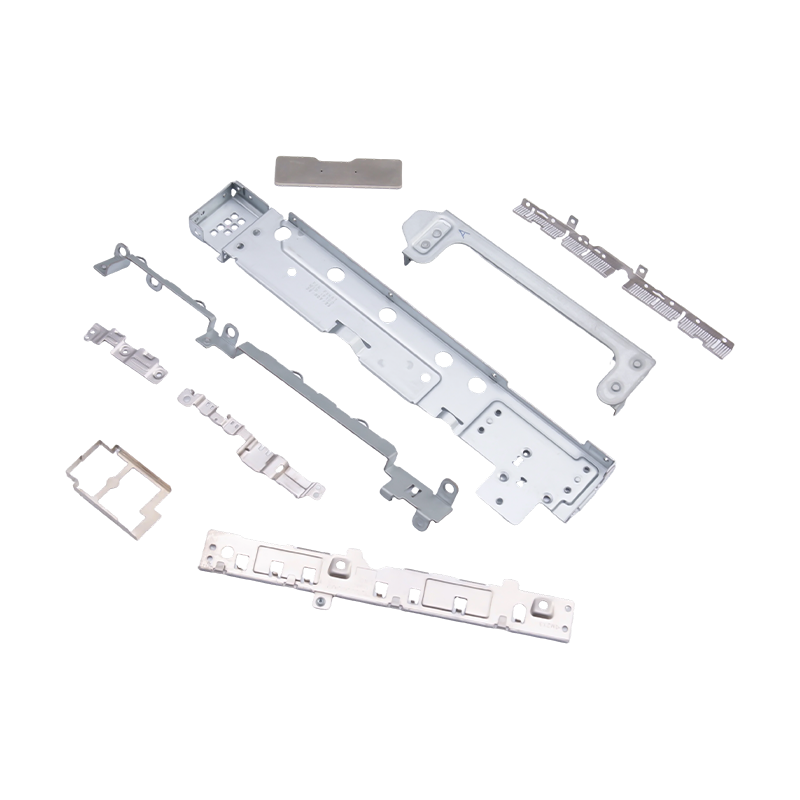
Bagian stempel kecil untuk laptop dan ponsel
Sebagai komponen internal penting untuk elektro...
-
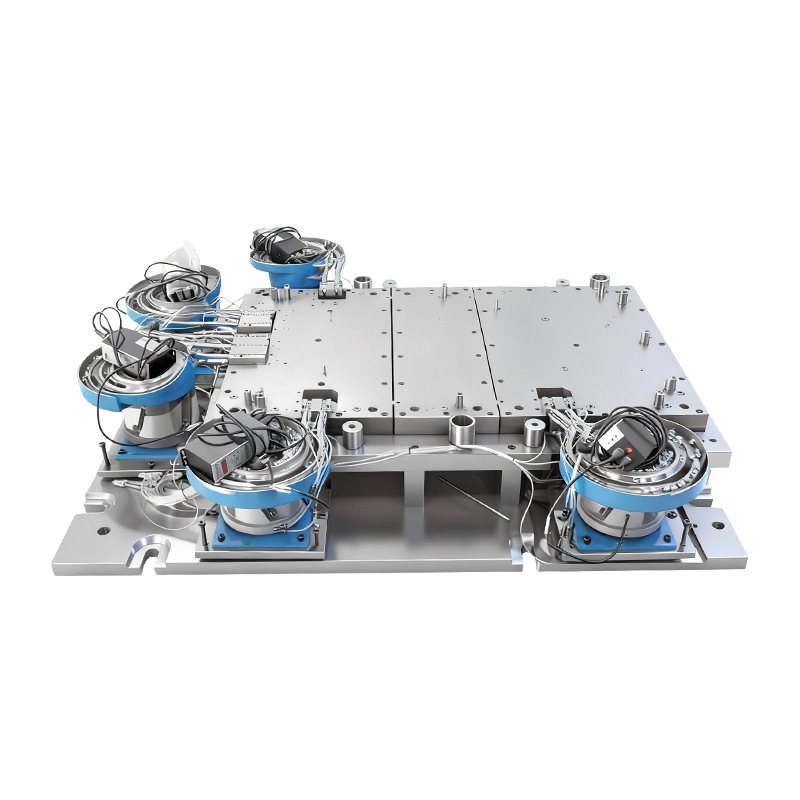
Cetakan memukau otomatis untuk basis mesin komputer besar
Cetakan Paku Keling Otomatis untuk Basis Mesin ...
-
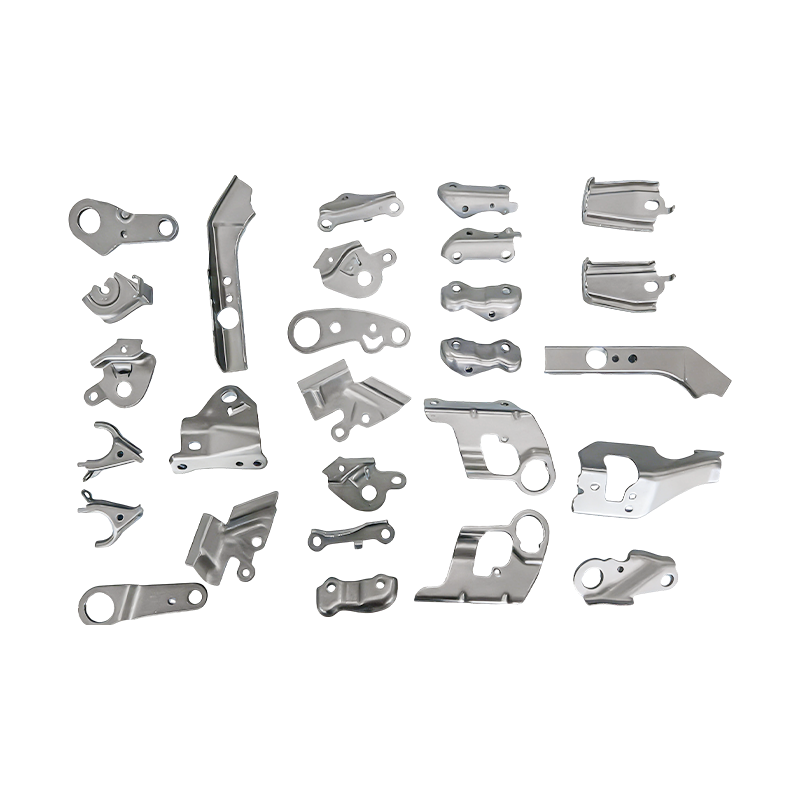
Suku cadang otomotif kecil suku cadang die stamping progresif
Suku cadang die stamping progresif suku cadang ...

Berita Industri
Rumah / Berita / Berita Industri / Desain untuk Keandalan dan Kemampuan Manufaktur: Margin yang Bertahan dari Produksi
Desain untuk Keandalan dan Kemampuan Manufaktur: Margin yang Bertahan dari Produksi
2026-11-02
Braket kursi HC340LA 1,5 mm melewati setiap pemeriksaan dimensi pada CMM dan masih retak saat digunakan. Retakan dimulai pada radius tekukan bagian dalam sebesar 0,6 mm, hal ini terjadi karena gambar tersebut menggunakan kembali selubung pengemas dan bukan karena beban lelah yang memungkinkannya. Tidak ada kesalahan dalam file teknis di atas kertas. Marginnya tidak ditentukan oleh siapa pun.
Itulah kesenjangan praktis antara dua disiplin ilmu yang biasa ditinjau oleh dua kelompok berbeda. Desain untuk kemampuan manufaktur menanyakan apakah suatu bagian dapat dibuat berulang kali di dalam jendela proses yang stabil. Desain untuk keandalan menanyakan apakah desain tersebut terus berfungsi sepanjang kehidupan yang diharapkan pelanggan. Pada bagian yang dicap, kedua jawaban ditulis pada gambar yang sama, dalam tiga angka yang sama.
Kesimpulan kerja: memperlakukan margin keandalan dan margin manufaktur sebagai satu item tinjauan, bukan dua. Geometri tikungan, tumpukan toleransi, dan kondisi material mendorong kedua sifat tersebut, dan perubahan pada salah satu sifat akan menggerakkan sifat lainnya. Selesaikan keduanya sebelum dadu dipotong dan program mendapatkan keduanya secara gratis. Selesaikan setelahnya dan alat tersebut dibayar dua kali.
Dimana DFM dan DFR Berbagi Pengungkit yang Sama
Empat variabel menentukan hasil yang paling banyak dicap. Tak satu pun dari ide-ide tersebut merupakan ide-ide baru; yang gagal dalam praktiknya adalah pengurutannya, karena komentar perkakas dan komentar keandalan muncul pada gambar pada waktu yang berbeda.
Membentuk geometri
Jari-jari bagian dalam di bawah 1x ketebalan lembaran memusatkan regangan pada serat luar; di bawah 0,5x merupakan retakan yang menunggu siklus kelelahan pertamanya. Untuk nilai paduan mikro, pertahankan ketebalan atau bentuk 1,5x dan hilangkan tegangan. Pertahankan jarak lubang ke tikungan pada 2t R sehingga lubang tidak meregang menjadi oval yang kemudian gagal dalam proses press-fit.
Tumpukan toleransi
Plus atau minus 0,05 mm pada fitur 300 mm dari datum, di dalam cetakan progresif empat stasiun, adalah sebuah janji yang tidak dapat dipenuhi oleh proses tersebut. Susun toleransi dengan keausan pahat, sebaran ketebalan kumparan, dan defleksi tekan, lalu uji apakah rakitan masih berfungsi dalam kondisi terburuk. Jika tidak, perbaikannya ada pada antarmuka, bukan pada cetakan yang lebih ketat.
Kondisi materi
Penyebaran hasil 40 MPa antar kumparan mengubah pegas, yang mengubah sudut akhir, yang mengubah tegangan kontak pada sambungan. Tentukan tingkatan dan kondisi pengiriman, mintalah sertifikat EN 10204 3.1, dan pertahankan konsistensi arah butir antara prototipe dan seri sehingga uji keandalan memvalidasi komponen yang benar-benar akan Anda kirimkan.
Kemampuan proses
Karakteristik yang dijalankan pada Ppk 1.0 menempatkan sekitar satu bagian dalam 300 batas luar. Pada braket yang dibuat sebanyak 200.000 unit per tahun, itu adalah angka keandalan, bukan angka kualitas. Tetapkan Ppk 1,67 di PPAP dan rancang fiturnya sehingga cetakan masih dapat menahannya setelah batas keausan 200.000 pukulan.
Konsep die itu sendiri adalah keputusan keandalan. Alat progresif membawa strip melewati setiap stasiun dalam satu pukulan, yang menghilangkan variasi penjepitan ulang tetapi menghilangkan opsi untuk memperbaiki stasiun nanti tanpa menyentuh keseluruhan saluran. Perkakas transfer menyebarkan stasiun ke seluruh mesin press, membuat penyesuaian individual lebih mudah dengan biaya penanganan yang lebih besar. Meninjau stempel progresif versus transfer awal biasanya menetapkan toleransi mana yang realistis sebelum satu dimensi dipilih.
 Stamping Dies Progresif untuk Rumah Motor Otomotif Cetakan kontinu khusus untuk rumah motor otomotif bervolume tinggi dan suku cadang kecil, dibuat untuk presisi, ketahanan aus, dan produksi massal yang dapat dipertahankan. Lihat Produk →
Perbandingan DFM dan DFR: Target Berbeda, Bukti Bersama
Memisahkan kedua kolom berguna bahkan dalam tinjauan bersama, karena keduanya mengoptimalkan hal yang berbeda dan menggunakan data yang berbeda.
Tabel 1: Kedua disiplin ilmu dibaca sebagai kolom terpisah pada formulir tinjauan namun bertemu pada karakteristik kritis yang sama.
Kurva Biaya Tidak Ada Yang Mendebatkannya Sampai Peralatan Ada
Biaya relatif untuk memperbaiki satu cacat pada bagian yang dicap meningkat tajam, dan langkah yang paling tajam bukanlah langkah yang direncanakan oleh sebagian besar tim.
Konsep 1x
Desain dibekukan 8x
Mati membangun 45x
PPAP 120x
Bidang 400x
Lompatan lima kali lipat antara design freeze dan die build adalah hal yang penting, karena ini adalah titik terakhir di mana geometri dapat bergerak tanpa menyentuh baja. Kompensasi springback, tambahan, dan perubahan garis trim murah di layar dan mahal di media: blok cetakan yang dipotong ulang berarti waktu pencetakan berminggu-minggu, program uji coba baru, dan validasi ulang setiap karakteristik yang dipindahkan. Oleh karena itu, margin keandalan yang diperoleh PPAP merupakan biaya produksi dan juga biaya teknik.
Di mana Konsentrat Pekerjaan Keandalan Bagian yang Dicap
Alokasi di bawah ini merupakan pandangan perencanaan tentang bagaimana konten yang diberi stempel biasanya dibagi ke seluruh pasar akhir, yang digunakan untuk mengukur kapasitas peninjauan, bukan untuk menggambarkan pangsa pasar yang diukur.
Struktur otomotif dan EV, kandungan baterai dan busbar sekitar 46 persen membawa beban ganda terberat, karena persyaratan tabrakan, penyegelan, dan kelistrikan semuanya berada pada bagian yang sama.
- 46% Bodi otomotif dan EV, baterai, busbar
- 24% Penutup peralatan dan elektronik konsumen
- 18% Peralatan industri seperti penggerak servo dan kompresor
- 12% Suku cadang kendaraan roda dua dan truk berat
Pelat penutup baterai dan busbar tembaga adalah contoh yang paling jelas. Persyaratan keandalannya adalah penyegelan, ketahanan kontak yang stabil, dan siklus termal tanpa retak; persyaratan kemampuan manufaktur adalah kedalaman tarikan, gaya penahan kosong, dan kontrol pegas. Keduanya menarik ke arah yang berlawanan, dan bagian tersebut hanya menjadi murah jika keduanya diselesaikan dalam iterasi yang sama, bukan secara berurutan.
 Bagian Stamping Penutup Baterai Presisi Penutup baterai berstempel khusus terbuat dari baja, aluminium, atau baja tahan karat, dengan toleransi ketat dan opsi untuk lubang, flensa, dan tekukan. Lihat Produk →
Urutan Tinjauan yang Bertahan dari Kontak Dengan Produksi
Urutan lebih penting daripada ketelitian. Kelima langkah ini berfungsi sesuai urutan yang diberikan dan sulit untuk diperbaiki nanti.
Langkah 1 - Definisikan kegagalan
Tuliskan definisi kegagalan sebelum toleransi apa pun: beban, jumlah siklus, lingkungan, laju kebocoran yang dapat diterima, atau penyimpangan resistansi. Keandalan tidak dapat ditinjau berdasarkan kriteria yang tidak ditentukan.
Langkah 2 - Petakan jendela
Cocokkan bagian tersebut dengan jenis cetakan, tekan tonase dan lebar kumparan yang sebenarnya tersedia, lalu tandai setiap fitur yang berada di luar jendela yang sudah terbukti stamping die dan produksi bagian stamping .
Langkah 3 - Tumpuk secara realistis
Bangun tumpukan dengan memperhitungkan batas keausan dan penyebaran material, bukan dengan nilai nominal. Kemudian konfirmasikan bahwa perakitan masih berfungsi pada kasus terburuk daripada pada kasus nominal.
Langkah 4 - Periksa ulang kedua daftar
Uji setiap item keandalan terhadap batas kemampuan manufaktur: radius tekukan terhadap umur kelelahan, pelapisan terhadap ketahanan kontak, kualitas tepi geser terhadap permulaan retak.
Langkah 5 - Tutup dengan rencana pengendalian
Ikat interval pemeliharaan cetakan dengan jumlah langkah, pantau kemampuan karakteristik kritis, dan verifikasi ulang kedua properti setelah perubahan teknis apa pun.
Otomatisasi mengubah gambaran ini dengan cara tertentu. Pemindahan robotik dan kontrol jalur terintegrasi mengurangi penanganan kerusakan antar stasiun, sehingga membantu keandalan, namun menambah kemampuan pengulangan penjepit dan keandalan sensor sebagai variabel baru yang tidak dapat ditangkap oleh gambar apa pun.
 Peralatan Otomasi Stamping Kustom dan Proyek Turnkey Peralatan otomasi stamping khusus ditawarkan sebagai proyek turnkey, dengan peralatan produksi terkait dikonfigurasikan sesuai kebutuhan pelanggan untuk operasi stamping yang hemat biaya. Lihat Produk →
Pemeliharaan, Dokumentasi, dan Kepatuhan
Margin hanya bertahan jika dokumen melindunginya setelah produksi serial dimulai.
- Jaga agar rencana pengendalian dan proses revisi FMEA tetap terkunci pada revisi gambar; setiap perbaikan cetakan yang mengubah bentuk memicu PPAP ulang dan pemberitahuan perubahan pelanggan.
- Tetapkan target kemampuan secara eksplisit: Ppk 1,67 pada PPAP pada karakteristik kritis, 1,33 pada produksi serial, dengan kemampuan pengulangan pengukur di bawah 10 persen pada fitur yang sama.
- Setujui jam korosi per ASTM B117 sebelum mengutip, karena rute penyelesaian dapat memaksa perubahan geometri yang tidak pernah dihargai.
- Catat angka panas material terhadap kumparan dan simpan sampel lot, didukung oleh sertifikat EN 10204 3.1.
- Jadwalkan pemeliharaan cetakan dalam satuan langkah, bukan dalam hari kalender, dan rencanakan tunjangan keausan dalam bentuk pukulan dan blok cetakan sehingga perbaikan pertama tidak menggeser nominalnya.
- Tangani kepatuhan pasar secara terpisah dari teknik: deklarasi RoHS dan REACH untuk stempel elektronik, laporan dimensi untuk otomotif, dan proses penyimpangan yang terdokumentasi sehingga konsesi sementara tidak pernah menjadi gambar permanen.
Keandalan dan kemampuan manufaktur bukanlah dua proyek yang berjalan secara paralel. Ini adalah satu set keputusan margin yang dinyatakan dalam jari-jari tikungan, tumpukan toleransi, dan kondisi material, dan merupakan yang termurah pada saat gambarnya masih lunak. Suatu bagian yang tidak dapat dibentuk dengan andal juga tidak akan dapat diandalkan di lapangan; itu akan gagal nanti, dengan harga yang lebih tinggi.
Posting Sebelumnya
Tidak ada artikel sebelumnya
Posting Berikutnya
Desain untuk Contoh Kemampuan Manufaktur yang Mengubah Kutipan Stamping Logam
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
