-
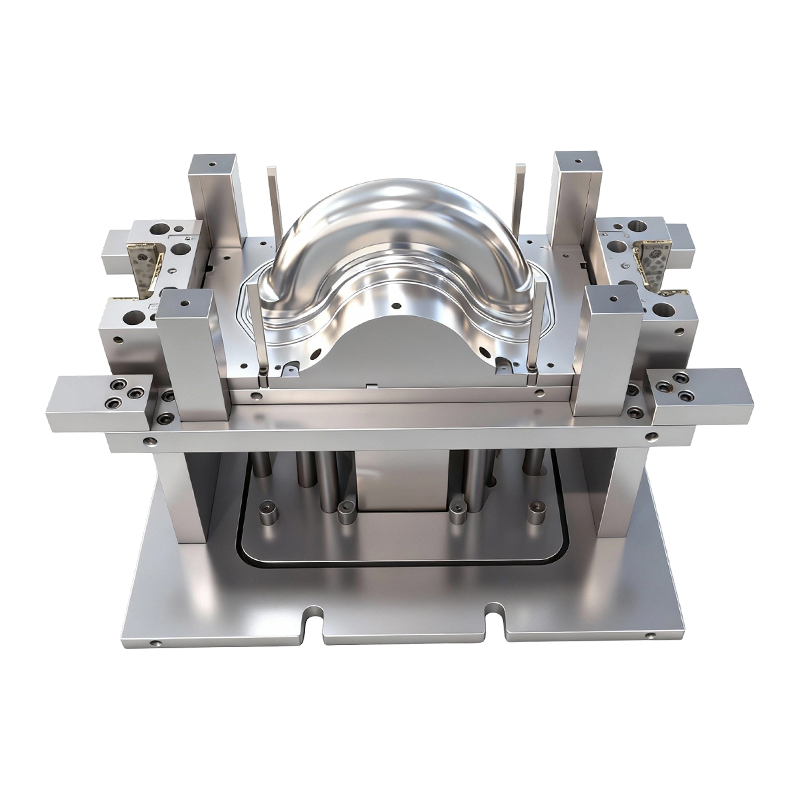
Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belak...
-
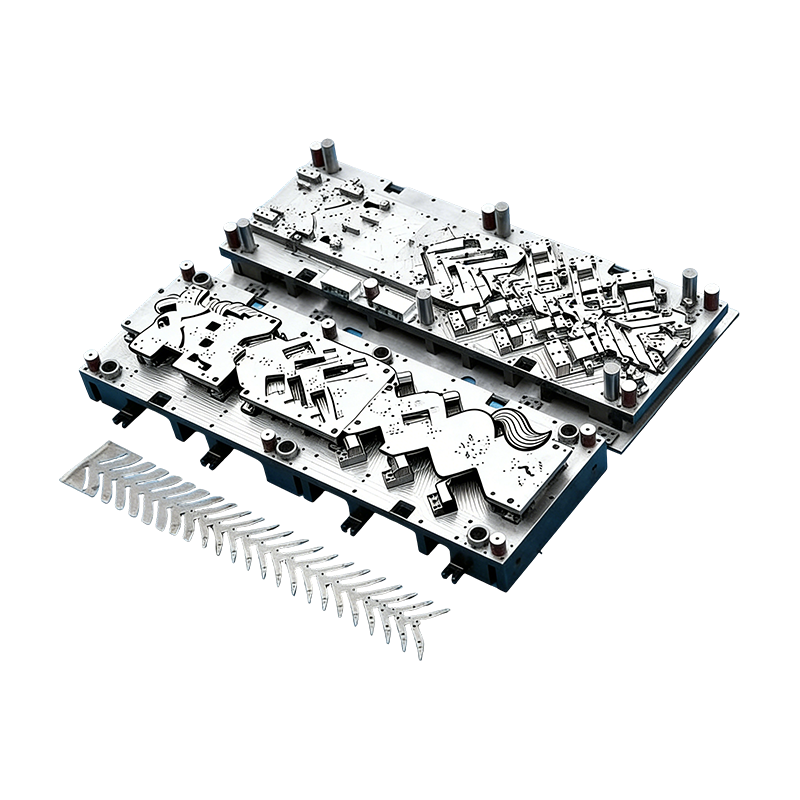
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
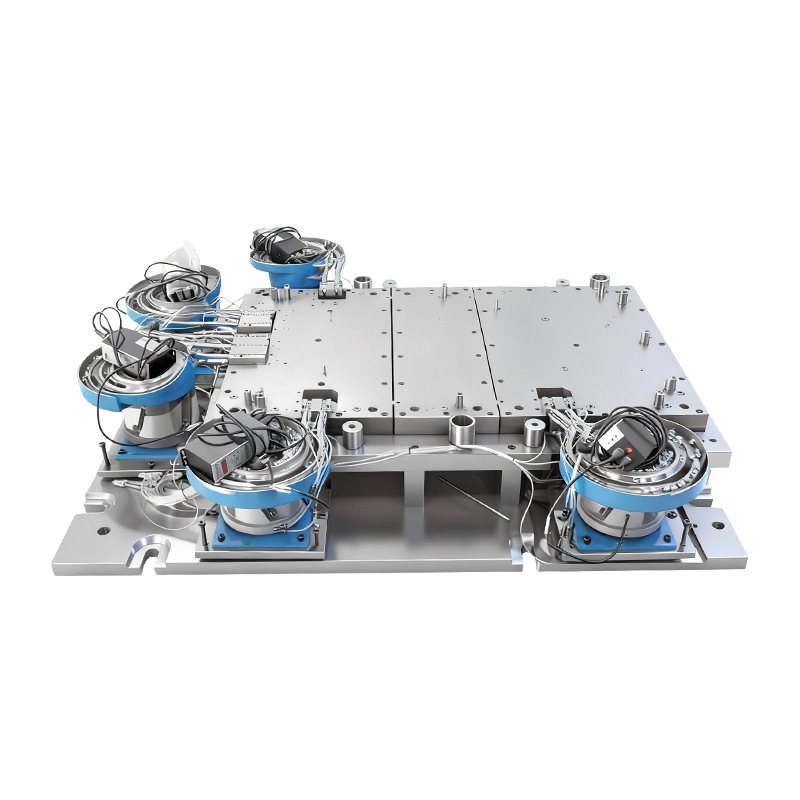
Cetakan memukau otomatis untuk basis mesin komputer besar
Cetakan Paku Keling Otomatis untuk Basis Mesin ...
-
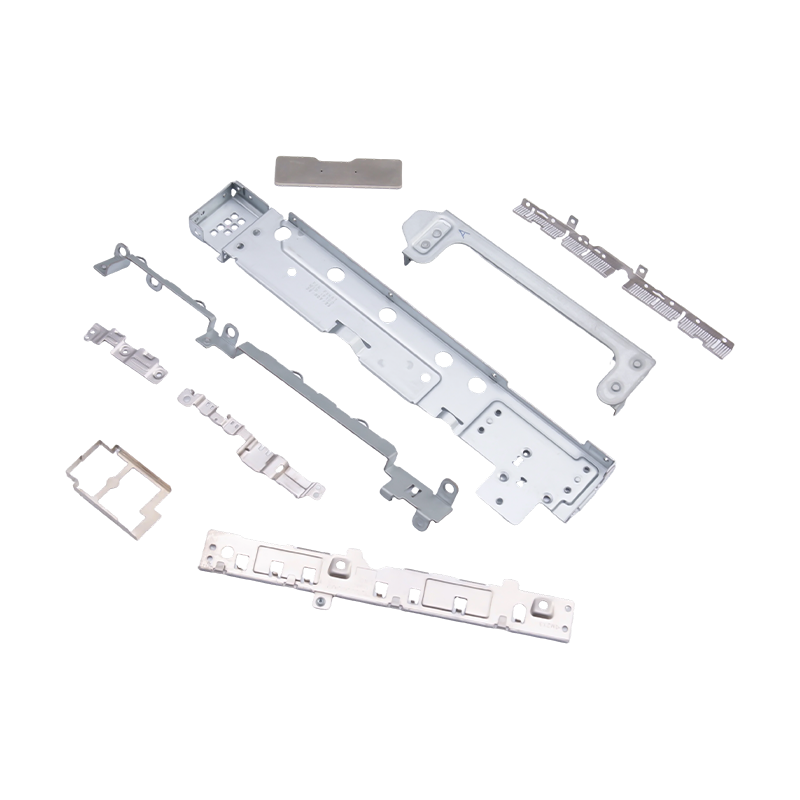
Bagian stempel kecil untuk laptop dan ponsel
Sebagai komponen internal penting untuk elektro...
-
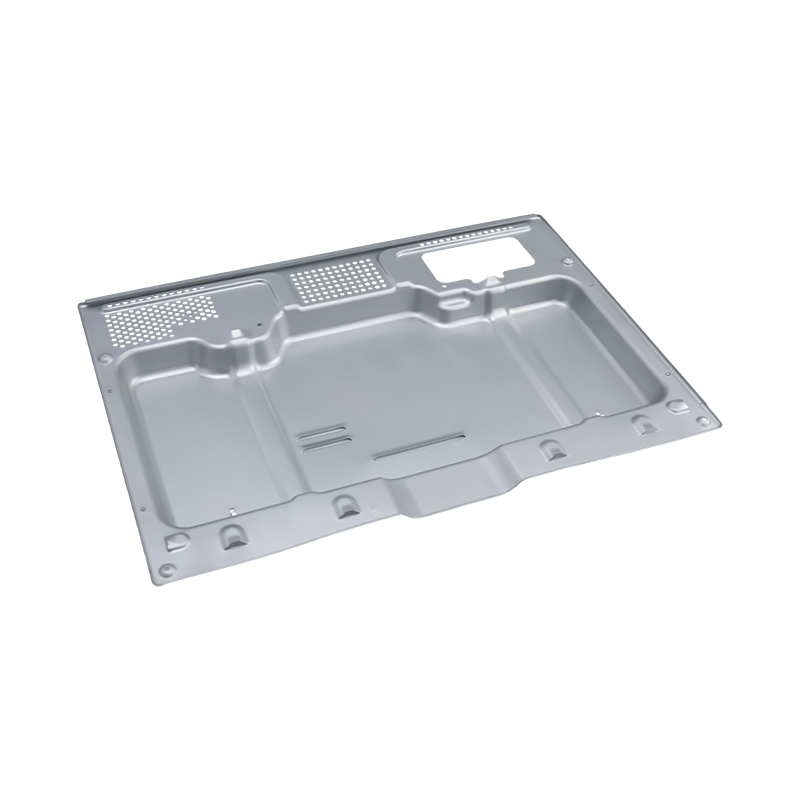
Bagian stamping oven kelas atas
Suku cadang stamping oven kelas atas kami adala...

Berita Industri
Rumah / Berita / Berita Industri / Desain untuk Contoh Kemampuan Manufaktur yang Mengubah Kutipan Stamping Logam
Desain untuk Contoh Kemampuan Manufaktur yang Mengubah Kutipan Stamping Logam
2026-10-23
Jawaban terpendek: Contoh desain untuk kemampuan manufaktur hanya berharga jika mengubah penawaran, konsep cetakan, langkah inspeksi, atau risiko peluncuran. Contoh yang paling berguna bukanlah nasihat umum “sederhanakan bagian”; ini adalah perubahan gambar khusus yang menghapus operasi, memperluas jendela proses, atau mencegah berjalannya bagian yang buruk.
Untuk pembeli stempel logam, itu berarti melihat sketsa yang sudah jadi dan menanyakan apa yang akan dilakukan cetakan, tata letak strip, tumpukan toleransi, dan rencana inspeksi dalam produksi. Suatu bagian dapat terlihat bersih di layar CAD dan masih menimbulkan biaya tersembunyi melalui putaran percobaan, operasi sekunder, atau pengukuran 100%.
Bayangkan tinjauan program di mana tiga pemasok mengutip braket baja 1,2 mm yang sama. Satu kutipan 18% lebih rendah, tetapi gambarnya memiliki lubang hanya 3 mm dari garis lengkung dan memerlukan koaksialitas ±0,05 mm pada fitur yang tidak memerlukannya. Kutipan rendah mungkin nyata—atau mungkin merupakan rangkaian uji coba yang tidak diberi harga. Contoh DFM di bawah ini adalah jenis detail yang memisahkan penawaran harga kompetitif dari peluncuran yang mahal.
Desain untuk contoh kemampuan manufaktur yang mengubah penawaran
Contoh-contoh yang penting biasanya bersifat kecil, lokal, dan terukur. Mereka muncul dalam sudut rancangan, tata letak strip, relief tikungan, skema datum, arah butiran material, dan metode penyambungan. Masing-masing harus dikaitkan dengan konsekuensi proses: lebih sedikit sisa, lebih sedikit stasiun, jendela pembentukan yang lebih lebar, atau inspeksi yang lebih sederhana.
1. Sudut draft pada roda yang ditarik dalam
Draf 2° hingga 5° per sisi adalah titik awal yang umum untuk dinding yang digambar dalam, namun masalah sebenarnya adalah di mana dinding tersebut benar-benar vertikal. Bagian vertikal dapat meningkatkan gesekan, rasa sakit, dan penipisan. Menambahkan draft atau sedikit lancip sering kali tidak memerlukan biaya fungsi dan mengurangi tonase pengepresan dan waktu pemolesan.
2. Tata letak strip dalam cetakan progresif
Di progresif dan transfer stamping , perubahan lebar pembawa sebesar 3 mm dapat mengubah cetakan lima stasiun menjadi cetakan enam stasiun. Tinjauan DFM memeriksa lubang percontohan, sisa-sisa yang jatuh, dan apakah suatu fitur dapat dibentuk sebelum trim akhir. Perubahan gambarnya mungkin kecil; konsekuensi perkakas tidak.
3. Jarak lubang ke tikungan dan relief tikungan
Lubang yang ditempatkan terlalu dekat dengan garis lengkung akan terdistorsi, dan pukulan dapat pecah selama pembentukan. Titik awal yang umum adalah setidaknya 2× ketebalan material dari garis lengkung, namun perbaikan yang lebih baik sering kali adalah lekukan relief atau lubang yang dipindahkan. Ini adalah salah satu contoh DFM paling sederhana karena menghilangkan mode cacat sebelum dadu dipotong.
4. Toleransi tumpukan pada housing motor
Keterangan koaksialitas yang ketat mungkin merupakan persyaratan produk atau kebiasaan yang disalin dari gambar lama. Pada rumah motor, fitur pilot dan skema datum yang jelas dapat melindungi perakitan tanpa memaksakan pengukuran 100%. Pertanyaan DFM bukanlah “dapatkah Anda memegang ±0,05 mm?” namun “fitur mana yang benar-benar membutuhkannya, dan bagaimana Anda memverifikasinya?”
5. Jari-jari tikungan busbar tembaga
Busbar tembaga 1,2 mm dengan tekukan bagian dalam R12 dapat retak atau muncul kembali tergantung pada arah butiran. Membuka radius, memutar bagian yang tersarang, atau menambahkan pemeriksaan pembentukan dapat mengurangi sisa. Penghematan material terlihat jelas, namun keuntungan yang lebih besar seringkali berupa sudut tikungan yang stabil sehingga menghindari pengerjaan ulang pada tahap perakitan paket baterai.
6. Self-riting pada sasis elektronik besar
Sasis komputer besar dengan beberapa braket kecil dapat dirancang untuk fitur paku keling in-die atau snap-fit, bukan pengencang sekrup manual. Hal ini mengubah risiko hilangnya tenaga kerja, WIP, dan kualitas. Jika volumenya cukup tinggi, investasi perkakas menjadi lebih mudah untuk dibenarkan; jika tidak, perlengkapan yang lebih sederhana mungkin merupakan jawaban yang lebih baik.
Contoh-contoh ini dipetakan ke kelompok suku cadang nyata: pekerjaan otomotif yang progresif dan mendalam, penutup baterai kendaraan listrik, dan sasis elektronik besar. Tinjauan pemasok harus menanyakan konsep cetakan, tata letak strip, dan rencana inspeksi di balik setiap contoh—bukan hanya foto katalog.
 Cetakan Stamping Progresif untuk Rumah Motor Otomotif Cetakan stempel presisi volume tinggi untuk rumah motor dan suku cadang otomotif kecil, cocok untuk meninjau konsep cetakan, tata letak strip, dan perencanaan inspeksi. Lihat Produk →
 Penutup Baterai Bercap Presisi untuk EV dan Penutup Industri Bagian penutup baterai baja canai dingin, aluminium, atau tahan karat dengan penyelesaian dan penyesuaian bebas duri, relevan dengan contoh penutup baterai EV dan rencana inspeksi pemasok. Lihat Produk →
 Suku Cadang Stamping Presisi Besar untuk Sasis Komputer Server dan Industri Komponen baja atau aluminium berkekuatan tinggi untuk sasis server dan rangka mainframe, dengan pemeriksaan kerataan dan tepi yang sesuai untuk tinjauan sasis elektronik besar. Lihat Produk →
Empat faktor manufaktur yang mendasari contoh-contoh tersebut
DFM bukanlah sebuah daftar periksa tunggal. Ini adalah serangkaian trade-off antara proses, material, toleransi, dan otomatisasi. Contoh terkuat menunjukkan tuas mana yang dipindahkan dan perubahan apa yang terjadi di bagian hilir.
Seleksi proses sebelum geometri
Dengan 30.000 bagian per tahun, dadu progresif mungkin tidak akan memberikan hasil; dengan harga 300.000, transfer manual mungkin menjadi pilihan yang mahal. DFM dimulai dengan menentukan volume, material, dan perubahan yang diharapkan sebelum membahas fitur 1 mm.
Pemanfaatan material
Penghematan material sebesar 5–15% sering kali melebihi peningkatan waktu siklus yang kecil pada komponen yang dicap bervolume tinggi. Desain kerangka bersarang, rotasi, dan skrap adalah contoh DFM yang muncul pada lembar kutipan, bukan pada gambar bagian.
Alokasi toleransi
Pisahkan persyaratan fungsional dari kemampuan proses. Jika suatu fitur memerlukan proses yang mumpuni, skema die, gauge, dan datum harus direncanakan untuk fitur tersebut. Memperketat setiap seruan “berjaga-jaga” bukanlah DFM; itu adalah biaya yang ditransfer.
Otomatisasi dan penggabungan
Di-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Perbandingan sebelum dan sesudah: apa yang harus diukur oleh tinjauan DFM
Tinjauan DFM yang berguna mengubah setiap saran menjadi perbandingan. Tabel di bawah ini merupakan ilustrasi format perencanaan, bukan kutipan. Nilai sebenarnya bergantung pada kualitas material, tonase pengepresan, volume tahunan, dan standar perkakas pemasok.
Pilihan desain
Risiko yang ditarik
Perubahan DFM praktis
Efek kutipan atau peluncuran
Lubang 4,5 mm 3 mm dari tikungan
Distorsi lubang; kerusakan pukulan
Pindah ke 7 mm dari tikungan dan tambahkan takik timbul
Lebih sedikit putaran percobaan; risiko perbaikan yang lebih rendah
Tata letak enam stasiun dengan penyisipan mur manual
Keseimbangan garis dan pelepasan kualitas
Ditegrate self-riveting or in-die tapping with sensor check
Tenaga kerja dan WIP yang lebih rendah; biaya perkakas yang lebih tinggi
Tekuk bagian dalam R12 pada busbar tembaga 1,2 mm
Retak dan pegas kembali
Buka ke R15, arahkan butiran di sepanjang tikungan, tambahkan pemeriksaan radius
Lebih sedikit potongan; pembentukan yang lebih stabil
Koaksialitas ±0,05 mm pada rumah motor
100% mengukur kemacetan
Tentukan skema datum dan fitur percontohan; bersantai info non-fungsional
Waktu pemeriksaan lebih rendah; PPAP lebih jelas
Permukaannya terlihat dilapisi bubuk dengan bekas las
Pengerjaan ulang dan penolakan kosmetik
Pindahkan lasan ke sisi tersembunyi atau tambahkan tepi palsu
Lebih sedikit sentuhan; hasil first-pass yang lebih baik
Perbandingan ilustratif untuk perencanaan tinjauan, bukan kutipan; nilai sebenarnya bergantung pada bahan, tekanan, dan volume.
Biaya tersembunyi berada dalam asumsi, bukan tonase pers
Ketika bagian yang dicap tidak mencapai target biayanya, tonase pengepresan jarang menjadi kejutan. Varians yang lebih besar biasanya berasal dari toleransi tumpukan, tata letak strip, tunjangan sisa, operasi sekunder, dan perencanaan inspeksi. Ini adalah asumsi-asumsi yang patut mendapat perhatian dalam tinjauan ini.
Tumpukan toleransi
82
Tata letak strip
68
Tunjangan memo
54
Operasi sekunder
47
Dispection planning
31
Nilai batang di atas adalah indeks pengaruh relatif untuk perencanaan tinjauan awal, bukan data pabrik yang diukur. Intinya adalah arah: jika toleransi tata letak tumpukan dan strip tidak diselesaikan sebelum cetakan dilepaskan, pekerjaan “pengurangan biaya” selanjutnya biasanya lebih mahal daripada perubahan gambar. Pemasok yang dapat menunjukkan logika strip dan datumnya pada tahap penawaran lebih mudah dibandingkan dibandingkan pemasok yang hanya mengirimkan harga.
Dimana contohnya dikelompokkan berdasarkan bagian keluarga
Prioritas DFM bergeser berdasarkan kelompok produk. Dalam pekerjaan otomotif dan EV, pertanyaan dominan adalah pembentukan jendela, kualitas material, dan keterulangan dimensi. Dalam elektronik dan peralatan, permukaan yang terlihat, toleransi fitur yang kecil, dan kesesuaian perakitan sering kali mendominasi. Pada peralatan industri, kekakuan enclosure, getaran, dan akses servis mungkin lebih penting dibandingkan kelas kosmetik.
Stamping otomotif dan EV: 52%
Elektronik dan peralatan: 28%
Didustrial equipment: 20%
Kue ini adalah campuran tinjauan ilustratif berdasarkan kelompok suku cadang yang dijelaskan dalam katalog pemasok stempel—suku cadang otomotif dan kendaraan listrik, suku cadang elektronik dan peralatan, serta pekerjaan peralatan industri. Ini bukan data pangsa pasar. Kegunaan praktisnya adalah untuk memutuskan daftar periksa DFM mana yang harus memimpin tinjauan: sifat mampu bentuk dan umur perkakas untuk otomotif, atau penampilan, akurasi fitur kecil, dan logika perakitan untuk elektronik.
Urutan tinjauan praktis dan tes ROI
Tinjauan DFM bekerja paling baik secara berurutan, bukan dalam satu pertemuan. Tujuannya adalah untuk menghentikan hal-hal yang tidak diketahui dan mahal sebelum rilis dan kemudian menjaga asumsi-asumsi di bawah kendali perubahan.
1
Tentukan volume tahunan, tingkat material, dan persyaratan fungsional sebenarnya. Volume menentukan apakah proses progresif, transfer, atau sederhana dapat dipercaya.
2
Tinjau tata letak strip atau kosong sebelum sifat mampu bentuk yang terperinci. Periksa kekuatan kapal induk, strategi percontohan, pembuangan sisa, dan jumlah stasiun.
3
Tantang tumpukan toleransi dan skema datum. Simpan informasi yang melindungi kesesuaian dan fungsi; hapus yang hanya menambah pengukuran.
4
Buat prototipe atau sampel pertama yang menguji fitur-fitur berisiko, bukan hanya garis besarnya saja. Ukur antarmuka tikungan, lubang, dan perakitan.
5
Periksa antarmuka otomasi: akses sensor, penghilangan slug, ruang pemeliharaan alat, dan pemuatan operator. Penghematan otomatisasi hilang jika cetakan tidak dapat diservis.
6
Bekukan asumsi yang disetujui dan kendalikan perubahan selanjutnya. Perbaikan cetakan atau penyesuaian tepi trim dapat membuka kembali masalah toleransi yang telah ditutup.
Untuk ROI, bandingkan perubahan desain dengan biaya yang dapat dihindari, bukan dengan harga komponen saja. Contoh: revisi gambar dan tata letak senilai $1.200 menghindari pengerjaan ulang cetakan senilai $8.000 dan uji coba dua minggu. Itu adalah keuntungan 6,7× sebelum penghematan sisa, dan lebih mudah untuk dipertahankan daripada klaim yang tidak jelas tentang “kualitas yang lebih baik.” Jika biaya perubahan desain lebih besar daripada biaya peralatan atau penghematan peluncuran yang diharapkan, hal ini bukanlah kemenangan DFM untuk volume tersebut—ini adalah keputusan produk yang berbeda.
Catatan pemeliharaan, validasi, dan kepatuhan yang melindungi tabungan
Penghematan DFM dapat hilang setelah peluncuran jika pemeliharaan dan validasi dianggap sebagai dokumen. Tinjauan pemasok yang berguna menghubungkan perubahan gambar dengan rencana pengendalian, jadwal pemeliharaan cetakan, dan proses pengendalian perubahan.
- Rencanakan pemeliharaan cetakan berdasarkan fitur yang mendorong kualitas: jari-jari pembentuk, tepi trim, pilot, dan permukaan bubungan. Lapisan atau sisipan dapat melindungi area dengan tingkat keausan tinggi, namun harus dipilih berdasarkan bahan dan volumenya, bukan sebagai peningkatan standar.
- Untuk program otomotif dan EV, sambungkan output DFM ke PPAP, ISIR, rencana pengendalian, MSA, dan studi kemampuan jika memungkinkan. Perubahan toleransi yang tidak tercermin dalam rencana pengukuran adalah risiko peluncuran, bukan penghematan.
- Untuk elektronik dan peralatan, konfirmasikan sertifikat material, ekspektasi penyelesaian permukaan, dan persyaratan RoHS atau REACH yang berlaku. Penerimaan kosmetik harus ditentukan dengan sampel batas atau standar yang dapat diukur.
- Pertahankan kontrol perubahan yang ketat. Perbaikan cetakan dapat menggeser tepi trim atau mengubah posisi pra-penusukan; jika perubahan tersebut tidak ditinjau berdasarkan asumsi DFM awal, cacat yang sama dapat muncul kembali dalam bentuk yang berbeda.
Oleh karena itu, contoh DFM yang paling kredibel dapat ditelusuri: revisi gambar, perubahan tata letak lajur, keputusan toleransi, perubahan ukuran, dan catatan pemeliharaan. Ketertelusuran itulah yang membuat penawaran dapat dibandingkan dan peluncuran lebih mudah dikendalikan.
Kesimpulan praktisnya sederhana: mintalah contoh DFM yang menunjukkan konsekuensi sebelum dan sesudah. Pemasok yang dapat menjelaskan mengapa lubang dipindahkan, mengapa stasiun dipindahkan, atau mengapa toleransi dilonggarkan biasanya lebih siap untuk mengutip suku cadang yang benar-benar dapat diproduksi. Contoh yang diberikan tidak perlu dramatis; hal tersebut harus spesifik, terukur, dan terikat dengan rencana perkakas dan inspeksi.
Posting Sebelumnya
Desain untuk Keandalan dan Kemampuan Manufaktur: Margin yang Bertahan dari Produksi
Posting Berikutnya
Suku Cadang Stempel Logam Khusus untuk Industri Minyak Bumi: Bahan & Sumber
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
