-
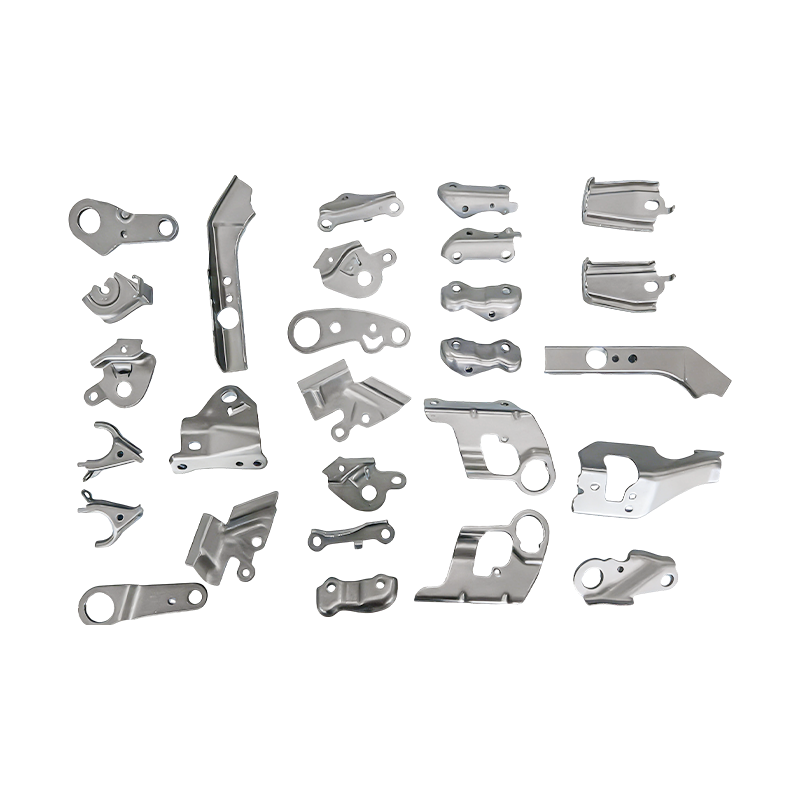
Suku cadang otomotif kecil suku cadang die stamping progresif
Suku cadang die stamping progresif suku cadang ...
-
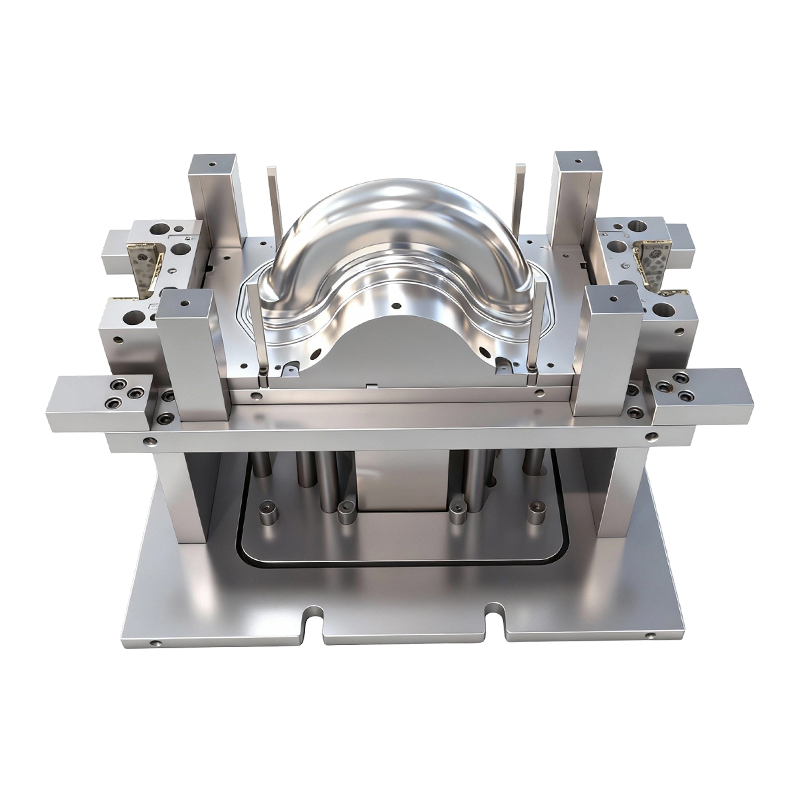
Cetakan deep drawing untuk roda depan dan belakang kendaraan listrik roda dua
Cetakan gambar dalam untuk roda depan dan belak...
-
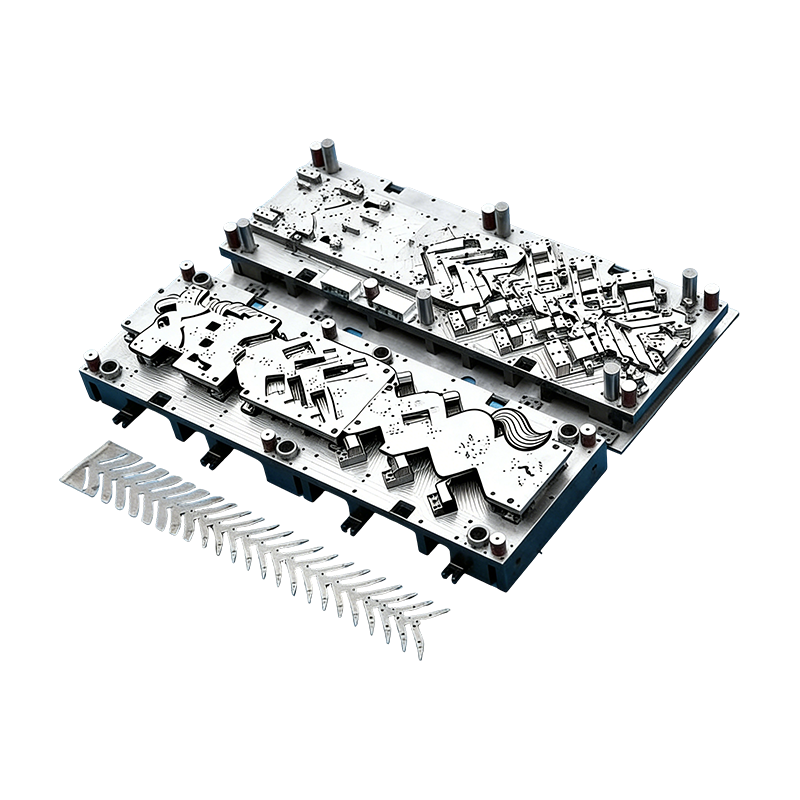
Cetakan progresif untuk suku cadang otomotif
Cetakan berkelanjutan untuk rumah motor otomoti...
-
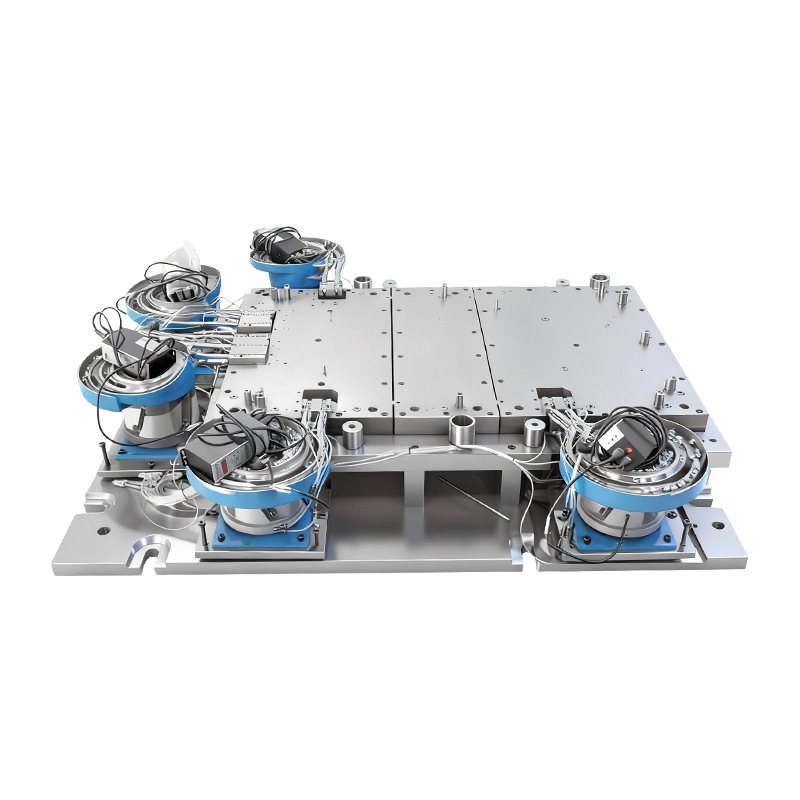
Cetakan memukau otomatis untuk basis mesin komputer besar
Cetakan Paku Keling Otomatis untuk Basis Mesin ...
-
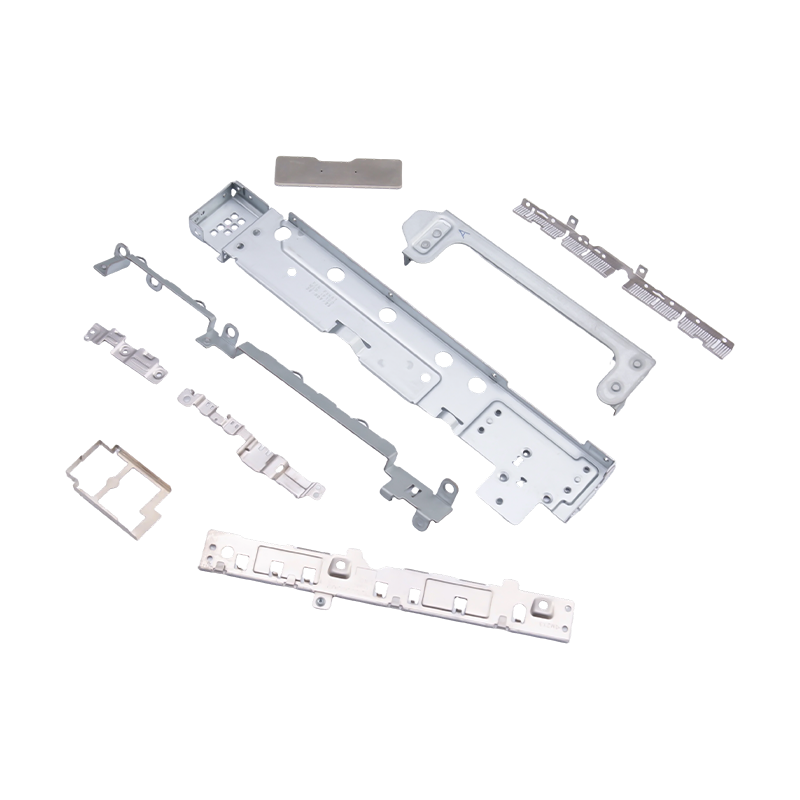
Bagian stempel kecil untuk laptop dan ponsel
Sebagai komponen internal penting untuk elektro...
-
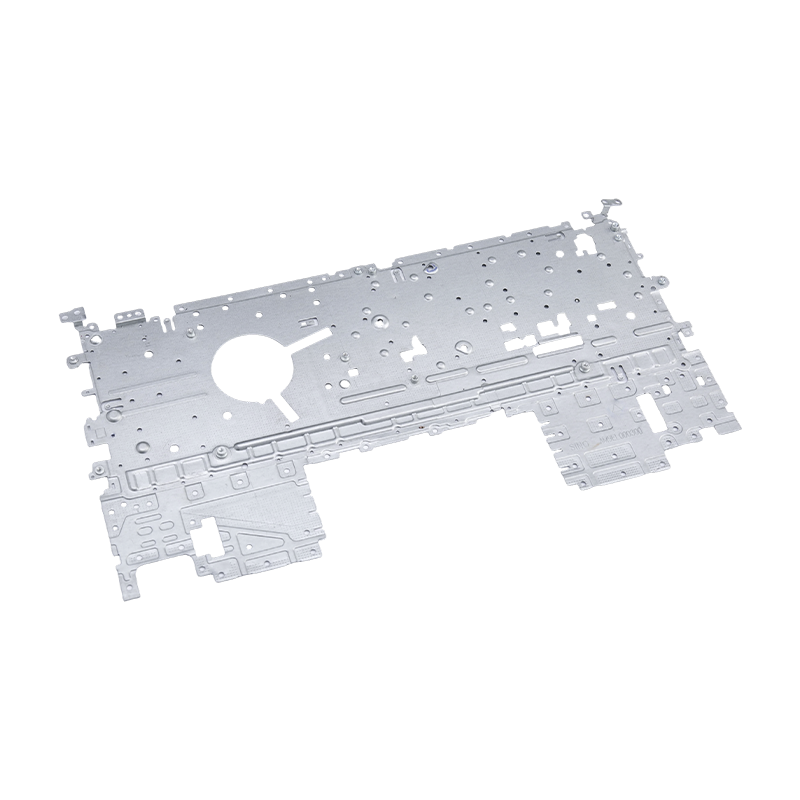
Bagian stempel laptop
Suku cadang stamping laptop kami adalah kompone...

Berita Industri
Rumah / Berita / Berita Industri / Suku Cadang Stempel Logam Khusus untuk Industri Minyak Bumi: Bahan & Sumber
Suku Cadang Stempel Logam Khusus untuk Industri Minyak Bumi: Bahan & Sumber
2026-10-20
Tutup ujung tangki bahan bakar yang bocor pada manifold terminal jarang sekali rusak karena proses pengepresan berjalan terlalu lambat. Gagal karena gambar memungkinkan kerataan 0,2 mm pada permukaan paking 180 mm, atau karena 304 ditentukan untuk zona pencucian yang kaya klorida. Dengan komponen stempel logam khusus untuk industri perminyakan, keputusan pembelian secara efektif dibuat di tiga tempat pada cetakan: keterangan material, blok toleransi, dan paket sertifikat.
Aturan yang paling menghemat uang: pilih paduan dari bahan kimia fluida, lalu biarkan blok toleransi yang menentukan prosesnya, bukan sebaliknya.
- Lembaran logam biasanya 45 hingga 60 persen dari harga satuan komponen minyak bumi yang dicap pada ukuran 1,0 hingga 2,0 mm.
- Peningkatan satu tingkat, misalnya baja karbon menjadi 316L, kira-kira menggandakan pengeluaran material sebelum satu langkah dihitung.
- Verifikasi kekerasan dan ketertelusuran nomor panas menambah 8 hingga 12 persen, namun keduanya merupakan perbedaan antara inspeksi penerimaan yang bersih dan lot yang ditolak.
Kesenjangan antara braket 0,90 dolar dan penahan paking 4,20 dolar hampir tidak pernah mencapai kecepatan tekan. Di bawah ini adalah apa yang sebenarnya mendorong penyebaran tersebut, bagaimana paduan utama dibandingkan berdasarkan kriteria yang dapat diukur, dan di mana bagian-bagian yang dicap berada di dalam peralatan minyak bumi hulu dan hilir.
Mulailah Dengan Fluida, Bukan Profil Bagian
Dua braket yang identik dapat memerlukan metalurgi yang sangat berbeda tergantung pada apa yang menyentuhnya. Tekanan parsial H2S di atas 0,05 psi menempatkan aplikasi dalam layanan asam di bawah NACE MR0175 / ISO 15156, yang membatasi kekerasan pada 22 HRC untuk kadar karbon dan paduan rendah. Perangkap untuk stamper adalah pengerasan kerja: strip 316L yang dibentuk dalam radius sempit secara lokal dapat melebihi batas kekerasan yang dapat dipenuhi dengan nyaman oleh kumparan masuk. Tentukan strip anil dan radius tekukan minimum dari satu ketebalan material atau lebih.
Layanan asam
Kekerasan dibatasi pada 22 HRC. Annealed 316L atau kadar paduan rendah yang memenuhi syarat, dengan kekerasan diperiksa per panas, bukan per gambar.
Air kaya klorida
Setara resistensi lubang (PREN) lebih penting daripada nama kelas: 316L berada di dekat 24 hingga 26, dupleks 2205 di dekat 35 hingga 40. Di atas 60 C dalam air terproduksi yang mengandung banyak klorida, 316L merupakan sebuah risiko.
Siklus termal
Dari -46 C hingga 150 C, permukaan penyegelan bergerak sebelum bagian tersebut luluh. Kontrol kerataan dan duri mengungguli kekuatan tarik pada penahan gasket dan pelat pendukung.
Batasan berat badan bagian atas
Skid lepas pantai mendorong ke arah baja tahan karat berkekuatan tinggi 0,8 hingga 1,2 mm, yang meningkatkan pegas dan sering kali memerlukan stasiun pembentukan kedua.
Komponen sisi bahan bakar kembali menghadirkan batasan yang berbeda: logam harus tahan terhadap kontak hidrokarbon, kerusakan lapisan pada tepi yang terpotong, dan sambungan las atau crimp yang tidak akan retak saat digunakan. Penutup ujung untuk tangki dan reservoir adalah contoh umum, di mana konsistensi pengukur dan kualitas tepi menentukan apakah lapisan tersegel pada lintasan pertama.
 Bagian Stamping Ujung Tangki Bensin untuk Rakitan Tangki Bahan Bakar Tutup ujung baja canai dingin atau aluminium dibentuk untuk menyegel tangki bahan bakar, dengan ketebalan seragam dan tepi halus untuk membantu mencegah kebocoran. Lihat Produk →
Empat Nilai, Dibandingkan dengan Angka yang Sebenarnya Diminta Pembeli
Sebagian besar pertanyaan tentang stempel minyak bumi ditujukan pada salah satu dari empat kelompok material. Perbandingan di bawah ini menggunakan lembaran 1,0 hingga 2,0 mm dan garis dasar baja karbon 1,0 untuk biaya material, sehingga dapat langsung dimasukkan ke dalam model biaya yang seharusnya.
Nilai indikatif untuk lembaran 1,0 hingga 2,0 mm: jam semprotan garam berubah seiring dengan penyelesaian permukaan, kondisi tepi, dan pasivasi, jadi perlakukan nilai tersebut sebagai peringkat, bukan jaminan.
Jika suatu program membutuhkan kekuatan yang lebih tinggi pada ukuran yang sama, pembahasan material juga akan mengubah pembahasan perkakas, seperti yang dibahas dalam catatan ini. bagaimana baja berkekuatan tinggi mengubah stempel . Mekanika yang sama berlaku untuk braket dan klem yang mengandung tekanan yang ditentukan pada tingkat hasil yang lebih tinggi.
Enam Garis Spesifikasi Yang Memindahkan Biaya Satuan Lebih Dari Kecepatan Tekan
Ambil tanda kurung yang diberi tanda kutip dengan indeks 100 dan ubah satu baris pada gambar dalam satu waktu. Pola di bawah ini berulang pada sebagian besar permintaan minyak bumi yang kami ulas, dan ini menjelaskan mengapa dua pemasok bisa terpisah 40 persen dalam hasil yang sama.
220
Peningkatan 316L
135
Kerataan 0,05 mm
126
semprotan garam 1.000 jam
118
Duri 0,05 mm, tanpa operasi deburr
112
Kekerasan NACE per lot
108
EN 10204 3.1 ketertelusuran
Indeks biaya relatif untuk satu bagian yang dicap, garis dasar baja karbon ditetapkan pada 100; amortisasi perkakas tidak termasuk karena bergantung pada volume tahunan.
Ada tiga hal penting dalam pengadaan. Pertama, panggilan kerataan yang lebih ketat pada permukaan penyegelan biasanya lebih murah dibandingkan peningkatan material dan menghilangkan jalur kebocoran lapangan, jadi tentukan dengan sengaja dan bukan secara default. Kedua, meminta duri 0,05 mm tanpa operasi deburring sekunder akan memaksa cetakan untuk melakukan pekerjaan: pengosongan halus atau pemogokan ulang dalam cetakan, bukan operasi bangku. Ketiga, dokumentasi adalah baris termurah dalam daftar dan penyebab paling umum dari pengiriman yang ditahan, jadi jangan biarkan hal itu tersirat.
Dimana Komponen yang Dicap Sebenarnya Berada dalam Rantai Minyak Bumi
Katup dan pengatur aliran, 30 persen
Pengilangan dan petrokimia, 24 persen
Alat kepala sumur dan lubang bawah, 18 persen
Pipeline dan pengumpulan, 14 persen
Terminal penyimpanan dan bahan bakar, 8 persen
LNG dan kriogenik 6 persen
Katup mendominasi karena satu katup kontrol dapat menyerap 8 hingga 20 item yang dicap: pelat pendukung diafragma, penahan gasket, braket positioner, travel stop, dan shim. Konsentrasi tersebut berguna bagi pembeli, karena satu kelompok die progresif sering kali mencakup beberapa ukuran katup. Sementara itu, bagian penyimpanan dan terminal dibuat dengan penutup ujung tangki, braket penyalur, dan pelat pengukur ketinggian, sementara tanker jalan raya dan truk servis menarik braket, pelindung panas, dan pelat pijakan dari program stamping truk berat.
 Suku Cadang Stamping Truk Berat untuk Rakitan Kendaraan Komersial Braket rangka baja berkekuatan tinggi, pelat suspensi, dan dudukan mesin, dicap dingin dengan ketebalan seragam dan diperiksa kerataannya dan ketahanan terhadap korosi. Lihat Produk →
Apa yang Harus Dikatakan dalam Cetakan Sebelum RFQ Dikeluarkan
Cetakan yang tidak jelas mendapatkan tanda kutip yang empuk, karena stempel harus memberi harga pada kasus terburuk. Ini adalah garis yang menghilangkan ambiguitas tanpa menambah biaya:
- Toleransi umum /-0,10 mm, fitur fungsional pada /-0,05 mm, disebutkan per fitur, bukan berdasarkan catatan.
- Kerataan 0,05 mm per 100 mm pada permukaan paking dan penyegelan, diukur sebelum pelapisan.
- Batas duri maksimum 0,05 mm, dengan "tidak ada duri yang diizinkan" pada permukaan kontak penyegelan dan cincin-O.
- Radius tikungan minimum 1t untuk 316L dan 0,8t untuk baja karbon, ditambah arah butiran untuk tikungan kritis.
- Perlakuan permukaan dinyatakan sebagai suatu proses, bukan suatu hasil: pasivasi sesuai ASTM A967, atau serpihan seng pada ukuran 8 hingga 12 mikrometer.
- Tingkat sertifikat disebutkan secara eksplisit, misalnya EN 10204 3.1 dengan nomor panas yang tertera pada karton.
Dari Penggambaran hingga Rilis: Tujuh Langkah, Kira-kira Enam Belas Minggu
Program stamping minyak bumi baru dengan cetakan yang dibuat khusus biasanya berlangsung sekitar 16 minggu sejak peluncuran hingga peluncuran serial. Memampatkan jadwal tersebut biasanya berarti membayarnya di tempat lain, paling sering dalam iterasi uji coba.
1. DFM dan review materi, minggu 1 s/d 2
Kimia fluida, batas kekerasan dan rute pelapisan diselesaikan sebelum lebar strip ditetapkan.
2. Pembekuan konsep alat, minggu ke 2 sampai ke 4
Progresif atau transfer, jumlah stasiun, dan apakah restrike atau fine blanking menangani panggilan duri.
3. Die build dan tryout, minggu ke 4 sampai ke 14
Tiang yang panjang. Biaya alat antara kedua konsep tersebut umumnya berbeda sebesar 30 hingga 50 persen.
4. Artikel dan sertifikat pertama, minggu ke 14 s/d 15
Laporan dimensi, sertifikat material, catatan kekerasan dan semprotan garam dalam satu paket.
5. Lot percontohan, minggu ke 15 hingga 16
200 hingga 500 buah, dengan studi kemampuan pada kerataan permukaan penyegelan dan posisi lubang.
6. Rilis serial dan SPC
Produksi yang stabil dengan interval pemeliharaan cetakan yang ditentukan, ditambah rute kontrol perubahan yang terdokumentasi.
Konsep perkakas layak mendapat pertemuan peninjauan tersendiri, karena konsep ini menentukan jumlah modal dan tarif per bagian. Jika pilihan masih terbuka, perbandingan stempel progresif dan transfer ini menetapkan di mana setiap konsep memberikan keuntungan pada volume menengah dan tinggi.
Di sisi pasokan, produsen dengan pembuatan perkakas dan pengepresan di bawah satu atap memperpendek lingkaran antara masalah uji coba dan koreksi cetakan. Suzhou Shuangqisi, yang berbasis di Wujiang, Suzhou, menjalankan 25 mesin pengepres dari 80 T hingga 400 T di samping toko cetakan internal dengan EDM kawat impor, pusat permesinan CNC, dan lebih dari 10 penggiling, yang dikelola oleh 60 karyawan teknis. Anak perusahaannya pada tahun 2016 membangun sisi otomasi pada jalur yang sama, yang penting ketika suku cadang minyak bumi harus berpindah dari mesin press manual ke jalur transfer yang terhubung tanpa antarmuka pemasok kedua.
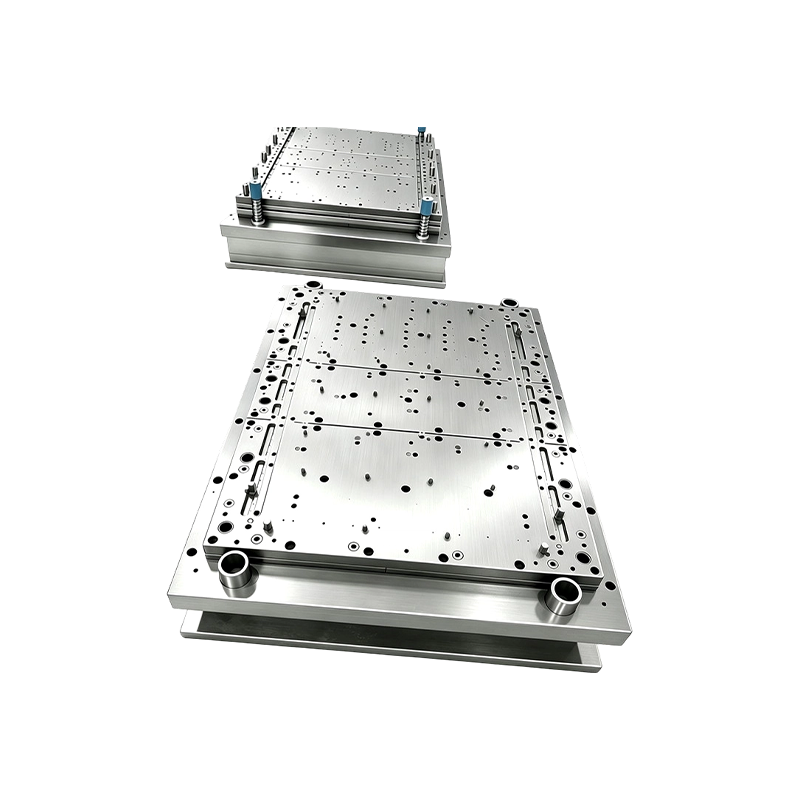 Peralatan Otomasi Stamping Kustom untuk Jalur Pers Turnkey Peralatan otomasi khusus untuk proyek cetakan stempel dan jalur tekan, dengan dukungan integrasi siap pakai dan opsi untuk berinvestasi pada peralatan produksi sesuai kebutuhan. Lihat Produk →
Pemeliharaan, Kepatuhan, dan Jejak Kertas
Kepatuhan di sektor ini bukan hanya pada sertifikat yang ditempel di dinding, namun lebih pada apa yang disertakan dalam setiap karton. Empat kebiasaan menjauhkan banyak orang dari karantina.
- Verifikasi nilai baja tahan karat pada saat kedatangan dengan identifikasi bahan positif. Strip campuran adalah akar penyebab klasik dari klaim 316L yang gagal, dan pengambilan sampel XRF per lot membutuhkan waktu beberapa menit.
- Periksa kekerasan setelah pembentukan, tidak hanya pada kumparan masuk, sehingga jari-jari yang mengeras ditangkap sebelum mencapai rakitan layanan asam.
- Simpan catatan semprotan garam dan pasivasi dengan nomor panas, dan nyatakan standar pengujian yang digunakan, karena hasilnya tidak dapat dibandingkan antar metode.
- Untuk selungkup dan rumah instrumen di area rahasia, pastikan bahwa rute perakitan mendukung sertifikasi area berbahaya yang disyaratkan daripada berasumsi bahwa stempel saja sudah memenuhi persyaratan tersebut.
Interval perawatan die termasuk dalam percakapan yang sama. Pekerjaan tahan karat mengeraskan perkakas dan juga bagiannya, sehingga interval penajaman 30.000 hingga 60.000 langkah adalah realistis jika baja karbon dapat mencapai 100.000. Menuliskan interval tersebut ke dalam perjanjian pasokan melindungi informasi tentang kerataan selama program dua tahun jauh lebih efektif daripada inspeksi masuk apa pun.
Urutan keputusan inilah yang membedakan program yang lancar dan program yang mahal. Perbaiki paduan dari bahan kimia fluida, tetapkan batas kerataan dan duri yang melindungi segel, lalu pilih antara perkakas progresif dan perkakas transfer berdasarkan volume tahunan, bukan kebiasaan. Dokumentasi dan verifikasi kekerasan harus dihargai sejak penawaran pertama, bukan dinegosiasikan setelah penolakan. Lakukan itu, dan penahan paking yang dicap atau tutup ujung tangki tidak lagi menjadi item baris komoditas dan menjadi bagian yang menyimpan nomornya selama umur lapangan.
Posting Sebelumnya
Desain untuk Contoh Kemampuan Manufaktur yang Mengubah Kutipan Stamping Logam
Posting Berikutnya
Panduan Stamping Berat: Toleransi, Tonase, Desain Die, dan Pemilihan Perkakas
Kami Produk.
Mulai Bisnis Anda dengan Produsen OEM Di Sini!

Memberikan pelanggan global solusi siap pakai yang lengkap
melalui
inovasi!
LINK CEPAT
BERITA
INFORMASI KONTAK.
-
 +86-139 1308 8972
-

-
 Jalan Yexin No.118, Zona Pengembangan Ekonomi Wujiang, Suzhou, Tiongkok
Hak Cipta © Suzhou Shuangqisi Cetakan Peralatan Co, Ltd. Semua Hak Dilindungi Undang-undang. Cetakan Stempel Kustom Produsen Cetakan Stamping Logam
